


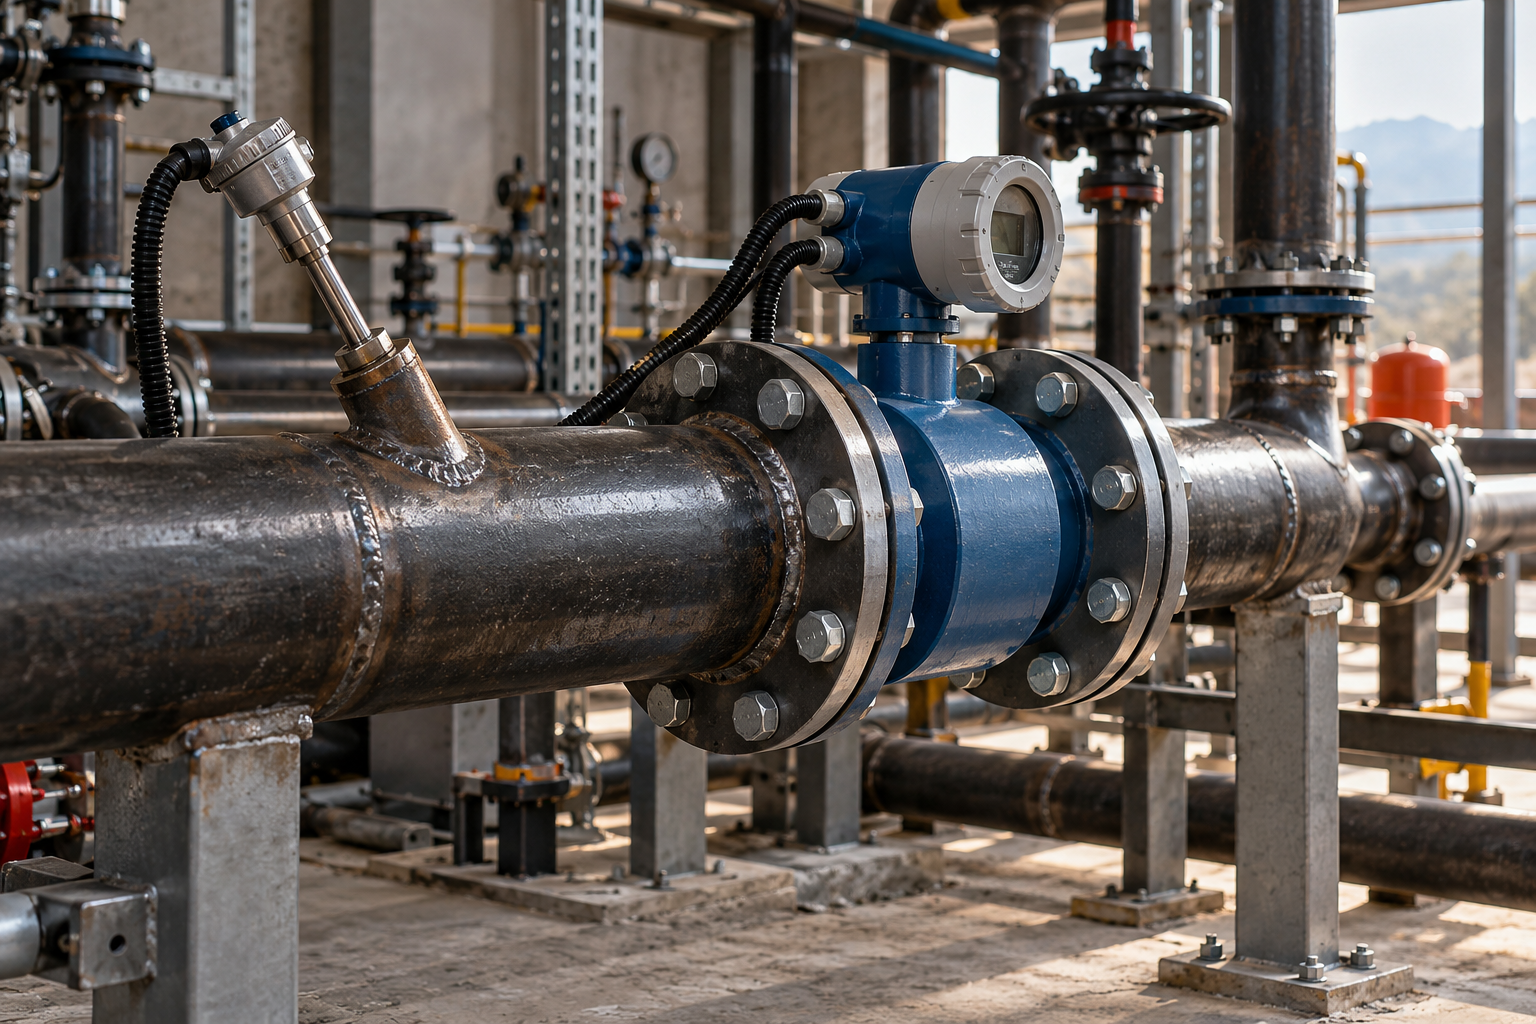
Разбираем монтаж узлов коммерческого учета тепловой энергии (УУТЭ) на базе водогазопроводных стальных труб (ВГП) по ГОСТ 3262-75 в условиях Казахстана: нормативы прямых участков, соосность, врезка термогильз и требования теплоснабжающих организаций.
Узел коммерческого учета тепловой энергии (УУТЭ) — один из самых ответственных участков в системе теплоснабжения любого здания. Точность работы ультразвуковых или электромагнитных расходомеров напрямую зависит от качества и геометрии подводящих трубопроводов.
Для обвязки модулей учета в тепловых пунктах и элеваторных узлах традиционно применяются водогазопроводные стальные трубы (ВГП) по ГОСТ 3262-75 обыкновенной и усиленной серии. Они выдерживают гидравлические удары, скачки давления до 1,6–2,5 МПа и температуры теплоносителя до 115–150 °C.
Почему в узлах учета тепла выбирают стальные трубы ВГП
Полимерные и композитные материалы в границах коммерческого узла учета использовать запрещено регламентами большинства теплоснабжающих организаций Казахстана (например, ТОО «Алматинские тепловые сети» и АО «Астана-Теплотранзит»).
Причин строгого выбора стальных ВГП труб несколько:
- Абсолютная геометрическая стабильность: отсутствие деформаций и провисаний при нагреве до 95–130 °C, что исключает искажение профиля потока перед датчиком.
- Стойкость к вибрациям и гидроударам: высокая прочность сварных и фланцевых соединений вблизи регулирующей арматуры.
- Удобство врезки закладных конструкций: монтаж бобышек под гильзы термопреобразователей и штуцеров манометров выполняется стандартной электродуговой сваркой без риска ослабления стенки.
Для диаметров Ду 15–50 мм применяются стандартные трубы ВГП с толщиной стенки от 2,8 до 3,5 мм, а для Ду 65–100 мм — бесшовные или электросварные прямошовные трубы с контролем внутреннего грата.
Требования к прямолинейным участкам (L=3..10 DN)
Главная ошибка при сборке УУТЭ — несоблюдение длин прямых успокоительных участков до и после первичных преобразователей расхода (ППР). Любой отвод, переход, тройник или кран создает завихрения и возмущения потока жидкости.
Если поток турбулентен, прибор учета начинает выдавать завышенные или заниженные показания, что приведет к отказу инспектора теплосетей в опломбировке узла.
| Тип расходомера | Прямой участок ДО прибора (L1) | Прямой участок ПОСЛЕ прибора (L2) | Рекомендуемая серия стенки трубы ВГП |
|---|---|---|---|
| Электромагнитный (ЭР) | 3–5 DN | 1–2 DN | Обыкновенная (ГОСТ 3262-75) |
| Ультразвуковой (УЗ) | 5–10 DN | 3–5 DN | Обыкновенная / Усиленная |
| Вихревой расходомер | 10–15 DN | 5 DN | Усиленная |
| Механический крыльчатый/турбинный | 3–5 DN | 1–2 DN | Обыкновенная |
Важное правило: на всем протяжении прямолинейного участка категорически запрещено менять внутренний диаметр трубы, устанавливать термогильзы или приваривать врезки под манометры.
Правила соосности и приварки ответных фланцев
Погрешность измерений нередко возникает из-за перекоса фланцев или выступающих прокладок, которые сужают проходное сечение.
При монтаже фланцевых соединений на трубах ВГП соблюдайте следующие технологические правила:
- Снятие внутреннего грата: после резки трубы торец обязательно зачищается изнутри фаскоснимателем или шлифовальным кругом. Никаких наплывов и заусенцев быть не должно.
- Строгая перпендикулярность: приварка плоских фланцев по ГОСТ 33259-2015 выполняется строго под 90° к оси трубы с проверкой слесарным уголком в четырех точках.
- Соблюдение соосности: смещение осей подводящей трубы и проточной части расходомера не должно превышать 1 мм.
- Правильная центровка прокладок: внутренний диаметр паронитовой или фторопластовой прокладки должен быть строго равен или на 1–2 мм больше внутреннего диаметра трубы, чтобы края не выступали в поток.
Если вы заказываете металлопрокат на складе АТЛАНТ МЕТАЛЛ в Алматы, воспользуйтесь услугой заводской резки в размер на ленточнопильном станке. Это гарантирует идеально ровный торец под 90 градусов и исключает перекосы при монтаже фланцев.
Врезка бобышек, гильз термометров и импульсных трубок
Датчики температуры (термопреобразователи сопротивления) устанавливаются за пределами прямых успокоительных участков расходомера, обычно на расстоянии не ближе 2–3 DN после выходного фланца.
Технология правильной врезки гильз:
- Угол погружения: на трубах Ду 15–50 мм термогильза монтируется под углом 30–45° навстречу потоку теплоносителя, чтобы ее чувствительный элемент находился строго по центру оси трубы.
- Глубина погружения: конец гильзы должен погружаться на глубину от 1/2 до 2/3 внутреннего диаметра трубы.
- Заполнение гильзы: перед установкой термодатчика полость гильзы обязательно заполняется трансформаторным или минеральным маслом для обеспечения качественного теплового контакта.
- Очистка от шлака: приварка резьбовых бобышек выполняется аргонодуговой или качественной ручной дуговой сваркой (электродами с основным покрытием). Обязательно убедитесь, что капли сварки и грат не упали внутрь трубопровода.
Перед узлом учета обязательно устанавливается сетчатый грязевик или фильтр грубой очистки. Это защитит проточную часть измерительного прибора от окалины и механического мусора.
Подготовка к опрессовке и сдаче инспекции
После завершения сварочных и слесарных работ смонтированный модуль подвергается промывке и гидравлическим испытаниям.
Опрессовка узла учета проводится пробным давлением, превышающим рабочее в 1,25–1,5 раза (обычно 1,0–1,6 МПа), и выдерживается не менее 10 минут. Испытания проводятся с установленными технологическими вставками (катушками-имитаторами), чтобы не повредить дорогостоящие электронные расходомеры избыточным давлением или грязной водой первого пуска.
После успешной опрессовки трубы грунтуются составом ГФ-021 и покрываются двумя слоями термостойкой эмали с нанесением маркировочных стрелок направления потока теплоносителя.
Часто задаваемые вопросы (FAQ)
Можно ли использовать оцинкованную трубу ВГП для сборки УУТЭ?
Да, оцинкованные трубы ВГП допускаются, однако при сварке оцинковки цинковый слой в зоне шва выгорает. Если узел собирается на резьбовых фитингах без сварки, оцинкованная труба обеспечивает отличную защиту от коррозии. Для сварных узлов чаще применяют черную трубу ВГП с последующей качественной наружной грунтовкой и покраской.
Какую толщину стенки выбрать для узла учета тепла в МЖД?
Для многоквартирных жилых домов и административных зданий рекомендуется использовать водогазопроводные трубы обыкновенной серии (стенка 2,8–3,2 мм для Ду 25–40 и 3,5 мм для Ду 50) либо усиленной серии (стенка 4,0 мм), если рабочее давление в теплосети превышает 1,0 МПа.
Почему нельзя ставить кран или термогильзу сразу перед расходомером?
Любая преграда перед расходомером создает завихрения и искажает гидродинамический профиль потока. Это приводит к погрешности измерений от 5% до 25%, из-за чего инспекция энергоснабжающей компании не допустит узел к коммерческому учету.
Где купить сертифицированную трубу ВГП для теплопунктов в Алматы?
Металлобаза АТЛАНТ МЕТАЛЛ поставляет водогазопроводные стальные трубы по ГОСТ 3262-75 со склада в Алматы с заводскими сертификатами соответствия. Доступна точная резка в проектный размер и оперативная доставка по объектам города и области.
Вывод
Грамотный монтаж узла учета тепла на базе стальных водогазопроводных труб ВГП — залог точных показаний приборов, отсутствия штрафов от теплосетей и безаварийной службы теплового пункта на протяжении десятилетий.
Для сборки надежного УУТЭ выбирайте качественный металлопрокат с проверенной геометрией и сертификатами завода-изготовителя в компании АТЛАНТ МЕТАЛЛ.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции