


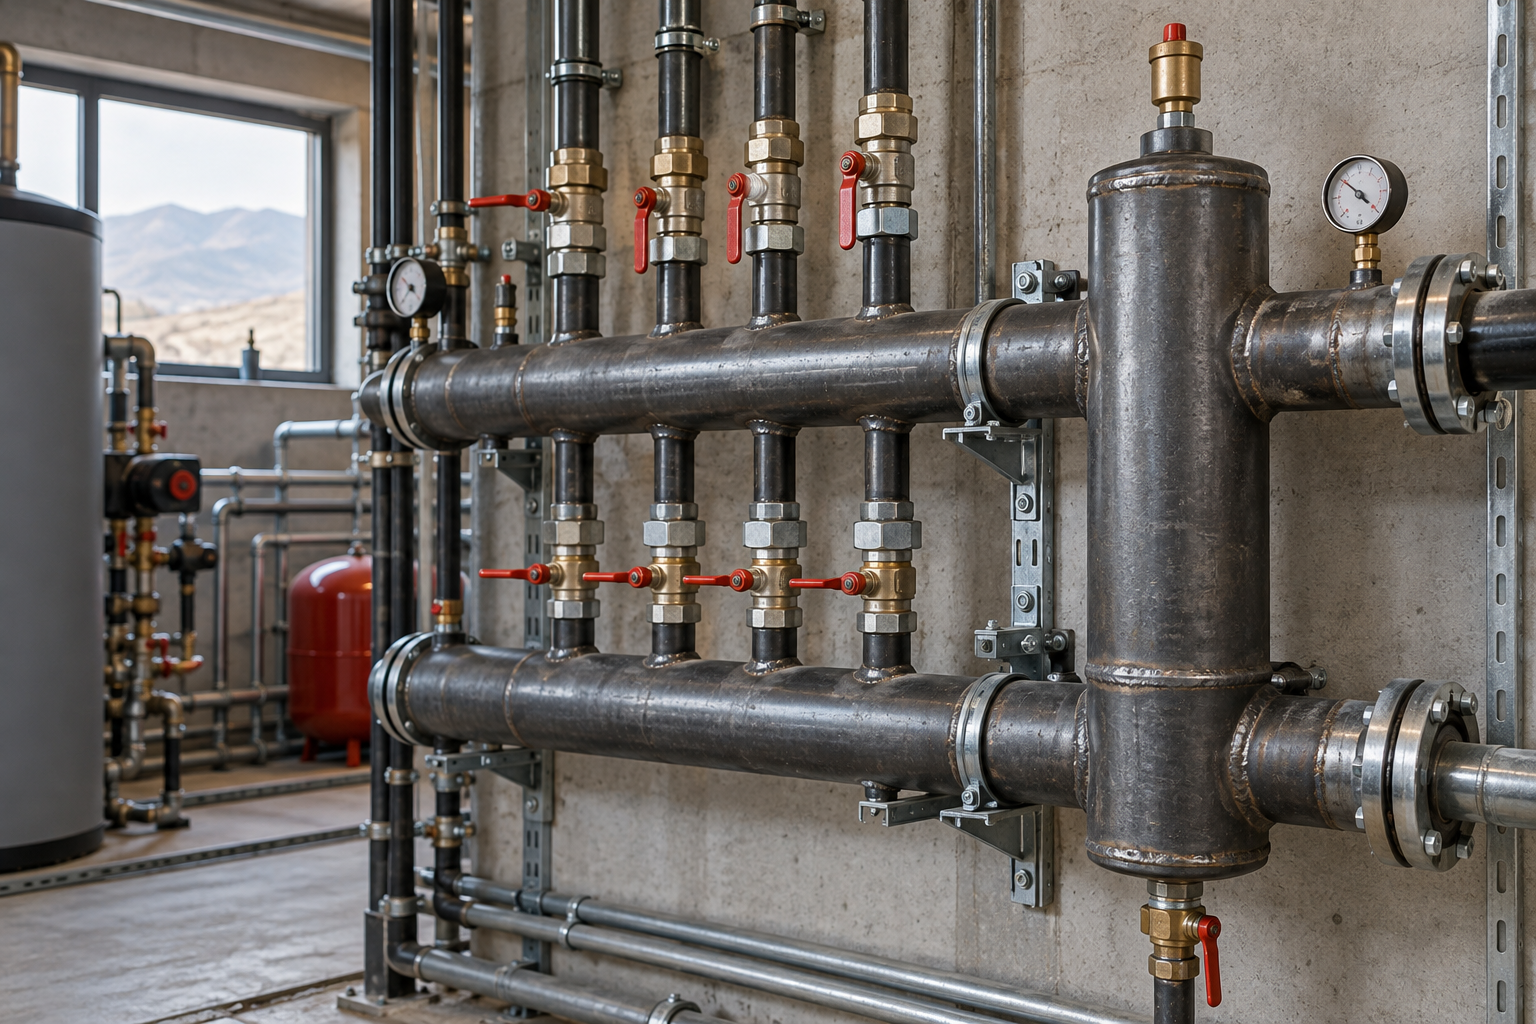
Разбираем инженерные правила проектирования, сварки и монтажа распределительных коллекторов и гидрострелок из стальных водогазопроводных труб (ВГП) по ГОСТ 3262-75 для котельных и теплопунктов Казахстана.
Распределительные гребенки и гидравлические разделители (гидрострелки) — ключевые узлы котельных, индивидуальных тепловых пунктов (ИТП) и систем водяного отопления многоэтажных и промышленных зданий.
Для сборки распределительных узлов на объектах в Казахстане традиционно применяют водогазопроводные трубы (ВГП) по ГОСТ 3262-75. Они обладают достаточной толщиной стенки, отлично свариваются и устойчивы к температурным расширениям теплоносителя.
Почему для гребенок и гидрострелок выбирают трубы ВГП
В отличие от тонкостенных электросварных прямошовных труб, трубы ВГП обыкновенной и усиленной серии имеют увеличенную толщину стенки (от 2.8 до 4.5 мм в ходовых диаметрах Ду 25–100).
При врезке многочисленных штуцеров, отводов и патрубков термометров металл подвергается локальному температурному нагреву. Прочная стенка ВГП трубы исключает коробление корпуса коллектора и сквозное прогорание металла.
- Высокая жесткость конструкции: выдерживает вес установленной запорной арматуры, циркуляционных насосов и балансировочных клапанов без деформации;
- Ремонтопригодность и долговечность: увеличенный запас на коррозию продлевает безаварийную службу коллекторного узла до 25–30 лет;
- Удобство сварки: качественная низкоуглеродистая сталь (Ст2сп, Ст3сп, 10, 20) обеспечивает герметичный и пластичный сварной шов без микротрещин.
Расчет диаметров коллектора и патрубков по правилу 3d
Для корректного распределения теплоносителя и исключения гидравлического шума скорость движения воды в теле коллектора не должна превышать 0.2–0.5 м/с, а в отводящих патрубках — 0.7–1.2 м/с.
На практике монтажники и проектировщики применяют классическое инженерное правило равенства сечений или правило трех диаметров:
- Сумма площадей сечений отводов: площадь поперечного сечения корпуса гребенки должна быть не меньше суммы площадей сечений одновременно работающих контуров;
- Правило трех диаметров для гидрострелки: диаметр корпуса гидравлического разделителя принимается равным трем диаметрам подводящего патрубка котлового контура (D = 3 × d);
- Расстояние между патрубками: межосевое расстояние между врезками коллектора выдерживается не менее 3d подключаемой трубы для удобства монтажа накидных гаек и кранов.
Таблица подбора диаметра корпуса гребенки и гидрострелки
| Диаметр отводящих патрубков (Ду) | Количество контуров | Рекомендуемый диаметр корпуса ВГП | Минимальная толщина стенки трубы |
|---|---|---|---|
| Ду 20 (3/4") | 2–3 контура | Ду 50 (труба 60.0 мм) | 3.5 мм (обыкновенная) |
| Ду 25 (1") | 2–4 контура | Ду 65–80 (труба 75.5–88.5 мм) | 3.5–4.0 мм |
| Ду 32 (1 1/4") | 3–5 контуров | Ду 80–100 (труба 88.5–114.0 мм) | 4.0–4.5 мм (усиленная) |
| Ду 40–50 (1 1/2" – 2") | 4–6 контуров | Ду 100–125 (труба 114.0–140.0 мм) | 4.5 мм (усиленная) |
Пошаговая технология изготовления гребенки из трубы ВГП
Качественное изготовление распределительного узла на объекте или в мастерской требует строгого соблюдения последовательности операций:
- Разметка и раскрой заготовки: отмеряется труба нужной длины с учетом установки торцевых заглушек (эллиптических или плоских приварных донышек).
- Разметка центров врезок: наносится продольная осевая линия и размечаются центры отводов подачи и обратки с соблюдением межосевых интервалов (обычно 150–200 мм для установки насосов).
- Вырезка отверстий: отверстия выполняются корончатыми сверлами по металлу либо плазморезом. Не рекомендуется использовать ручную газовую резку без последующей механической зачистки кромок.
- Подготовка и прихватка патрубков: с торцов отрезков труб ВГП снимается фаска под углом 30–35°. Патрубки выставляются строго под углом 90° к корпусу и фиксируются 3–4 прихватками.
- Обварка стыков: швы провариваются ручной дуговой сваркой (электродами с основным покрытием УОНИ-13/55) или полуавтоматом в среде защитных газов в два прохода (корневой и облицовочный).
Особенности монтажа и крепления коллекторных узлов
Стальные коллекторы и гидрострелки, заполненные теплоносителем, создают значительную статическую нагрузку на ограждающие конструкции.
При монтаже в котельных и теплопунктах Алматы и сейсмоактивных регионах Казахстана применяют специализированные кронштейны из стального уголка или швеллера с виброизолирующими резиновыми прокладками.
Для крепления оборудования к кирпичным и бетонным стенам используют усиленные металлические анкеры с гайкой, обеспечивающие надежную фиксацию при вибрациях от работы мощных насосных групп.
Гидравлические испытания и антикоррозийная обработка
Перед запуском в эксплуатацию и нанесением теплоизоляции готовый узел подвергается обязательному гидравлическому испытанию (опрессовке).
Давление опрессовки составляет не менее 1.5 от рабочего давления системы (обычно 1.0–1.6 МПа) с выдержкой не менее 10–15 минут при полном отсутствии падения давления по манометру и признаков запотевания швов.
После успешной опрессовки поверхность трубы ВГП зачищается от окалины, обезжиривается и покрывается термостойким антикоррозийным грунтом (ГФ-021) в два слоя с последующей покраской эмалью.
Частые ошибки при сборке гребенок из труб ВГП
- Занижение диаметра корпуса: приводит к падению напора на дальних контурах и перекосу гидравлического баланса веток отопления;
- Слишком близкое расположение патрубков: делает невозможным последующую замену шаровых кранов или монтаж термоизоляционных скорлуп;
- Отказ от спускников и воздухоотводчиков: в верхней точке гидрострелки обязательно вваривается муфта под автоматический воздухоотводчик, а в нижней — сливной кран со штуцером под шланг;
- Применение тонкостенных шовных труб неизвестного происхождения: ведет к образованию свищей по шву при циклическом температурном расширении.
Часто задаваемые вопросы (FAQ)
Можно ли использовать оцинкованную трубу ВГП для сварных гребенок?
Сварка оцинкованных труб допустима только при предварительной зачистке цинкового слоя на 30–50 мм от зоны сварки. Однако для сварных коллекторов закрытых систем отопления целесообразнее применять качественную черную трубу ВГП по ГОСТ 3262-75 с последующей внешней грунтовкой, так как внутри бескислородного теплоносителя коррозия черной стали минимальна.
Какая толщина стенки трубы ВГП предпочтительна для котельного коллектора?
Для распределительных узлов и гидрострелок рекомендуется выбирать обыкновенную (3.2–4.0 мм) или усиленную серию (4.0–4.5 мм). Это гарантирует стабильную геометрию корпуса при врезке отводов и запас прочности на долгие годы эксплуатации.
Где купить сертифицированную трубу ВГП для монтажа отопления в Алматы?
Компания АТЛАНТ МЕТАЛЛ поставляет водогазопроводные стальные трубы ГОСТ 3262-75 всех ходовых диаметров Ду 15–100 со склада в Алматы с доставкой по всему Казахстану, гарантируя полное соответствие ГОСТам и наличие заводских паспортов качества.
Вывод
Правильно рассчитанная и качественно сваренная распределительная гребенка из стальной водогазопроводной трубы ВГП обеспечивает стабильную и сбалансированную работу всей отопительной системы здания. Для надежного результата используйте только сертифицированный металлопрокат с проверенной толщиной стенки и соблюдайте межосевые интервалы при врезке отводов.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции