Услуги
  • Резка металла в размер
  • Штамповка металла
  • Рубка листа гильотиной
  • ВУС изоляция труб на заказ
  • Гибка и вальцовка металла
  • Гибка профильной трубы
  • Гидроабразивная резка металла
  • Доставка металлопроката
  • Изготовление металлических кессонов и ёмкостей
  • Изоляция труб антикоррозийными материалами
  • Лазерная резка металла
  • Оцинкование металла
  • Перфорация металла
  • Пескоструйная обработка
  • Плазменная резка с ЧПУ
  • ППУ изоляция
  • Сварка металла
Компания
  • О компании
  • Отзывы
Блог
Реквизиты
Контакты
Партнеры
Доставка и оплата
Видеоблог
    +7 (706) 690 40 09
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (706) 690 40 09Данияр
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    Заказать звонок
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Сортовой прокат
      Сортовой прокат
    • Листовой прокат
      Листовой прокат
    • Трубный прокат
      Трубный прокат
    • Цветные металлы
      Цветные металлы
    • Нержавеющая сталь
      Нержавеющая сталь
    • Метизы
      Метизы
    • Качественные стали
      Качественные стали
    • Инженерные системы
      Инженерные системы
    • Сталь Гадфильда
      Сталь Гадфильда
    • Судовая сталь
      Судовая сталь
    • Электроинструменты
      Электроинструменты
    •  Рулонная листовая сталь
      Рулонная листовая сталь
    • Асбестоцементный лист
      Асбестоцементный лист
    • Гофрированные ПВХ-трубы
      Гофрированные ПВХ-трубы
    • Дренажные трубы
      Дренажные трубы
    • Металлический сайдинг
      Металлический сайдинг
    • Профиль для гипсокартона
      Профиль для гипсокартона
    • Сэндвич панели
      Сэндвич панели
    • Трубы ВУС
      Трубы ВУС
    • Трубы ПНД
      Трубы ПНД
    • Трубы ППУ
      Трубы ППУ
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Трубы Сортовой прокат Листовой прокат Цветные металлы Нержавеющая сталь Метизы
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    0
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Кабинет
    • 0 Корзина
    • +7 (706) 690 40 09 Данияр
      • Назад
      • Телефоны
      • +7 (706) 690 40 09 Данияр
      • Заказать звонок
    • info@ametall.kz
    • Офис: г. Алматы, проспект Рыскулова 94A

      Цех: г. Алматы, улица Остроумова 30
    • Работаем понедельник - пятница с 9:00 до 17:00
      Выходные: суббота, воскресенье
    Главная
    –
    Блог о металлопрокате
    –
    Металлопрокат
    –Сварка стальных водогазопроводных труб (ВГП): неповоротные стыки, разделка кромок и контроль в Казахстане

    Сварка стальных водогазопроводных труб (ВГП): неповоротные стыки, разделка кромок и контроль в Казахстане

    Главная Блог Металлопрокат

    Водогазопроводные стальные трубы (ВГП): сварка неповоротных стыков, подготовка кромок и контроль шва в РК

    Металлопрокат 7 октября 2026 5 мин чтения 1 просмотров
    WhatsApp
    0%
    Главы статьи
    1 Подготовка кромок и сборка стыка под сварку по ГОСТ 16037-80 2 Выбор сварочных материалов для труб ВГП (ст2сп, ст3сп, ст20) 3 Техника сварки неповоротного стыка в вертикальном и горизонтальном положении 4 Типичные дефекты сварки труб ВГП и способы их предотвращения 5 Контроль качества сварных соединений на объектах Казахстана 6 Часто задаваемые вопросы (FAQ) 7 Где заказать сертифицированные трубы ВГП в Алматы
    Водогазопроводные стальные трубы (ВГП): сварка неповоротных стыков, подготовка кромок и контроль шва в РК
    Главное за 30 секунд для специалистов и снабженцев

    Разбираем профессиональную технологию ручной дуговой сварки неповоротных стыков водогазопроводных стальных труб (ВГП) по ГОСТ 3262-75. Режимы тока, подбор электродов, формирование корня шва и предотвращение непроваров при монтаже систем отопления и водоснабжения в Казахстане.

    Стандарт: ГОСТ / СП РК с сертификатами завода-изготовителя
    Наличие в Алматы: на складе с резкой в размер и погрузкой краном
    Гарантия: 100% соответствие геометрических размеров и химсостава

    Содержание статьи

    • Подготовка кромок и сборка стыка под сварку по ГОСТ 16037-80
    • Выбор сварочных материалов для труб ВГП (ст2сп, ст3сп, ст20)
    • Техника сварки неповоротного стыка в вертикальном и горизонтальном положении
    • Типичные дефекты сварки труб ВГП и способы их предотвращения
    • Контроль качества сварных соединений на объектах Казахстана
    • Часто задаваемые вопросы (FAQ)
    • Где заказать сертифицированные трубы ВГП в Алматы

    Монтаж стальных водогазопроводных труб (ВГП) по ГОСТ 3262-75 на строительных площадках Казахстана чаще всего выполняется в стесненных условиях. Сварщикам приходится сваривать вертикальные и горизонтальные неповоротные стыки по месту в траншеях, подвалах и шахтах коммуникаций.

    Качество сварного соединения определяет долговечность трубопровода отопления, газоснабжения или горячего водоснабжения. Ошибки в подготовке кромок, неправильно подобранный ток или неверно выбранная марка электродов приводят к образованию пор, шлаковых включений и непровару корня шва.

    Подготовка кромок и сборка стыка под сварку по ГОСТ 16037-80

    Для труб ВГП с толщиной стенки до 3,0 мм (легкая и часть обыкновенных серий Ду 15–Ду 25) сварка допускается без скоса кромок. Однако обязательным условием остается соблюдение технологического зазора 1,0–2,0 мм.

    Для труб со стенкой более 3,2 мм (усиленные серии и трубы Ду 32–Ду 100) требуется обязательная разделка кромок под углом 30°–35° с притуплением 1,0–1,5 мм. Это обеспечивает полный провар корня без вытекания жидкого металла внутрь полости трубы.

    • Очистка кромок: механическая зачистка торцов и прилегающей зоны шириной не менее 20 мм до металлического блеска от ржавчины, окалины, влаги и масел;
    • Контроль перпендикулярности реза: отклонение торца трубы от прямого угла не должно превышать 0,5–1,0 мм в зависимости от диаметра;
    • Прихватка: фиксация стыка точечными швами длиной 15–20 мм (2–3 прихватки для Ду 15–50 и 3–4 прихватки для Ду 65–100) теми же электродами, которыми выполняется основной шов.

    Выбор сварочных материалов для труб ВГП (ст2сп, ст3сп, ст20)

    Трубы ВГП производятся из низкоуглеродистых углеродистых сталей с отличной свариваемостью без предварительного подогрева. Однако выбор покрытия электродов критически важен в зависимости от пространственного положения и условий монтажа на объекте в Алматы.

    Тип покрытияМарки электродовПреимущества при сварке ВГПОсобенности применения
    Рутиловое (Р)МР-3, АНО-21, МР-3СЛегкий повторный поджиг, минимальное разбрызгивание, стабильная дуга на малых токахИдеальны для труб малых диаметров (Ду 15–32), прихваток и работы от бытовых инверторов 220В
    Основное (Б)УОНИ-13/55, LB-52UВысокая пластичность и ударная вязкость шва, низкое содержание диффузионного водородаОбязательны для ответственных стояков, газопроводов и систем высокого давления. Требуют сушки и прокалки
    Целлюлозное (Ц)Fox Cel, ВСЦ-4Глубокий провар, удобство сварки неповоротных стыков сверху внизПрименяются специализированными монтажными звеньями на магистральных и распределительных участках

    Техника сварки неповоротного стыка в вертикальном и горизонтальном положении

    Сварка неповоротного вертикального стыка (труба расположена горизонтально) выполняется снизу вверх (на подъем). Пространство стыка условно делится на три зоны: потолочную, вертикальную и нижнюю.

    Для диаметров от Ду 50 со стенкой от 3,5 мм шов накладывается минимум в два слоя: корневой и облицовочный. Корень шва сваривается электродом диаметром 2,5–3,0 мм короткой дугой без поперечных колебаний, чтобы гарантировать равномерный внутренний валик высотой 1–1,5 мм без сосулек.

    Облицовочный слой формируется электродом 3,0–3,2 мм с легкими колебательными движениями типа «полумесяц» или «восьмерка». Это обеспечивает плавный переход от наплавленного металла к основному телу трубы с перекрытием кромок на 1,5–2,0 мм с каждой стороны.

    Типичные дефекты сварки труб ВГП и способы их предотвращения

    При монтаже трубопроводов в реальных условиях строительных площадок часто возникают скрытые дефекты, которые проявляются только на стадии гидравлических испытаний.

    • Непровар корня шва: возникает из-за отсутствия зазора между трубами, завышенного притупления или слишком быстрого ведения электрода;
    • Шлаковые включения: результат недостаточной межслойной зачистки щеткой или неправильного угла наклона электрода («углом вперед» вместо «углом назад»);
    • Подрезы основного металла: появляются при завышенной силе сварочного тока и длительной задержке дуги на кромках трубы;
    • Сквозной прожог: типичен для тонкостенных легких серий ВГП при использовании электродов диаметром более 3,2 мм на высоких токах.

    Контроль качества сварных соединений на объектах Казахстана

    В соответствии со строительными нормами Республики Казахстан (СП РК 4.01-102-2013 и СП РК 4.02-101-2012) все сварные стыки подвергаются 100% визуально-измерительному контролю (ВИК).

    После завершения сварки и полного остывания металл шва очищается от шлака и брызг. Геометрия усиления шва проверяется универсальным шаблоном сварщика (УШС-3). Высота валика усиления должна составлять 1,0–3,0 мм, ширина — превышать разделку кромок на 3–4 мм.

    На ответственных узлах газоснабжения и тепловых пунктов выборочно проводится неразрушающий контроль (ультразвуковая или радиографическая дефектоскопия), после чего выполняется обязательная опрессовка водой или воздухом с оформлением исполнительной документации.

    Часто задаваемые вопросы (FAQ)

    Можно ли сваривать оцинкованные водогазопроводные трубы обычной дуговой сваркой?

    Сварка оцинкованных труб ВГП без предварительной подготовки не рекомендуется. В зоне сварки (на 20–30 мм от торца) цинковый слой необходимо зачистить шлифовальным кругом до черного металла. При сгорании цинк выделяет токсичные пары и вызывает порообразование в сварочной ванне. После сварки шов покрывают цинконаполненным составом (холодное цинкование).

    Какой сварочный ток выставлять для трубы ВГП Ду 25 со стенкой 3,2 мм?

    Для электрода диаметром 2,5 мм оптимальный диапазон сварочного тока составляет 60–80 А (в зависимости от пространственного положения: на потолке ток снижают на 10–15%). Для электрода диаметром 3,0 мм рекомендуемый ток составляет 85–105 А.

    Какое расстояние должно быть между соседними сварными швами на трубах ВГП?

    Согласно нормам СП РК, расстояние между соседними кольцевыми сварными стыками на прямых участках трубопроводов должно быть не менее 100 мм, а расстояние от сварного шва до начала гиба или края опоры — не менее 50 мм.

    Нужно ли прокаливать электроды перед сваркой на объекте?

    Электроды с основным покрытием (УОНИ-13/55) требуют обязательной прокалки при температуре 350–400 °C в течение 1–2 часов перед началом смены. Рутиловые электроды (МР-3) менее чувствительны к влаге, но при хранении в неотапливаемых складах их также рекомендуется подсушивать при 120–150 °C.

    Где заказать сертифицированные трубы ВГП в Алматы

    Для надежного монтажа трубопроводных систем критически важно использовать качественный металлопрокат с проверенной геометрией и гарантированной толщиной стенки по ГОСТ 3262-75.

    Компания АТЛАНТ МЕТАЛЛ поставляет полный сортамент водогазопроводных черных и оцинкованных труб легкой, обыкновенной и усиленной серий со склада в Алматы с доставкой по всему Казахстану.

    Экспресс-калькулятор спецификации для заказа
    Мгновенный расчет веса и фасовки перед запросом счета со склада в Алматы
    Теоретический вес по ГОСТ: 380 кг
    Труб (хлыстов по 12 м): 9 шт
    Запросить оптовую цену со скидкой

    Был ли этот разбор полезен для вашей задачи?

    Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

    Данияр
    Об авторе материала
    Данияр
    Менеджер отдела трубного проката · АТЛАНТ МЕТАЛЛ

    Консультирует по подбору толщины стенок, диаметрам и комплектации инженерных сетей фасонными элементами в Алматы и РК.

    Специализация: Водогазопроводные, электросварные, профильные и бесшовные трубы по ГОСТ
    Спросить Данияр: +7 (706) 690 40 09 Написать в WhatsApp
    Отдел продаж АТЛАНТ МЕТАЛЛ: все технические расчеты, формулы нагрузок и таблицы теоретического веса сверены со строительными нормами Республики Казахстан (СП РК) и действующими ГОСТами.

    Металлопрокат из статьи в наличии на складе в Алматы

    Склад Рыскулова 94А · Резка и погрузка
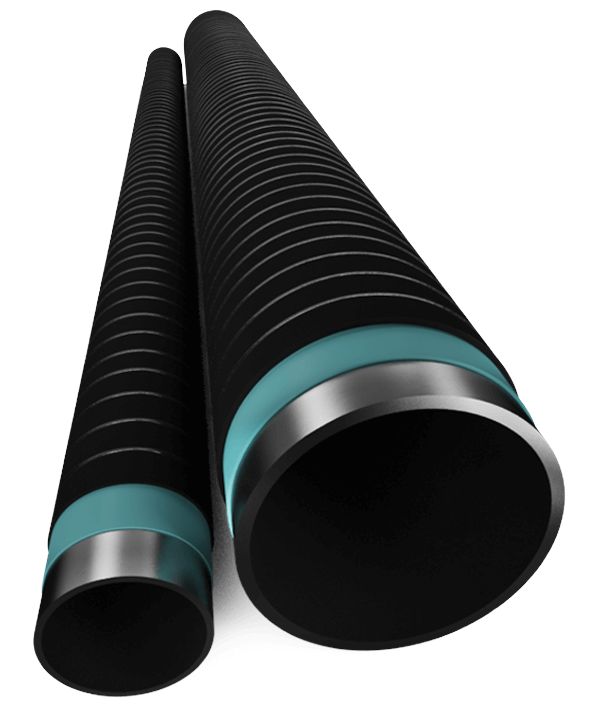
    Труба вгп ду 50×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 50×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3 мм в вус изоляции

    По запросу
    Заказать
    Предыдущая статья Водогазопроводные стальные трубы (ВГП): переход на полимеры, диэлектрические вставки и защита от коррозии в Казахстане Следующая статья Виды металлопроката и их применение: полное руководство

    Навигация по главам

    Подготовка кромок и сборка стыка под сварку по ГОСТ 16037-80 Выбор сварочных материалов для труб ВГП (ст2сп, ст3сп, ст20) Техника сварки неповоротного стыка в вертикальном и горизонтальном положении Типичные дефекты сварки труб ВГП и способы их предотвращения Контроль качества сварных соединений на объектах Казахстана Часто задаваемые вопросы (FAQ) Где заказать сертифицированные трубы ВГП в Алматы
    ОТДЕЛ ПРОДАЖ АТЛАНТ МЕТАЛЛ Менеджер на связи

    Нужен точный расчет или счет?

    Отправьте чертеж или список позиций. Бесплатно рассчитаем вес по ГОСТ, карту раскроя и доставку по Алматы за 15 минут.

    Нургуль — менеджер АТЛАНТ МЕТАЛЛ
    Нургуль
    Менеджер отдела продаж
    Ответ: 7–12 минут
    Тоннаж строго по ГОСТ — без переплаты за избыточный вес
    Оптимизация раскроя — резка в размер без лишних остатков
    Спеццена с базы — прямые оптовые поставки без посредников
    Смета в WhatsAppPDF, DWG, Excel или фото чертежа
    Прямая линия отдела продаж: +7 (747) 704 98 52
    Назад к списку
    Подписаться
    на новости и акции
    Интернет-магазин
    Каталог
    Акции
    Партнеры
    Услуги
    Компания
    О компании
    Отзывы
    Информация
    Реквизиты
    Контакты
    Помощь
    Условия доставки и оплаты
    Гарантия на товар
    Вопрос-ответ
    Обзоры
    Контакты
    +7 (706) 690 40 09
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (706) 690 40 09Данияр
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    info@ametall.kz
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    © 2026 АТЛАНТ МЕТАЛЛ
    Доработка и сопровождение сайта: smmbox.kz
    Конфиденциальность
    Главная Каталог Контакты Услуги Партнеры Отзывы Блог Обзоры Реквизиты Кабинет 0 Корзина Акции Компания Поиск