Услуги
  • Резка металла в размер
  • Штамповка металла
  • Рубка листа гильотиной
  • ВУС изоляция труб на заказ
  • Гибка и вальцовка металла
  • Гибка профильной трубы
  • Гидроабразивная резка металла
  • Доставка металлопроката
  • Изготовление металлических кессонов и ёмкостей
  • Изоляция труб антикоррозийными материалами
  • Лазерная резка металла
  • Оцинкование металла
  • Перфорация металла
  • Пескоструйная обработка
  • Плазменная резка с ЧПУ
  • ППУ изоляция
  • Сварка металла
Компания
  • О компании
  • Отзывы
Блог
Реквизиты
Контакты
Партнеры
Доставка и оплата
Видеоблог
    +7 (747) 219 93 69
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (706) 690 40 09Данияр
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    Заказать звонок
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Сортовой прокат
      Сортовой прокат
    • Листовой прокат
      Листовой прокат
    • Трубный прокат
      Трубный прокат
    • Цветные металлы
      Цветные металлы
    • Нержавеющая сталь
      Нержавеющая сталь
    • Метизы
      Метизы
    • Качественные стали
      Качественные стали
    • Инженерные системы
      Инженерные системы
    • Сталь Гадфильда
      Сталь Гадфильда
    • Судовая сталь
      Судовая сталь
    • Электроинструменты
      Электроинструменты
    •  Рулонная листовая сталь
      Рулонная листовая сталь
    • Асбестоцементный лист
      Асбестоцементный лист
    • Гофрированные ПВХ-трубы
      Гофрированные ПВХ-трубы
    • Дренажные трубы
      Дренажные трубы
    • Металлический сайдинг
      Металлический сайдинг
    • Профиль для гипсокартона
      Профиль для гипсокартона
    • Сэндвич панели
      Сэндвич панели
    • Трубы ВУС
      Трубы ВУС
    • Трубы ПНД
      Трубы ПНД
    • Трубы ППУ
      Трубы ППУ
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Трубы Сортовой прокат Листовой прокат Цветные металлы Нержавеющая сталь Метизы
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    0
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Кабинет
    • 0 Корзина
    • +7 (706) 690 40 09 Данияр
      • Назад
      • Телефоны
      • +7 (706) 690 40 09 Данияр
      • Заказать звонок
    • info@ametall.kz
    • Офис: г. Алматы, проспект Рыскулова 94A

      Цех: г. Алматы, улица Остроумова 30
    • Работаем понедельник - пятница с 9:00 до 17:00
      Выходные: суббота, воскресенье
    Главная
    –
    Блог о металлопрокате
    –
    Металлопрокат
    –Водогазопроводные стальные трубы (ВГП) в системах подачи СОЖ и маслостанциях: подбор стенки, монтаж и нормы в РК

    Водогазопроводные стальные трубы (ВГП) в системах подачи СОЖ и маслостанциях: подбор стенки, монтаж и нормы в РК

    Главная Блог Металлопрокат

    Водогазопроводные стальные трубы (ВГП) в системах подачи СОЖ и маслопроводах: выбор стенки, сварка и монтаж в Казахстане

    Металлопрокат 9 октября 2026 6 мин чтения 1 просмотров
    WhatsApp
    0%
    Главы статьи
    1 Классификация труб ВГП и выбор толщины стенки для масляных сред 2 Сравнительная таблица параметров труб ВГП для контуров СОЖ и гидравлики 3 Особенности подготовки, сварки и чистоты внутренней полости 4 Монтаж трасс: компенсация гидроударов и виброразвязка 5 Типичные ошибки при обустройстве маслопроводов и подачи СОЖ 6 FAQ: частые вопросы инженеров и снабженцев 7 Вывод
    Водогазопроводные стальные трубы (ВГП) в системах подачи СОЖ и маслопроводах: выбор стенки, сварка и монтаж в Казахстане
    Главное за 30 секунд для специалистов и снабженцев

    Разбираем инженерные требования к водогазопроводным стальным трубам (ВГП) по ГОСТ 3262-75 при проектировании и монтаже технологических линий подачи СОЖ, циркуляционных контуров смазки и сливных магистралей маслостанций на производственных предприятиях Казахстана.

    Стандарт: ГОСТ / СП РК с сертификатами завода-изготовителя
    Наличие в Алматы: на складе с резкой в размер и погрузкой краном
    Гарантия: 100% соответствие геометрических размеров и химсостава

    Содержание статьи

    • Классификация труб ВГП и выбор толщины стенки для масляных сред
    • Сравнительная таблица параметров труб ВГП для контуров СОЖ и гидравлики
    • Особенности подготовки, сварки и чистоты внутренней полости
    • Монтаж трасс: компенсация гидроударов и виброразвязка
    • Типичные ошибки при обустройстве маслопроводов и подачи СОЖ
    • FAQ: частые вопросы инженеров и снабженцев
    • Вывод

    На металлообрабатывающих комбинатах, заводах металлоконструкций и машиностроительных цехах Казахстана системы централизованной подачи смазочно-охлаждающих жидкостей (СОЖ) и маслопроводы гидравлических станций работают в условиях непрерывных пульсаций давления, гидродинамических ударов и вибрационных нагрузок от технологического оборудования.

    Водогазопроводные трубы (ВГП) по ГОСТ 3262-75 остаются базовым конструкционным материалом для сборки жестких распределительных коллекторов, напорных гребенок и самотечных возвратных линий технологических масел и эмульсий благодаря высокой кольцевой жесткости и надежности сварных соединений.

    Классификация труб ВГП и выбор толщины стенки для масляных сред

    При транспортировке индустриальных масел, водно-масляных эмульсий и синтетических СОЖ выбор серии трубы ВГП напрямую зависит от рабочего давления, динамической вязкости среды и риска возникновения кавитационных пробок.

    В контурах станций смазки и подачи охлаждающих жидкостей применяются три основные серии труб по ГОСТ 3262-75:

    • Легкая серия: применяется исключительно для безнапорных сливов, лотков самотечного возврата отработанной эмульсии и вентиляционных дыхательных линий масляных баков;
    • Обыкновенная серия: монтируется в распределительных цеховых магистралях низкого и среднего давления (до 1,6–2,0 МПа) для подачи водосмешиваемых СОЖ к группам станков;
    • Усиленная серия: обязательна для напорных коллекторов маслостанций, линий нагнетания вязких масел и участков обвязки насосных агрегатов, где локальные скачки давления достигают 2,5–3,0 МПа.

    Сравнительная таблица параметров труб ВГП для контуров СОЖ и гидравлики

    Для правильного гидравлического расчета и исключения пульсаций потока при перекачке масляных сред используйте нормативные параметры сортамента:

    Условный проход (Ду / DN) Наружный диаметр, мм Толщина стенки (обыкновенная), мм Толщина стенки (усиленная), мм Рекомендуемое назначение в цеховой разводке
    Ду 15 21,3 2,8 3,2 Индивидуальные подводы к форсункам и распылителям СОЖ станков
    Ду 25 33,5 3,2 4,0 Групповые ответвления, линии манометрических сборок и датчиков потока
    Ду 40 48,0 3,5 4,0 Напорные коллекторы локальных маслостанций и разводка по участкам
    Ду 50 60,0 3,5 4,5 Магистрали централизованной подачи СОЖ, нагнетательные линии гидробаков
    Ду 80 88,5 4,0 4,5 Главные цеховые напорные кольца и общие сборные возвратные коллекторы

    Особенности подготовки, сварки и чистоты внутренней полости

    Главный враг гидросистем и прецизионных узлов подачи СОЖ — механические примеси, окалина и грат, оставшиеся внутри трубы после сварки. Попадание шлака в золотники гидрораспределителей или сопла подачи эмульсии выводит оборудование из строя.

    При монтаже масляных контуров из труб ВГП соблюдаются строгие технологические правила:

    • Механическая разделка кромок: снятие фаски под углом 30–35° с притуплением 1–2 мм выполняется фрезерованием или торцеванием, исключая перегрев металла;
    • Аргонодуговая сварка корня шва (TIG): корневой проход выполняется неплавящимся электродом с подачей защитного газа, что обеспечивает идеально гладкий валик без внутреннего наплыва и грата;
    • Химическая или гидромеханическая промывка: перед вводом в эксплуатацию собранный трубопровод подвергается прокачке моющими растворами и гидропневматической продувке для полного удаления технологической пыли.

    Специалисты компании АТЛАНТ МЕТАЛЛ рекомендуют использовать для напорных масляных систем трубы ВГП из спокойных и полуспокойных марок стали (Ст2сп, Ст3сп), которые гарантируют стабильную микроструктуру сварного шва без микропор.

    Монтаж трасс: компенсация гидроударов и виброразвязка

    Пуск пластинчатых и шестеренных насосов высокого давления создает циклические гидродинамические волны. Без грамотной фиксации труба ВГП передает вибрации на металлоконструкции цеха и опорные колонны.

    Для долговечной безаварийной службы трубопроводной сети необходимо:

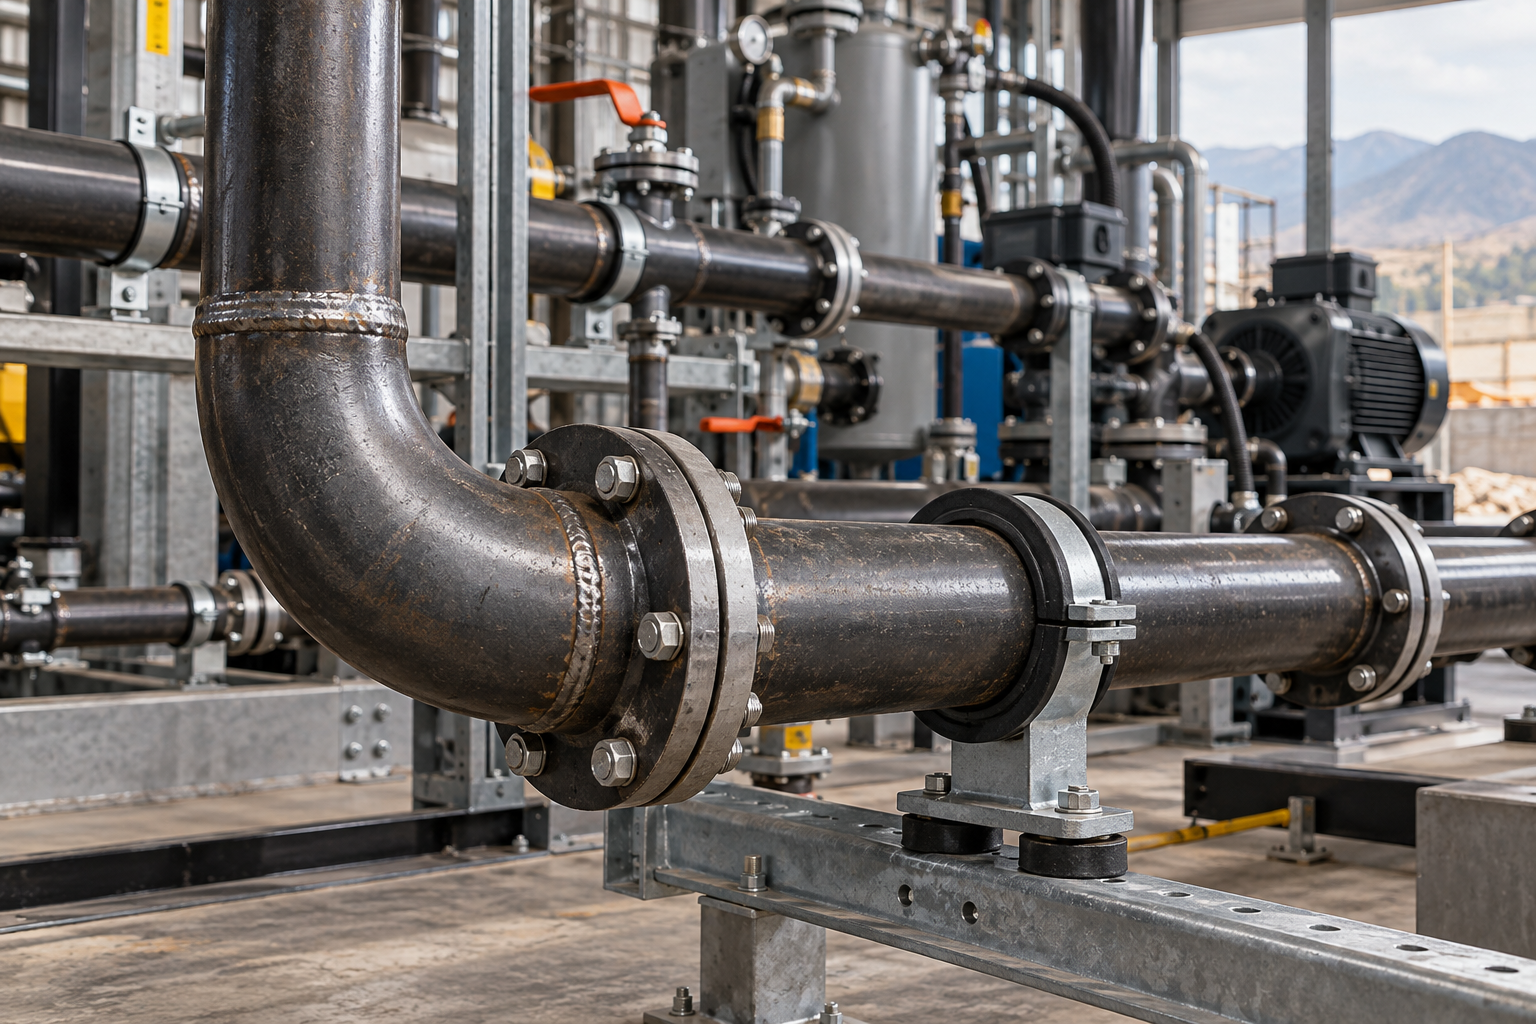
    • Устанавливать виброизолирующие гибкие вставки (металлорукава высокого давления) между напорным патрубком насоса и стальным коллектором;
    • Применять трубные хомуты с массивными демпфирующими резиновыми прокладками (EPDM или маслобензостойкая резина NBR), препятствующими истиранию стенки трубы;
    • Выдерживать уклон самотечных линий слива СОЖ не менее 0,015–0,02 в сторону центрального фильтрационного отстойника во избежание застойных масляных зон.

    Также важно учитывать правила организации трасс в зонах повышенной сейсмичности Алматы и юга Казахстана, о чем детально рассказано в материале про монтаж труб ВГП на подвесах и консолях в сейсмических районах.

    Типичные ошибки при обустройстве маслопроводов и подачи СОЖ

    Нарушение регламентов монтажа технологических трубопроводов приводит к дорогостоящим простоям станков с ЧПУ и прессового оборудования:

    • Применение неочищенных прямошовных труб со следами коррозии: ржавчина моментально забивает картриджи тонкой фильтрации СОЖ;
    • Использование сантехнических резьбовых уплотнений (лен, фум-лента): в масляных и эмульсионных средах волокна размываются и проникают в клапанные группы; соединять разборные узлы допускается только на конической резьбе NPT, приварных фланцах с пазом под кольцо O-Ring или радиальных уплотнениях;
    • Монтаж легкой серии ВГП на напорных участках: тонкая стенка не выдерживает постоянных усталостных напряжений от пульсаций давления и дает трещину по околошовной зоне;
    • Отсутствие точек выпуска воздуха: скопление воздушных пробок в верхних точках трассы вызывает вспенивание эмульсии и эффект дизелирования в гидросистемах.

    FAQ: частые вопросы инженеров и снабженцев

    Можно ли использовать оцинкованные трубы ВГП в замкнутых контурах индустриальных масел?

    Не рекомендуется. Присадки, содержащиеся в современных гидравлических и моторных маслах (особенно противоизносные цинк-фосфорные и противозадирные пакеты), могут вступать в химическую реакцию с цинковым покрытием, образуя нерастворимые цинковые мыла и шлам. Для чистых масел используют черные стальные трубы ВГП с предварительной кислотной пассивацией или бесшовные трубы. Для водных эмульсий СОЖ оцинкованная труба допустима при нейтральном pH.

    Какое давление опрессовки необходимо для технологических трубопроводов СОЖ?

    В соответствии с технологическими нормативами РК, опрессовка масляных и эмульсионных магистралей проводится пробным давлением, составляющим 1,25–1,5 от максимального рабочего давления системы, но не менее 0,6 МПа, с выдержкой не менее 10–15 минут до полного осмотра всех сварных и фланцевых стыков.

    Как правильно подобрать диаметр трубы для безнапорного слива масла в гидробак?

    Скорость движения масла в сливных и всасывающих линиях не должна превышать 0,5–1,2 м/с во избежание турбулентности и насыщения жидкости воздухом. Поэтому диаметр сливного трубопровода ВГП всегда выбирается на 1–2 типоразмера больше, чем напорной магистрали (например, при нагнетании Ду 25 слив монтируется из трубы Ду 40 или Ду 50).

    Возможна ли гибка усиленных труб ВГП без нагрева для прокладки поворотов трассы СОЖ?

    Да, трубы ВГП усиленной серии малых и средних диаметров (Ду 15 – Ду 32) допускается гнуть на механических или гидравлических трубогибах в холодном состоянии. При этом минимальный радиус гиба должен составлять не менее 3,5–4 наружных диаметров трубы, а сварной шов должен располагаться сбоку (в нейтральной плоскости изгиба), чтобы избежать разрыва по шву.

    Вывод

    Надежность и ресурс технологических систем подачи СОЖ и маслопроводов промышленных предприятий напрямую определяются правильным подбором серии стенки трубы ВГП и соблюдением чистоты внутренних полостей при монтаже.

    На складе компании «АТЛАНТ МЕТАЛЛ» в Алматы всегда в наличии сертифицированные водогазопроводные стальные трубы обыкновенной и усиленной серии по ГОСТ 3262-75 всех ходовых диаметров. Мы обеспечиваем оперативную отгрузку, заводской входной контроль, резку проката по индивидуальным монтажным картам и быструю доставку по всем регионам Казахстана.

    Экспресс-калькулятор спецификации для заказа
    Мгновенный расчет веса и фасовки перед запросом счета со склада в Алматы
    Теоретический вес по ГОСТ: 380 кг
    Труб (хлыстов по 12 м): 9 шт
    Запросить оптовую цену со скидкой

    Был ли этот разбор полезен для вашей задачи?

    Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

    Данияр
    Об авторе материала
    Данияр
    Менеджер отдела трубного проката · АТЛАНТ МЕТАЛЛ

    Консультирует по подбору толщины стенок, диаметрам и комплектации инженерных сетей фасонными элементами в Алматы и РК.

    Специализация: Водогазопроводные, электросварные, профильные и бесшовные трубы по ГОСТ
    Спросить Данияр: +7 (706) 690 40 09 Написать в WhatsApp
    Отдел продаж АТЛАНТ МЕТАЛЛ: все технические расчеты, формулы нагрузок и таблицы теоретического веса сверены со строительными нормами Республики Казахстан (СП РК) и действующими ГОСТами.

    Металлопрокат из статьи в наличии на складе в Алматы

    Склад Рыскулова 94А · Резка и погрузка
    Труба вгп ду 50×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 50×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3 мм в вус изоляции

    По запросу
    Заказать
    Предыдущая статья Водогазопроводные трубы (ВГП) в гильзах и футлярах при проходе стен и фундаментов: нормы СП РК, выбор зазоров и герметизация Следующая статья Виды металлопроката и их применение: полное руководство

    Навигация по главам

    Классификация труб ВГП и выбор толщины стенки для масляных сред Сравнительная таблица параметров труб ВГП для контуров СОЖ и гидравлики Особенности подготовки, сварки и чистоты внутренней полости Монтаж трасс: компенсация гидроударов и виброразвязка Типичные ошибки при обустройстве маслопроводов и подачи СОЖ FAQ: частые вопросы инженеров и снабженцев Вывод
    ОТДЕЛ ПРОДАЖ АТЛАНТ МЕТАЛЛ Менеджер на связи

    Нужен точный расчет или счет?

    Отправьте чертеж или список позиций. Бесплатно рассчитаем вес по ГОСТ, карту раскроя и доставку по Алматы за 15 минут.

    Данияр — менеджер АТЛАНТ МЕТАЛЛ
    Данияр
    Менеджер отдела продаж
    Ответ: 7–12 минут
    Тоннаж строго по ГОСТ — без переплаты за избыточный вес
    Оптимизация раскроя — резка в размер без лишних остатков
    Спеццена с базы — прямые оптовые поставки без посредников
    Смета в WhatsAppPDF, DWG, Excel или фото чертежа
    Прямая линия отдела продаж: +7 (706) 690 40 09
    Назад к списку
    Подписаться
    на новости и акции
    Интернет-магазин
    Каталог
    Акции
    Партнеры
    Услуги
    Компания
    О компании
    Отзывы
    Информация
    Реквизиты
    Контакты
    Помощь
    Условия доставки и оплаты
    Гарантия на товар
    Вопрос-ответ
    Обзоры
    Контакты
    +7 (747) 219 93 69
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (706) 690 40 09Данияр
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    info@ametall.kz
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    © 2026 АТЛАНТ МЕТАЛЛ
    Доработка и сопровождение сайта: smmbox.kz
    Конфиденциальность
    Главная Каталог Контакты Услуги Партнеры Отзывы Блог Обзоры Реквизиты Кабинет 0 Корзина Акции Компания Поиск