


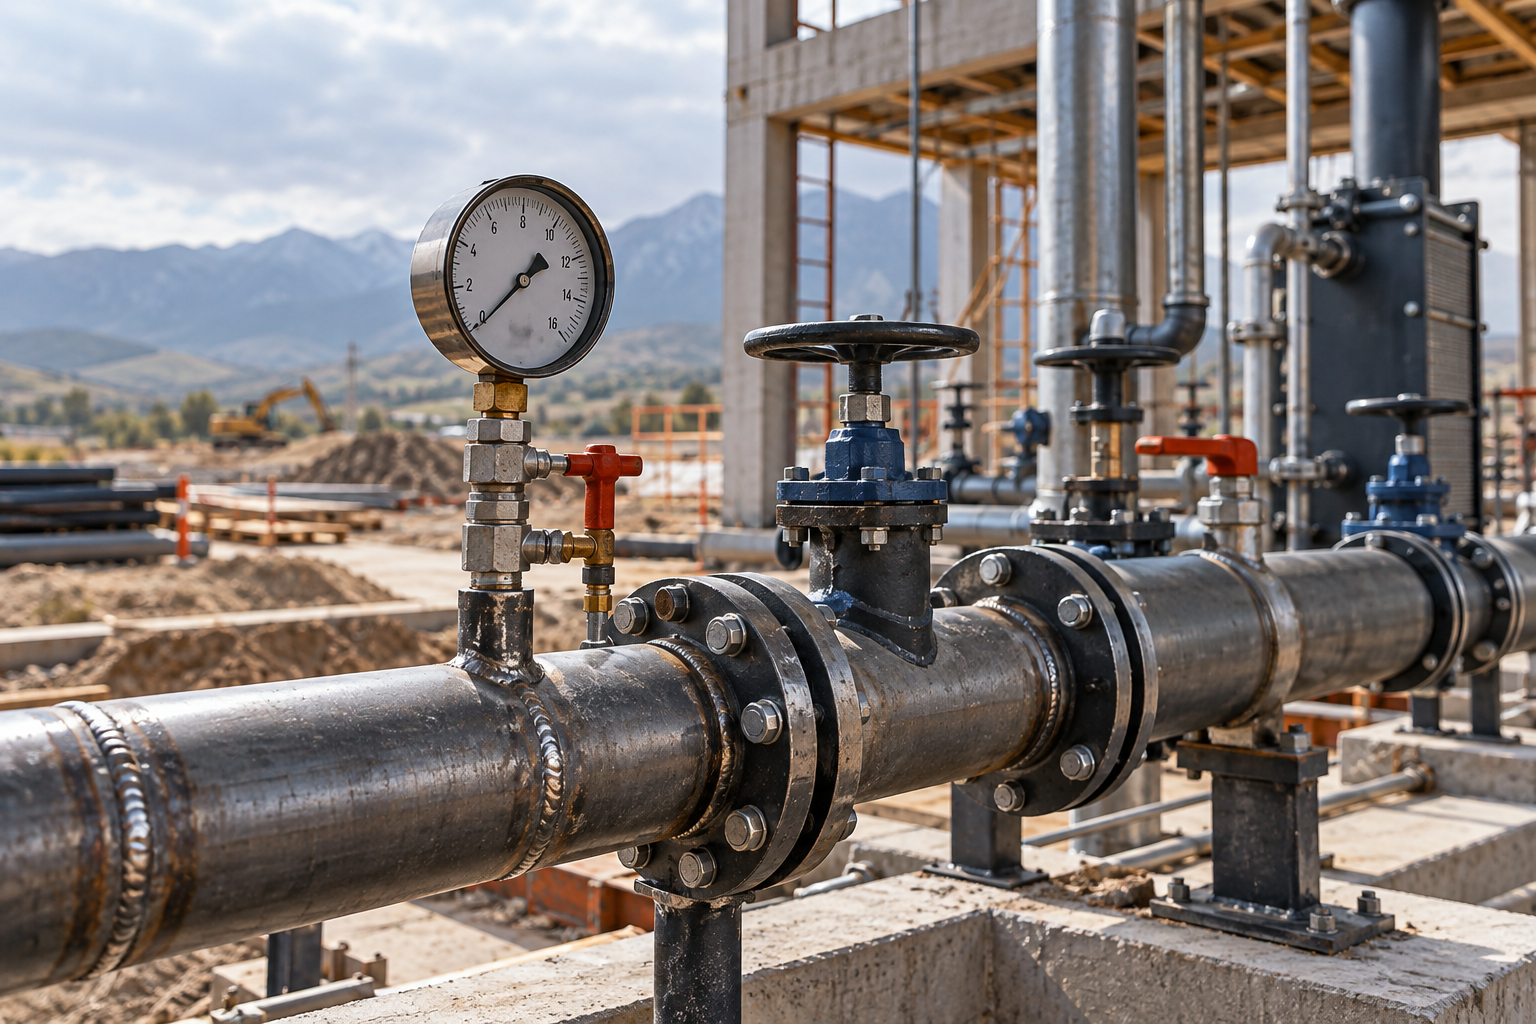
Гидравлические испытания смонтированных линий из труб ВГП — обязательный этап перед вводом систем отопления, водоснабжения и пожаротушения в эксплуатацию. Разбираем величины пробных давлений, регламент промывки, допустимые падения напора и правила оформления актов в Казахстане.
Любой смонтированный трубопровод из водогазопроводной стали перед сдачей технадзору и теплоснабжающим организациям проходит обязательную опрессовку. На этом этапе выявляются непровары сварных стыков, дефекты резьбовых соединений и скрытый заводской брак проката.
В условиях климата Алматы и регионов Казахстана некачественно проведенные гидроиспытания оборачиваются авариями в разгар отопительного сезона. Разберем практический порядок подготовки, проведения испытаний на прочность и плотность, а также типичные ошибки монтажников.
Нормативные требования к опрессовке систем из ВГП труб
Параметры испытаний регламентируются СП РК 4.01-101-2012 (внутренний водопровод), СП РК 4.02-101-2012 (отопление и вентиляция) и СН РК по сетям газоснабжения.
Согласно ГОСТ 3262-75, трубы ВГП выпускаются в трех сериях (легкая, обыкновенная, усиленная), каждая из которых рассчитана на определенное гидравлическое давление на заводе:
- Легкая и обыкновенная серия — гарантированно выдерживают заводское пробное давление 2,4 МПа (25 кгс/см²);
- Усиленная серия — проходит заводскую опрессовку давлением 3,1 МПа (32 кгс/см²);
- По спецзаказу для ответственных магистралей трубы тестируются давлением до 4,9 МПа (50 кгс/см²).
Однако на строительной площадке испытывается не отдельная труба, а вся собранная система с арматурой, фитингами и оборудованием, что накладывает жесткие ограничения на тестовое давление.
Расчет пробного давления для различных инженерных систем
Величина проверочного давления зависит от назначения инженерной сети, рабочего давления ($P_{раб}$) и типа используемых отопительных приборов.
| Назначение трубопровода | Рабочее давление ($P_{раб}$), МПа | Испытательное давление ($P_{исп}$), МПа | Время выдержки под давлением | Допустимое падение давления |
|---|---|---|---|---|
| Системы водяного отопления (чугунные радиаторы) | 0,3 – 0,6 | 1,5 $P_{раб}$, но не менее 0,6 | 10 минут | Не более 0,02 МПа (0,2 бар) |
| Системы отопления (панельные и стальные радиаторы) | 0,4 – 0,8 | 1,5 $P_{раб}$, но не менее 1,0 | 10 минут | Не более 0,02 МПа (0,2 бар) |
| Холодное и горячее водоснабжение (ХВС / ГВС) | 0,45 – 0,6 | 1,5 $P_{раб}$, но не менее 1,0 | 10 минут | Падение давления не допускается |
| Узлы ввода ИТП и элеваторные узлы | 0,6 – 1,6 | 1,25 $P_{раб}$, но не менее 1,6 | 10 минут | Падение давления не допускается |
| Спринклерные и дренчерные сети пожаротушения | 0,6 – 1,2 | 1,5 $P_{раб}$, но не менее 1,5 | 120 минут | Не более 0,05 МПа за 2 часа |
| Внутренние газопроводы низкого давления (пневмоиспытание) | до 0,005 | 0,1 МПа (воздухом) | 60 минут (плюс 10 мин осмотр) | Не более 0,001 МПа (100 Па/ч) |
Пошаговый регламент проведения гидроиспытаний
Качественная опрессовка выполняется строго по технологической карте после полного завершения сварочных и слесарных работ.
1. Предварительная гидропневматическая промывка
Перед нагнетанием тестового давления систему необходимо промыть от окалины, песка, шлака и остатков сварочного грата. Для этого через водогазопроводную магистраль прокачивается водовоздушная смесь со скоростью, в 1,5–2 раза превышающей рабочую скорость теплоносителя.
Промывка ведется до полного осветления сбрасываемой воды без механических взвесей на выходе из дренажных штуцеров.
2. Заполнение системы и удаление воздуха
Заполнение контура водой производится через самую нижнюю точку (спускной штуцер), чтобы вытеснить воздух вверх к автоматическим воздухоотводчикам или кранам Маевского. Наличие воздушных пробок искажает показания манометра и может привести к гидравлическому удару.
3. Нагнетание давления
Для опрессовки применяют ручные или электрические плунжерные насосы. Давление поднимают плавно с промежуточной фиксацией на уровне 50% и 80% от целевого.
Для контроля используются поверенные манометры класса точности не ниже 1,5 с диаметром корпуса от 160 мм и ценой деления 0,01 МПа.
4. Визуальный контроль и фиксация падения давления
После выдержки системы под пробным давлением манометр отсекается, и начинается детальный визуальный осмотр каждого сварного шва, резьбового стыка, сальниковых уплотнений арматуры и фланцевых прокладок.
Типичные дефекты при опрессовке и методы устранения
На практике опрессовка выявляет несколько характерных проблем:
- Свищи и поры в продольном шве трубы: возникают при использовании несертифицированного проката низкого качества. На сертифицированных трубах ВГП от «АТЛАНТ МЕТАЛЛ» шов проходит 100% неразрушающий контроль на заводе, что исключает разрывы;
- Непровары и подрезы монтажных сварных стыков: дефектный участок вырезается механическим путем и переваривается заново (зачеканка шва категорически запрещена нормами РК);
- Протечки по резьбе: происходят из-за неправильного выбора уплотнителя (лен без пасты, некачественная фум-лента) или недостаточного количества витков на резьбонарезном станке;
- Пропуск межфланцевых прокладок: требует равномерной протяжки болтов крест-накрест динамометрическим ключом или замены прокладки из паронита/терморасширенного графита.
Оформление акта гидравлического испытания
Результаты проверки оформляются официальным двухсторонним или трехсторонним актом с участием представителя монтажной организации, генерального подрядчика, технадзора заказчика и инспектора теплоснабжающей организации (в Алматы — представители «АлТС»).
В акте обязательно указываются: проектная организация, марка и толщина стенки использованных труб ВГП, тип теплоносителя, величина пробного давления, температура воды, время выдержки и фактическое падение давления.
FAQ
Какая температура воды должна быть при гидравлических испытаниях систем из ВГП труб?
Температура воды при опрессовке должна быть не ниже +5 °С и не выше +40 °С. Испытания при отрицательных температурах окружающего воздуха без предварительного прогрева помещений запрещены, так как замерзание воды приведет к разрыву стальных труб.
Можно ли проводить опрессовку воздухом вместо воды?
Пневматические испытания на прочность систем водяного отопления и водоснабжения допускаются только в виде исключения при отрицательной температуре на объекте и согласовании с технадзором. Газопроводы из ВГП труб всегда испытываются воздухом или инертным газом по специальному регламенту.
В чем преимущество труб ВГП повышенной толщины стенки при частых гидроударах?
Усиленные трубы ВГП по ГОСТ 3262-75 имеют увеличенную толщину стенки (от 3,2 до 4,5 мм в зависимости от ДУ), что обеспечивает запас прочности до 3,1 МПа. Это защищает систему от усталостного разрушения при резких остановках насосов и скачках давления.
Где заказать сертифицированные ВГП трубы для систем под высокое давление в Алматы?
Компания «АТЛАНТ МЕТАЛЛ» поставляет сертифицированные черные и оцинкованные водогазопроводные трубы легкой, обыкновенной и усиленной серий со склада в Алматы. Прокат сопровождается заводскими сертификатами соответствия с отметкой о прохождении гидроиспытаний.
Вывод
Грамотно выполненные гидравлические испытания и промывка сетей из стальных ВГП труб гарантируют безаварийную службу трубопроводов на протяжении десятилетий. Использование качественного металлопроката с заводским контролем шва исключает срыв сроков сдачи объектов инспекторам в Алматы и по всему Казахстану.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции