


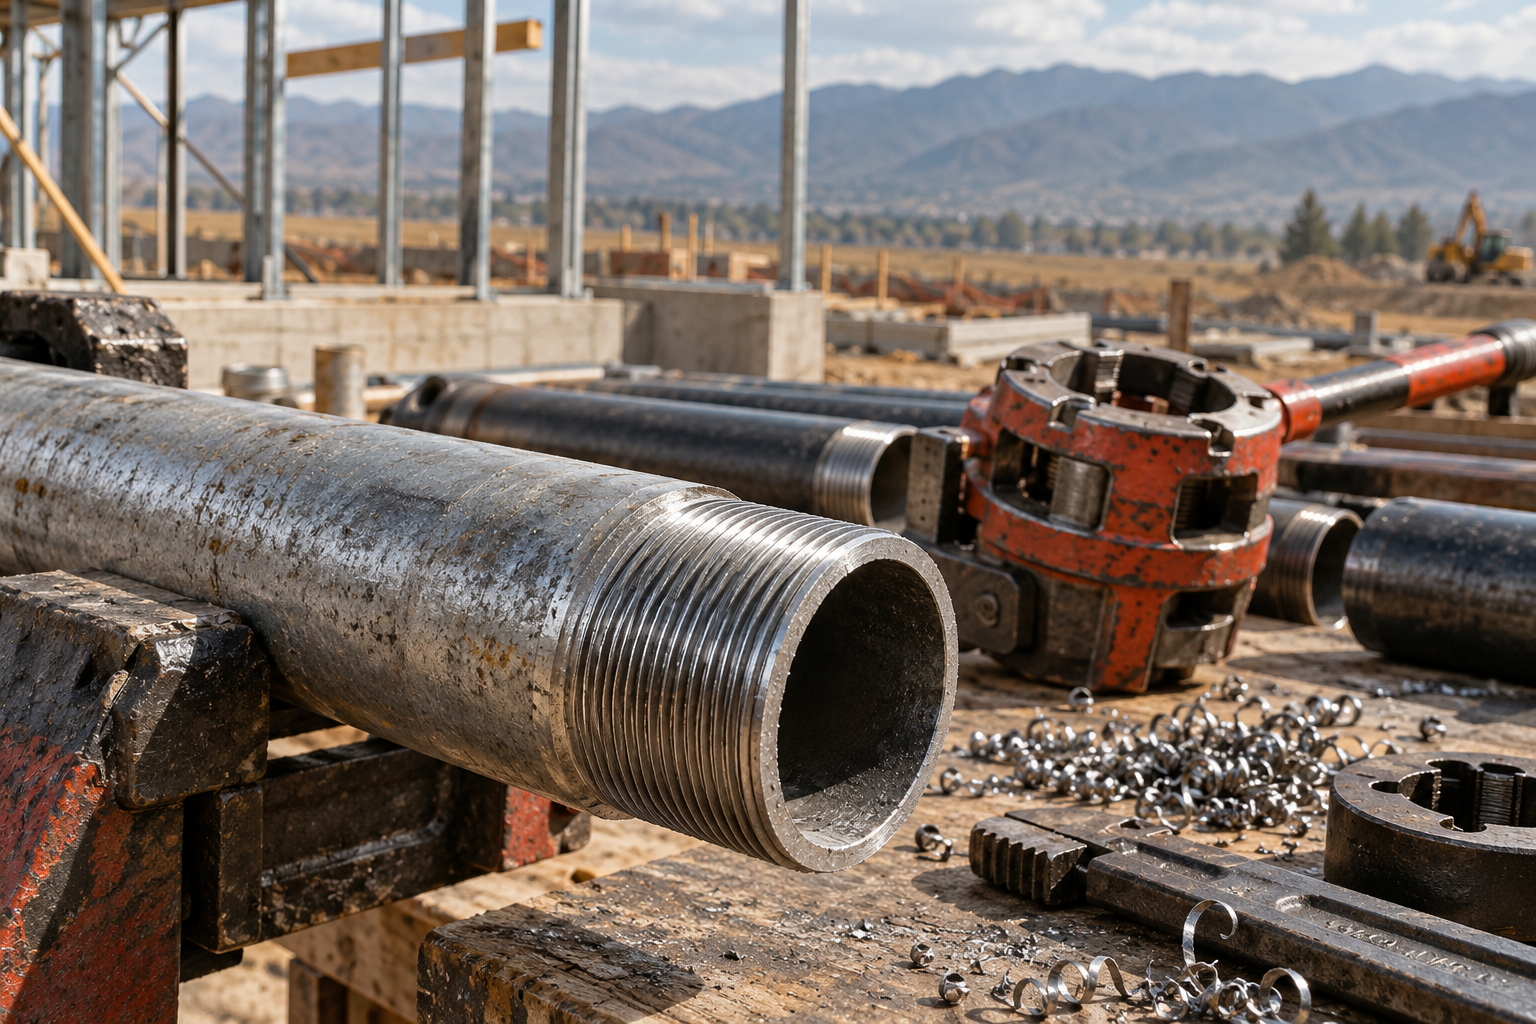
Водогазопроводные трубы (ВГП) по ГОСТ 3262-75 остаются базовым материалом для монтажа систем отопления, газоснабжения и пожаротушения. Разбираем особенности нарезки и накатки трубной цилиндрической резьбы, выбор инструмента и методы надежной герметизации резьбовых узлов на объектах Казахстана.
На объектах жилищного, коммерческого и промышленного строительства в Казахстане стальные водогазопроводные трубы (ВГП) по ГОСТ 3262-75 активно монтируются не только на сварке, но и на резьбовых соединениях. Резьбовой монтаж незаменим в стесненных условиях, при установке арматуры, счетчиков, радиаторов, а также там, где огневые работы строго запрещены или ограничены регламентами пожарной безопасности.
Качество резьбового стыка напрямую зависит от толщины стенки трубы, геометрии профиля резьбы и соблюдения технологии ее формирования. Ошибки при нарезании приводят к ослаблению сечения, задирам металла и протечкам при опрессовке системы.
Параметры трубной цилиндрической резьбы (G) по ГОСТ 6357-81
На водогазопроводных трубах формируется дюймовая цилиндрическая резьба с углом профиля 55°. Вершины и впадины витков имеют скругления, что снижает концентрацию механических напряжений в теле трубы.
При проектировании и закупке проката важно учитывать, что обозначение резьбы (например, 1/2″, 3/4″, 1″) указывает не на наружный диаметр резьбы, а на условный проход трубы (Ду / DN). Фактический наружный диаметр трубы всегда больше номинального значения резьбы.
- Шаг резьбы: измеряется числом ниток на один дюйм длины (25,4 мм). Для труб Ду 15–20 шаг составляет 14 ниток/дюйм (1,814 мм), для Ду 25–100 — 11 ниток/дюйм (2,309 мм).
- Длина резьбы: регламентируется стандартом и делится на короткую (для муфт и фитингов) и длинную (для сгонов).
- Конусность захода: на концах труб допускается снятие фаски 1–2 мм под углом 45° для облегчения захода режущего инструмента и муфты.
Сравнение технологий: нарезка резцом/плашкой против накатки роликами
Сформировать резьбовой участок на конце ВГП трубы можно двумя основными методами: механическим резанием со снятием стружки или пластическим деформированием (накаткой). Выбор метода напрямую зависит от серии толщины стенки закупленной трубы.
| Параметр / Критерий | Механическая нарезка (клуппы, плашки, станки) | Накатка роликами (роликовые головки) |
|---|---|---|
| Принцип формирования | Срезание металла с образованием стружки | Пластическое выдавливание профиля резьбы |
| Допустимая серия стенки ВГП | Обыкновенная и усиленная серия | Легкая и обыкновенная серия |
| Остаточная толщина стенки под витком | Уменьшается на глубину впадины профиля (до 30–40%) | Не уменьшается, структура металла уплотняется |
| Скорость выполнения на объекте | Средняя (требует очистки от стружки и смазки) | Высокая (отсутствует стружка, один проход) |
| Прочность резьбовой зоны | Ниже из-за подрезания волокон металла | Выше на 15–25% за счет наклепа и упрочнения |
| Требования к геометрии трубы | Допускает умеренную овальность конца трубы | Требует высокой точности наружного диаметра |
Выбор серии стенки ВГП трубы под нарезание резьбы
Главный риск при нарезке резьбы ручными клуппами или на трубонарезных станках — чрезмерное утонение стенки во впадинах витков. Если нарезать резьбу на легкой серии трубы (с тонкой стенкой), остаточный слой металла под резьбой может составить менее 1,2–1,5 мм, что чревато смятием или срезом резьбы при затяжке фитинга.
Для нарезной резьбы нормативные документы и строительная практика в РК предписывают использовать трубы обыкновенной или усиленной серии. Усиленные трубы с утолщенной стенкой гарантируют запас прочности на узлах с постоянной гидродинамической нагрузкой, вибрациями насосного оборудования и температурными деформациями.
- Трубы легкой серии: рекомендуются под сварку, монтаж на пазовых соединениях (грувлок) или под накатку резьбы специальным роликовым инструментом.
- Трубы обыкновенной серии: универсальны, подходят под стандартную ручную и машинную нарезку короткой резьбы на фитинги.
- Трубы усиленной серии: обязательны для сборки длинных сгонов, обвязки котлов, узлов ввода и систем с высоким рабочим давлением.
Инструмент для нарезки резьбы на строительной площадке
Для качественного формирования резьбы на монтажных участках в Алматы и других регионах РК применяются три типа оборудования:
- Ручные трубные клуппы с трещоткой: мобильное решение для монтажа по месту и ремонтных работ. Используются со сменными гребенками под конкретный диаметр (от 1/2″ до 2″).
- Электрические переносные резьборезы: производительный инструмент для бригад сантехников. Обеспечивают стабильную скорость резания, точный угол захода и равномерный профиль резьбы без перекосов.
- Стационарные резьбонарезные станки: применяются на заготовительных участках строительных компаний и складах металлопроката. Позволяют выполнять торцевание, снятие фаски, нарезку резьбы и снятие грата за один технологический цикл.
При работе любым режущим инструментом обязательно использование специального смазочно-охлаждающего состава (СОЖ) или сульфофрезола. Нарезка «на сухую» гарантированно приводит к выкрашиванию зубьев режущих гребенок, рваным ниткам резьбы и заклиниванию муфт.
Правила уплотнения и сборки резьбовых соединений
Сама по себе трубная цилиндрическая резьба не является герметичной по зазорам вершин и впадин. Герметичность узла обеспечивает уплотнительный материал, заложенный в межвитковое пространство.
- Сантехнический лен с уплотнительной пастой: классический надежный метод для систем отопления и водоснабжения с температурой теплоносителя до +130°C. Паста защищает лен от гниения и предотвращает коррозию резьбового участка.
- Анаэробные гели-герметики: полимеризуются в зазоре без доступа воздуха при контакте с металлом. Обеспечивают 100% герметичность, устойчивы к вибрациям, но требуют обезжиривания резьбы перед нанесением.
- Фторопластовая лента (ФУМ): оптимальна для систем холодного водоснабжения и питьевых трубопроводов, химически нейтральна, однако чувствительна к механическим подвижкам и обратным проворотам фитинга.
Контроль качества резьбы перед монтажом
На этапе входного контроля и после завершения резьбонарезных работ прораб или мастер участка обязан проверить геометрические параметры:
- Отсутствие сорванных, смятых или неполных ниток резьбы (допускается не более 10% от общей длины резьбы);
- Плавность накручивания калибра или контрольной муфты от руки на 2–3 оборота без люфта и перекоса;
- Чистоту внутренней поверхности трубы от стружки, заусенцев и металлической пыли;
- Целостность защитного слоя: на оцинкованных трубах зона срезанного цинка на резьбе требует обработки цинконаполненным грунтом или антикоррозийным составом.
Часто задаваемые вопросы (FAQ)
Можно ли нарезать резьбу на оцинкованной водогазопроводной трубе?
Да, нарезать резьбу на оцинкованных трубах ВГП можно. При этом в процессе резания слой цинка на витках снимается вместе со стружкой. Чтобы защитить открытую сталь от коррозии, оголенную резьбу перед сборкой покрывают анаэробным герметиком или антикоррозийной уплотнительной пастой, а выступающие наружу витки окрашивают цинконаполненной краской.
Сколько ниток резьбы должно оставаться видимыми после затяжки муфты?
По строительным нормам после полной затяжки резьбового соединения снаружи должно оставаться 1–2 витка нескрытой резьбы (сбега). Это подтверждает, что фитинг закручен на полную рабочую глубину, но не уперся в конец резьбового участка с риском растрескивания чугунной или латунной муфты.
Почему рвется резьба при нарезке ручным клуппом?
Основными причинами являются: отсутствие смазки (СОЖ) при резании, износ или затупление режущих гребенок, перекос клуппа относительно оси трубы при заходе, а также использование трубы легкой серии с недостаточной пластичностью стали или несоответствием наружного диаметра.
В чем преимущество заводской нарезки резьбы на базе поставщика?
Заводская нарезка на станках АТЛАНТ МЕТАЛЛ гарантирует точную соосность резьбы с телом трубы, идеальную геометрию профиля без задиров и экономит время монтажной бригады непосредственно на объекте строительства.
Вывод
Надежность резьбовых соединений на водогазопроводных трубах зависит от правильного подбора толщины стенки проката, применения качественного режущего инструмента с обязательной смазкой и грамотного уплотнения. Для нарезных инженерных систем выбирайте сертифицированные ВГП трубы обыкновенной и усиленной серии по ГОСТ 3262-75 с контролем геометрических параметров.
Компания АТЛАНТ МЕТАЛЛ поставляет стальные водогазопроводные черные и оцинкованные трубы всех ходовых диаметров со склада в Алматы, выполняет резку в размер и организует оперативную доставку на строительные площадки по всему Казахстану.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции