


Разбираем регламент проведения гидравлических и пневматических испытаний трубопроводов из стальных ВГП труб по ГОСТ 3262-75. В статье приведены коэффициенты испытательного давления, время выдержки, порядок гидропневматической промывки и правила оформления актов сдачи инженерных сетей в Казахстане.
Монтаж трубопроводов водоснабжения, отопления и газоснабжения из стальных водогазопроводных труб завершается обязательными испытаниями на прочность и герметичность. Без корректной опрессовки и гидропневматической промывки объект невозможно сдать технадзору и эксплуатирующей организации.
В практике строительства в Казахстане параметры испытаний регламентируются государственными нормативами СП РК 4.01-101-2012 (Внутренний водопровод и канализация зданий) и СП РК 4.02-101-2012 (Отопление, вентиляция и кондиционирование), а также заводскими нормами ГОСТ 3262-75.
Заводские нормы гидроиспытаний труб по ГОСТ 3262-75
Каждая партия водогазопроводных труб проходит заводской неразрушающий контроль или гидравлические испытания на прессе завода-изготовителя. Это гарантирует сплошность продольного сварного шва и отсутствие микротрещин в теле трубы.
Нормативное заводское гидростатическое давление зависит от толщины стенки и категории трубы:
- Обыкновенные и легкие трубы: испытываются давлением 2,4 МПа (24,5 кгс/см² / 24 бар);
- Усиленные трубы: испытываются заводским давлением 3,1 МПа (31,6 кгс/см² / 31 бар);
- Трубы с повышенным требованием заказчика: могут испытываться давлением до 4,9 МПа (50 кгс/см²).
При приемке труб на объектах в Алматы снабженцы и инженеры ПТО обязаны сверять паспорта качества с фактической серией стенки трубы, поставленной со склада металлобазы.
Параметры опрессовки смонтированных систем: вода и воздух
Испытательное давление смонтированного контура всегда превышает рабочее проектное давление. Это позволяет выявить непровары, негерметичные резьбовые соединения, скрытые свищи и дефекты арматуры до ввода системы в эксплуатацию.
Гидравлические испытания являются основными, а пневматические (сжатым воздухом или инертным газом) допускаются только при отрицательных температурах на объекте либо при отсутствии источника воды на этапе чернового монтажа.
| Тип инженерной системы из ВГП | Испытательная среда | Норма испытательного давления | Время выдержки под давлением | Допустимое падение давления |
|---|---|---|---|---|
| Система водяного отопления (радиаторная) | Вода | 1,5 от рабочего, но не менее 0,6 МПа (6 бар) | 10 минут (до манометра) | Не более 0,02 МПа (0,2 бар) |
| Система горячего водоснабжения (ГВС) | Вода | 1,5 от рабочего, но не менее 1,0 МПа (10 бар) | 10 минут | Не более 0,05 МПа (0,5 бар) |
| Система холодного водоснабжения (ХВС) | Вода | 1,5 от рабочего, но не менее 1,0 МПа (10 бар) | 10 минут | Не более 0,05 МПа (0,5 бар) |
| Вводы теплосети и узлы управления (ИТП) | Вода | 1,25 от рабочего, но не менее 1,6 МПа (16 бар) | 10 минут | Падение не допускается |
| Внутренний газопровод низкого давления | Воздух | 0,1 МПа (1,0 бар) | 1 час | Не более 0,001 МПа (0,01 бар) |
Пошаговый алгоритм проведения опрессовки
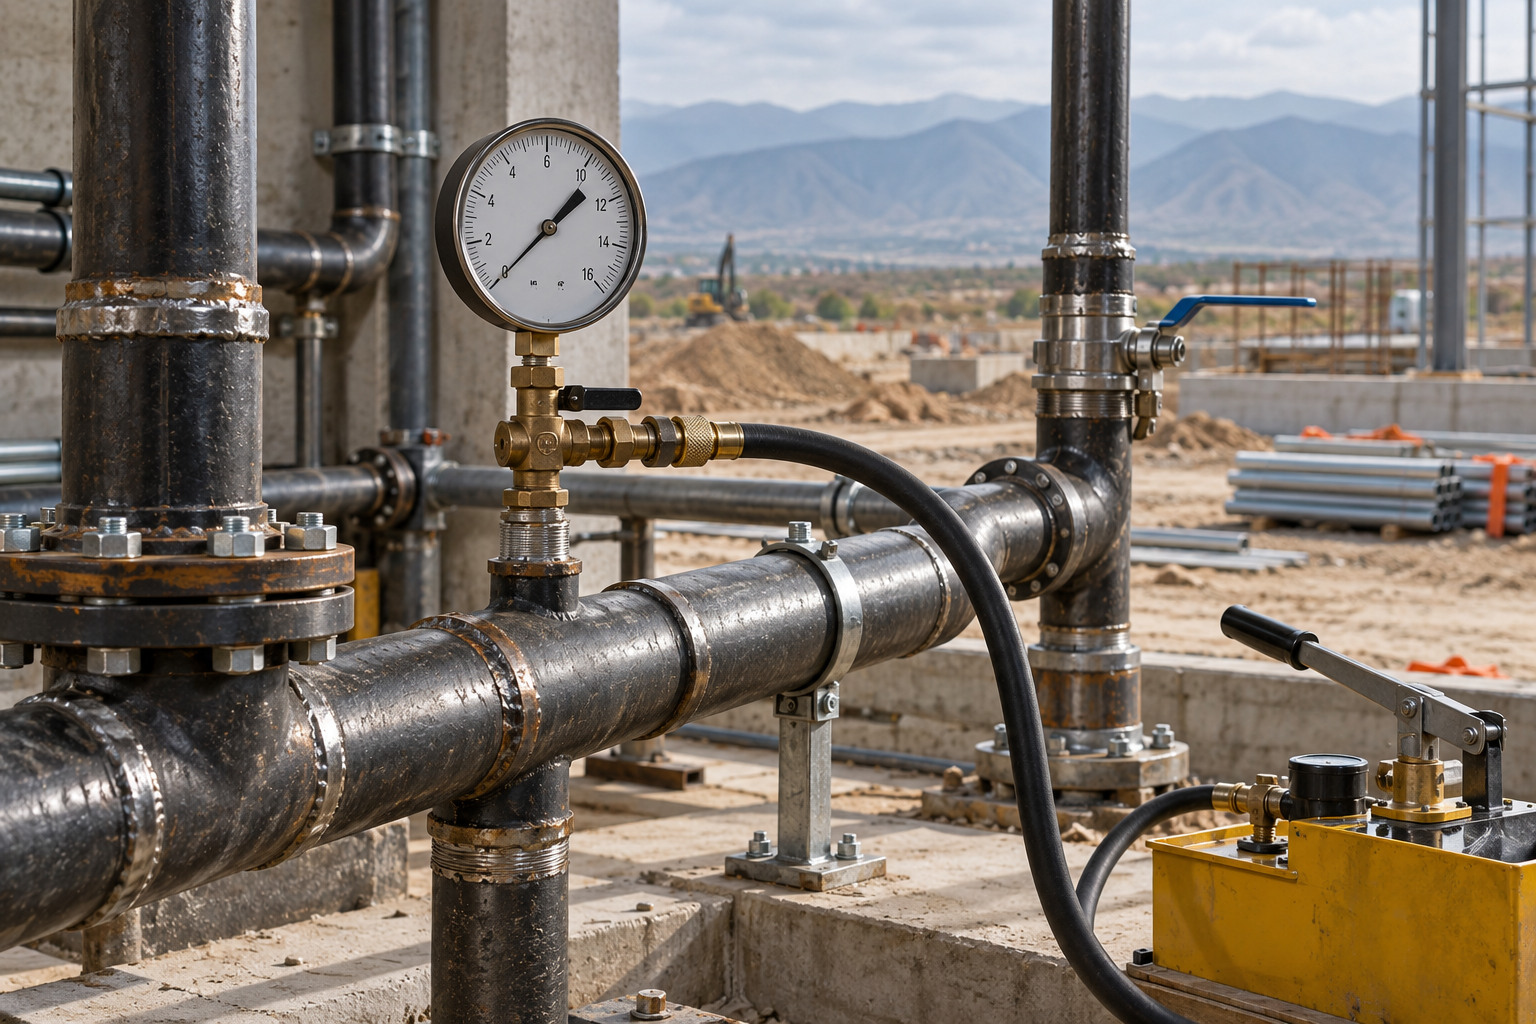
Перед началом испытаний систему необходимо подготовить: демонтировать или отсечь предохранительную арматуру и измерительные приборы, рассчитанные на меньшее давление, и установить поверенные технические манометры класса точности не ниже 1,5.
- Заполнение системы водой. Заполнение ведется через нижнюю точку трубопровода для плавного вытеснения воздуха через открытые воздухоотводчики в верхних точках.
- Нагнетание давления. Подключение гидравлического ручного или электрического опрессовщика к штуцеру узла ввода. Давление поднимается плавно, ступенями по 2-3 бара с промежуточными паузами для контроля.
- Выдержка под испытательным давлением. После достижения заданного нормативного давления систему выдерживают 10 минут, фиксируя показания контрольного манометра.
- Снижение до рабочего давления и визуальный осмотр. Давление снижают до проектного рабочего уровня и производят визуальный осмотр каждого сварного стыка, муфты, резьбы и фланца.
Следы запотевания сварных швов, каплепадение или трещины считаются браком. Дефектные участки вырезаются и перевариваются заново, после чего опрессовка повторяется в полном объеме.
Гидропневматическая промывка трубопроводов
После успешной опрессовки обязательным этапом является промывка трубопроводов. В процессе сварки и нарезки резьбы внутрь трубы попадают окалина, частицы шлака, остатки льна и металлическая стружка, способные вывести из строя регулирующую арматуру и насосы.
Промывка производится водой с добавлением сжатого воздуха (водовоздушная смесь). Скорость движения смеси должна в 1,5–2 раза превышать расчетную эксплуатационную скорость теплоносителя (не менее 1,5–2,0 м/с).
Процедура продолжается до полного осветления выходящей воды и отсутствия механических взвесей на выходе из сбросного патрубка.
Ошибки при опрессовке и монтаже ВГП труб
На строительных площадках Казахстана типичные проблемы при испытаниях связаны со следующими нарушениями:
- Использование манометров без действующей поверки: инспекторы технадзора не принимают акты, если у манометра истек межповерочный интервал или шкала не соответствует пределу измерений (рабочее давление должно находиться во второй трети шкалы).
- Опрессовка с неотсеченным котловым и радиаторным оборудованием: чугунные или биметаллические радиаторы могут лопнуть при испытательном давлении 10-12 бар, рассчитанном на магистральные трубы.
- Слишком быстрое наполнение контура: резкая подача воды приводит к воздушным пробкам и гидроударам, искажающим показания приборов.
- Сварка неочищенных оцинкованных труб: выгорание цинка на швах приводит к пористости наплавленного металла, из-за чего стык дает течь на первых секундах подъема давления.
Поставка сертифицированных труб ВГП в Алматы
Для безаварийной эксплуатации инженерных сетей компания «АТЛАНТ МЕТАЛЛ» поставляет стальные водогазопроводные трубы по ГОСТ 3262-75 с заводским сертификатом соответствия и протоколами гидроиспытаний. На складе в Алматы поддерживается полный сортамент черных и оцинкованных труб Ду 15–100 мм стандартной и усиленной стенки с возможностью резки в размер и быстрой доставки на объекты по Казахстану.
Часто задаваемые вопросы (FAQ)
Каким манометром разрешено фиксировать результаты опрессовки?
Для опрессовки применяются технические манометры с классом точности не ниже 1,5, диаметром корпуса от 160 мм и пределом шкалы, превышающим испытательное давление на 30–50%. На корпусе должна стоять пломба или клеймо госповерки с актуальным сроком действия.
Можно ли проводить гидравлические испытания труб ВГП при отрицательной температуре?
Гидравлические испытания водой при температуре воздуха ниже +5 °C в неотапливаемых помещениях запрещены из-за риска замерзания теплоносителя и разрыва труб. В таких условиях выполняют предварительные пневматические испытания воздухом, а гидроиспытания переносят на момент подачи постоянного или временного тепла.
Чем отличается опрессовка черных труб ВГП от оцинкованных?
По нормам давления отличий нет. Однако в оцинкованных трубопроводах монтаж должен выполняться преимущественно на резьбовых соединениях или грувлоках. Если применялась сварка, сварной шов должен быть тщательно очищен от шлака и восстановлен цинконаполненным составом до проведения гидроиспытаний во избежание ускоренной точечной коррозии.
Кто должен подписывать акт гидростатического испытания в РК?
Акт подписывает комиссия в составе представителей генподрядчика (монтажной организации), службы технического надзора заказчика, авторского надзора и представителя эксплуатирующей организации (тепловых или водоканализационных сетей).
Вывод
Соблюдение правил гидроиспытаний и промывки гарантирует долговечность водогазопроводных сетей и защищает объект от аварийных протечек. Выбирайте трубы ВГП с подтвержденным заводским испытательным давлением у надежных поставщиков, таких как «АТЛАНТ МЕТАЛЛ», для сдачи объектов технадзору с первого предъявления.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции