


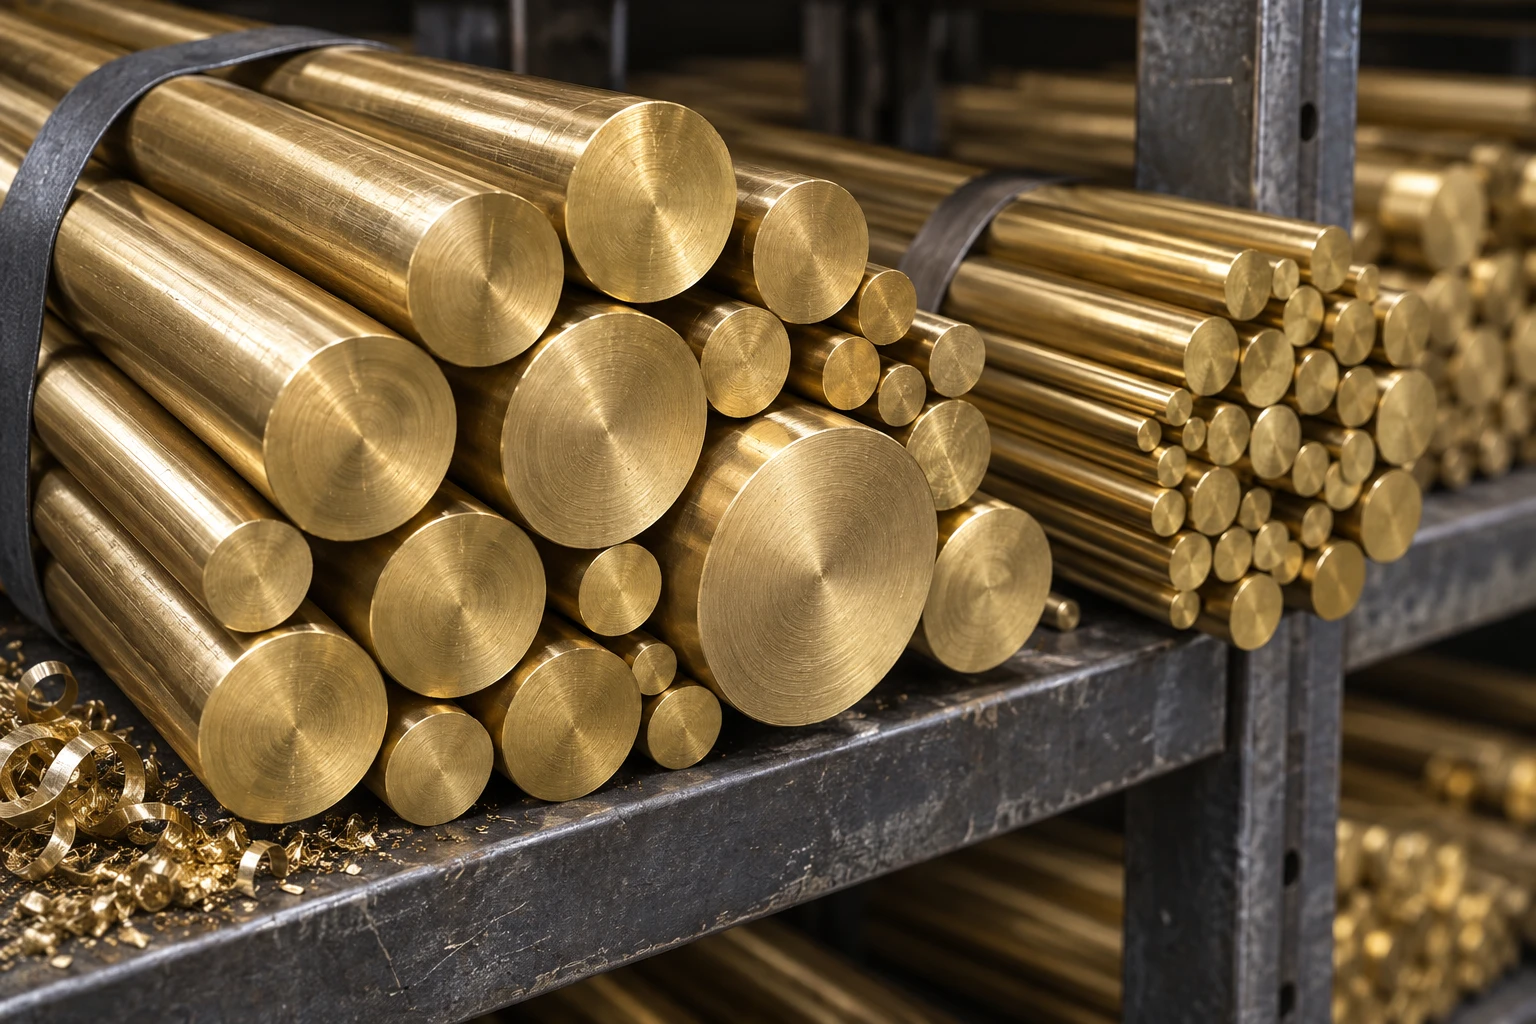
Латунный пруток (круг) ГОСТ 2060-2006 — один из самых востребованных полуфабрикатов цветного металлопроката на механических и ремонтных предприятиях Казахстана. Разбираем разницу между автоматной латунью ЛС59-1 и пластичной Л63, приводим таблицу теоретического веса погонного метра, правила токарной обработки и контрольный чек-лист для снабженцев при приемке металла.
Латунный пруток круглого сечения — базовый материал для производства сантехнической арматуры, штуцеров, резьбовых переходников, втулок, шестерен, контактов и крепежных элементов. В машиностроении, гидравлике и приборостроении Казахстана латунь ценится за идеальную коррозионную стойкость, легкость механической обработки и антифрикционные качества.
Однако ошибка в выборе марки сплава может привести к браку всей партии деталей: забиванию резцов вязкой стружкой или растрескиванию заготовок при последующей штамповке и гибке. Ниже разобран детальный регламент подбора латунного круга по ГОСТ 2060-2006 под конкретные производственные задачи.
ЛС59-1 против Л63: ключевые отличия и область применения
Подавляющая часть ассортимента прутков на металлобазах Казахстана представлена двумя марками — свинцовистой латунью ЛС59-1 и простой двухкомпонентной латунью Л63. Выбор между ними определяется способом дальнейшей формовки изделия.
- ЛС59-1 (автоматная латунь): содержит 57–60% меди, 37–42% цинка и 0.8–1.9% свинца. Свинец не растворяется в кристаллической решетке меди, а распределяется микроскопическими каплями. Благодаря этому стружка при точении, сверлении и нарезке резьбы не наматывается на инструмент, а ломается на мелкие фракции («сыпучая стружка»). Это снижает износ пластин, позволяет вести обработку на высоких скоростях на станках с ЧПУ и получать безупречную чистоту поверхности без задиров. Не подходит для холодной глубокой вытяжки и ковки.
- Л63 (деформируемая латунь): состоит из 62–65% меди и остатка цинка. Обладает высокой пластичностью в холодном состоянии, отлично вальцуется, вытягивается, полируется, паяется твердыми и мягкими припоями. При токарной обработке дает длинную спиральную стружку, требующую специальной геометрии стружколомов на резцах. Идеальна для последующей гибки, штамповки и чеканки.
Если вам требуется плоский прокат этих же марок для раскроя корпусных деталей или шайб, рекомендуем изучить характеристики латунного листа ГОСТ 931-90.
Классификация и точность изготовления по ГОСТ 2060-2006
ГОСТ 2060-2006 делит тянутые (холоднодеформированные, «Д») и прессованные (горячедеформированные, «Г») латунные прутки по ряду параметров:
- По состоянию материала: мягкие (М), полутвердые (П) и твердые (Т). Для токарной обработки на станках чаще всего заказывают полутвердый или твердый пруток ЛС59-1, так как он не «тянется» под резцом и держит заданный квалитет точности.
- По точности изготовления: нормальной (Н), повышенной (П) и высокой (В) точности по диаметру. Для зажима в цанговые патроны автоматов продольного точения критически важен калиброванный пруток высокой точности.
- По особым условиям: антимагнитные (АМ), прутки с регламентированным остаточным напряжением или с повышенной пластичностью.
Таблица теоретического веса 1 метра латунного круга (плотность 8.5 г/см³)
Латунный прокат отпускается на складах по фактическому весу в килограммах, однако проектировщикам и технологам необходим точный расчет погонажа для карт раскроя. Ниже приведена таблица веса погонного метра для стандартных диаметров.
| Диаметр прутка, мм | Способ изготовления | Площадь сечения, см² | Теоретический вес 1 м, кг | Метров в 1 тонне (прибл.) |
|---|---|---|---|---|
| 5.0 | Тянутый (Д) | 0.196 | 0.167 | 5988 |
| 6.0 | Тянутый (Д) | 0.283 | 0.240 | 4167 |
| 8.0 | Тянутый (Д) | 0.503 | 0.427 | 2342 |
| 10.0 | Тянутый (Д) | 0.785 | 0.668 | 1497 |
| 12.0 | Тянутый (Д) | 1.131 | 0.961 | 1040 |
| 14.0 | Тянутый (Д) | 1.539 | 1.309 | 764 |
| 16.0 | Тянутый (Д) | 2.011 | 1.709 | 585 |
| 18.0 | Тянутый (Д) | 2.545 | 2.163 | 462 |
| 20.0 | Тянутый / Прессованный | 3.142 | 2.670 | 375 |
| 25.0 | Тянутый / Прессованный | 4.909 | 4.172 | 240 |
| 30.0 | Тянутый / Прессованный | 7.069 | 6.008 | 166 |
| 35.0 | Тянутый / Прессованный | 9.621 | 8.178 | 122 |
| 40.0 | Тянутый / Прессованный | 12.566 | 10.681 | 93.6 |
| 50.0 | Прессованный (Г) | 19.635 | 16.690 | 59.9 |
| 60.0 | Прессованный (Г) | 28.274 | 24.033 | 41.6 |
| 80.0 | Прессованный (Г) | 50.265 | 42.726 | 23.4 |
| 100.0 | Прессованный (Г) | 78.540 | 66.759 | 15.0 |
| 120.0 | Прессованный (Г) | 113.097 | 96.133 | 10.4 |
| 150.0 | Прессованный (Г) | 176.715 | 150.207 | 6.65 |
Для сильно нагруженных тяжелонагруженных пар трения, где предела прочности латуни недостаточно, рекомендуем применять бронзовые прутки БрАЖ9-4 и БрОЦС5-5-5 или чистый медный пруток М1/М2 при повышенных требованиях к электропроводности.
Практика токарной и фрезерной обработки латуни в цеху
При серийном производстве фитингов и муфт на токарных станках соблюдайте базовые технологические правила:
- Геометрия резцов: для сплава ЛС59-1 передний угол инструмента выбирают минимальным (от 0° до 5°), чтобы предотвратить самозатягивание резца в мягкий металл. Для сплава Л63 передний угол увеличивают до 10–15° с обязательным стружколомом.
- Охлаждение (СОЖ): латунь обладает высокой теплопроводностью, поэтому интенсивный отвод тепла масляными или водорастворимыми эмульсиями обязателен для сохранения размерной стабильности тонкостенных резьбовых деталей.
- Сверление глубоких отверстий: угол заточки сверла для латуни ЛС59-1 перетачивают на 130–140°, чтобы избежать подрыва кромок на выходе из заготовки.
Типичные ошибки при закупке латунных кругов
- Покупка Л63 вместо ЛС59-1 для ЧПУ-автоматов. Это приводит к мгновенной остановке оборудования из-за наматывания неломающейся стружки вокруг шпинделя и резцедержки.
- Игнорирование кривизны прутка. Для прутков малых диаметров (до 16 мм), подаваемых через прутковый податчик (барфидер), допустимая кривизна не должна превышать 1.0–1.5 мм на метр длины, иначе возникнет сильная вибрация шпинделя.
- Закупка прессованного прутка вместо тянутого калиброванного. Прессованный круг имеет более широкие допуски по диаметру и шероховатости, что требует дополнительного предварительного обтачивания.
- Неправильное хранение на открытом воздухе. Контакт с влагой и серосодержащими газами вызывает потемнение поверхности и коррозионное растрескивание под напряжением (сезонная болезнь латуни).
Чек-лист входного контроля латунного прутка на складе в РК
- Сертификат завода-изготовителя: проверка химического состава (процент Cu, Zn, Pb) и соответствия ГОСТ 2060-2006 или EN 12164 (CW614N/CW617N).
- Замер геометрии микрометром: контроль овальности и фактического допуска по диаметру в трех точках по длине прутка.
- Визуальный осмотр торцов и поверхности: отсутствие расслоений, раковин, глубоких задиров, следов окалины и окисления.
- Маркировка партии: наличие ярлыков с указанием марки сплава, состояния материала (М/П/Т), номера плавки и веса связки.
Поставка и резка латунного круга в компании АТЛАНТ МЕТАЛЛ
Компания АТЛАНТ МЕТАЛЛ поддерживает регулярный складской запас цветного металлопроката на металлобазе в Алматы. В наличии сертифицированные латунные прутки марок ЛС59-1 и Л63 диаметром от 5 до 160 мм.
Для удобства заказчиков мы осуществляем высокоточную резку прутков на ленточнопильных станках в размер заказчика от одной заготовки, оперативную комплектацию сборных заказов со стальными шестигранниками и доставку собственным транспортом по Алматы и транспортными компаниями по всем регионам Казахстана.
FAQ: частые вопросы по выбору и обработке латунного круга
Какая марка латуни лучше подходит для изготовления штуцеров и сантехнических гаек?
Для сантехнической резьбовой арматуры оптимальна марка ЛС59-1 (или ее европейский аналог CW617N/CW614N). Она обеспечивает отличную обрабатываемость резанием, чистую накатку и нарезку резьбы, а также стойкость к вымыванию цинка в водной среде.
Можно ли сваривать латунный пруток ЛС59-1?
Сварка латуни ЛС59-1 затруднена из-за выгорания свинца и цинка, что приводит к образованию пор и токсичных паров оксида цинка. Для пайки и сварки предпочтительнее использовать бессвинцовую марку Л63 с применением борных флюсов и специальных латунных или медно-фосфорных припоев.
Чем отличается тянутый латунный пруток от прессованного?
Тянутый пруток изготавливается методом холодной протяжки, имеет точные геометрические размеры, гладкую чистую поверхность и диаметры до 40–50 мм. Прессованный пруток производится горячим выдавливанием, имеет большие диаметры (до 160–200 мм), но менее точные допуски и матовую поверхность со следами термообработки.
Как защитить латунные детали от потемнения при эксплуатации?
Готовые детали подвергают химическому или электрохимическому пассивированию в хроматных растворах, лакированию либо нанесению гальванического никелевого или хромового покрытия.
Вывод
Грамотный выбор между марками ЛС59-1 и Л63, а также точный расчет погонного веса позволяют оптимизировать затраты и исключить производственный брак при изготовлении деталей из латуни. Специалисты АТЛАНТ МЕТАЛЛ помогут подобрать необходимый сортамент по ГОСТ 2060-2006, выполнить резку и организовать быструю поставку на ваш объект в Казахстане.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000