


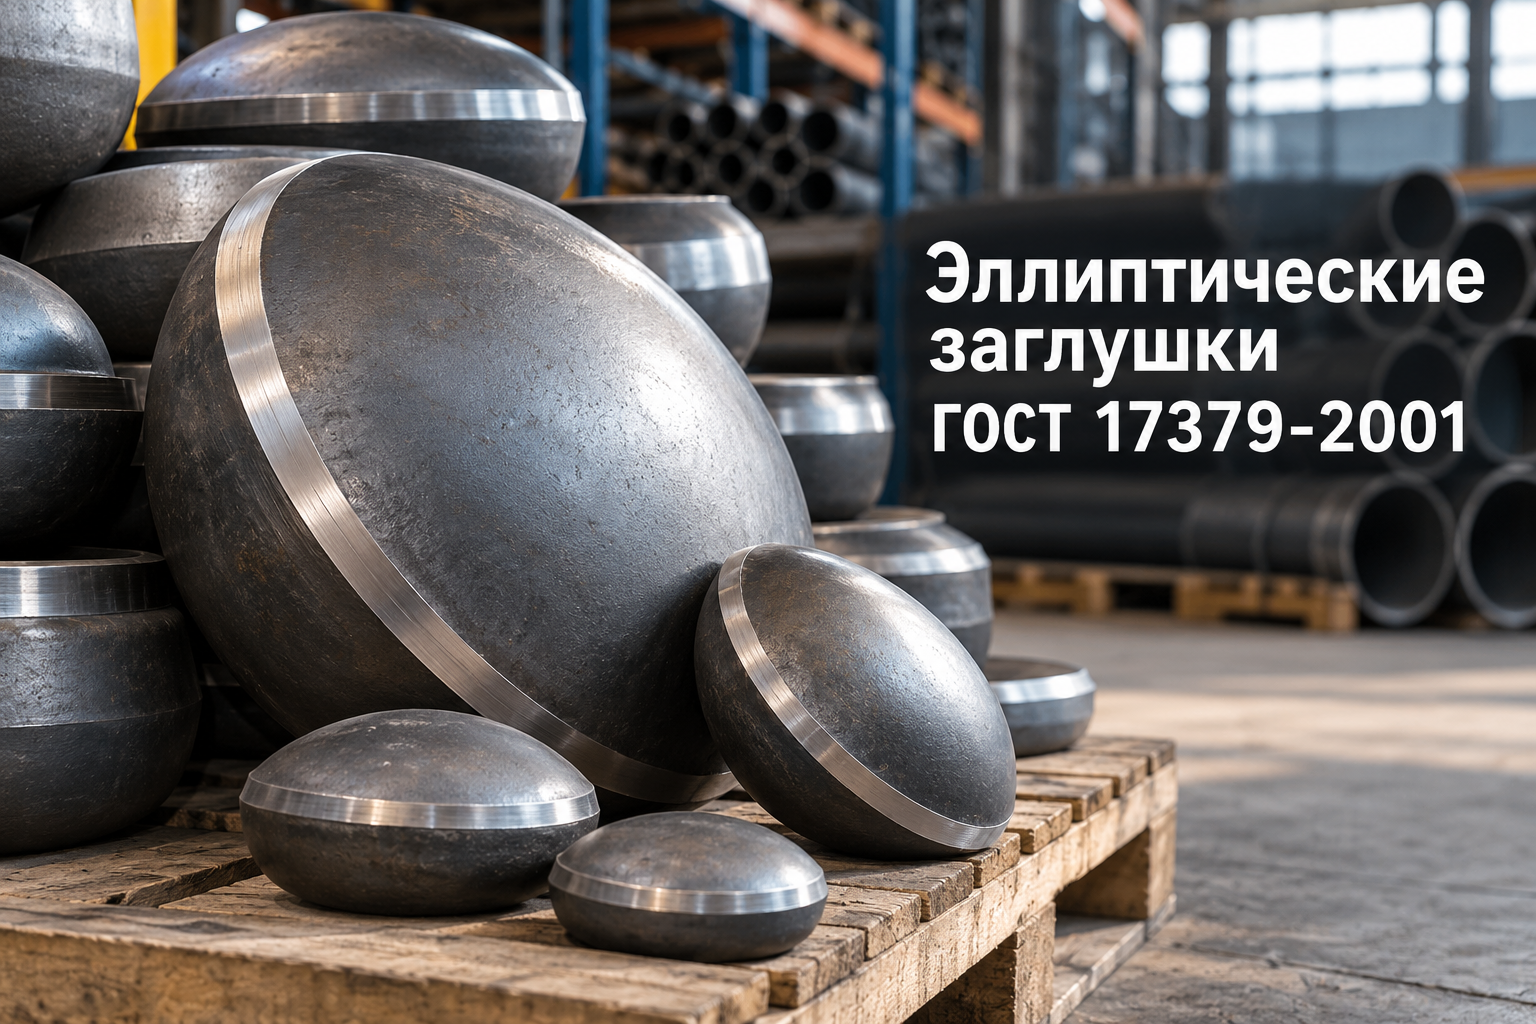
Эллиптические заглушки ГОСТ 17379-2001 применяются для постоянного герметичного глушения концевых участков стальных трубопроводов под давлением до 16 МПа.В обзоре приведены точные геометрические размеры, таблица массы для типоразмеров от Ду 15 до Ду 530, требования к разделке кромок под приварку и чек-лист входного контроля для снабженцев в Казахстане.
Эллиптические приварные заглушки по ГОСТ 17379-2001 (ИСО 3419-81) представляют собой бесшовные штампованные детали трубопроводов, предназначенные для герметичного закрытия торцевых отверстий технологических и магистральных магистралей.
В отличие от плоских приварных или фланцевых заглушек, эллиптическая форма обеспечивает равномерное распределение внутреннего гидравлического давления по всей площади полусферы без опасных концентраторов напряжений в угловых зонах.
На строительных и промышленных объектах Алматы и регионов Казахстана данные фитинги востребованы при монтаже тепловых сетей, технологических обвязок котельных, газопроводов среднего и высокого давления, а также емкостного оборудования.
Конструктивные особенности и марки стали по ГОСТ 17379-2001
Заглушки изготавливаются методом горячей штамповки или гидравлического выдавливания из листового или трубного проката, что исключает наличие продольных и поперечных сварных швов в теле детали.
Стандарт регламентирует выпуск заглушек двух исполнений: исполнение 1 (на базе европейских стандартов DIN/EN/ISO) и исполнение 2 (наиболее распространенное в Казахстане и странах СНГ, полностью согласованное с сортаментом труб по ГОСТ 10704-91 и ГОСТ 8732-78).
- Сталь 20: базовый углеродистый сплав для неагрессивных сред, воды, пара и нефтепродуктов при температуре стенки от -40 °C до +450 °C;
- Сталь 09Г2С: конструкционная низколегированная сталь с повышенной хладостойкостью до -70 °C, обязательная для наружных трубопроводов в северных и центральных областях РК;
- Сталь 12Х18Н10Т / 08Х18Н10Т: аустенитная нержавеющая сталь для химических производств, пищевой промышленности и агрессивных сред.
При комплектации объекта важно подбирать марку стали заглушки идентичной марке стали сопрягаемой трубы во избежание образования электрохимической коррозии и внутренних напряжений при температурных расширениях.
Таблица размеров, толщины стенки и веса заглушек исполнения 2
Толщина стенки заглушки в зоне приварки подбирается равной или слегка превышающей номинальную толщину стенки стыкуемой магистральной трубы с учетом коррозионного припуска.
| Условный проход (Ду / DN), мм | Наружный диаметр (Dн), мм | Толщина стенки (S), мм | Высота заглушки (H), мм | Теоретическая масса 1 шт., кг (исп. 2) |
|---|---|---|---|---|
| Ду 15 | 21.3 | 2.0 / 3.2 | 15.0 | 0.04 / 0.06 |
| Ду 20 | 26.9 | 2.0 / 3.2 | 20.0 | 0.06 / 0.09 |
| Ду 25 | 33.7 | 2.6 / 4.0 | 25.0 | 0.08 / 0.12 |
| Ду 32 | 42.4 | 2.6 / 4.5 | 30.0 | 0.14 / 0.22 |
| Ду 40 | 48.3 | 2.6 / 4.5 | 35.0 | 0.18 / 0.29 |
| Ду 50 | 57.0 | 3.0 / 5.0 | 40.0 | 0.25 / 0.40 |
| Ду 65 | 76.0 | 3.5 / 6.0 | 45.0 | 0.45 / 0.72 |
| Ду 80 | 89.0 | 3.5 / 6.0 | 55.0 | 0.60 / 1.05 |
| Ду 100 | 108.0 | 4.0 / 6.0 / 8.0 | 65.0 | 1.00 / 1.50 / 1.95 |
| Ду 125 | 133.0 | 4.0 / 6.0 / 8.0 | 75.0 | 1.60 / 2.30 / 3.10 |
| Ду 150 | 159.0 | 4.5 / 8.0 / 10.0 | 90.0 | 2.40 / 4.30 / 5.30 |
| Ду 200 | 219.0 | 6.0 / 8.0 / 12.0 | 115.0 | 5.10 / 6.70 / 9.90 |
| Ду 250 | 273.0 | 6.0 / 10.0 / 14.0 | 145.0 | 8.80 / 14.20 / 19.50 |
| Ду 300 | 325.0 | 8.0 / 12.0 / 16.0 | 170.0 | 14.00 / 20.80 / 27.40 |
| Ду 350 | 377.0 | 9.0 / 14.0 / 18.0 | 190.0 | 20.50 / 31.00 / 40.00 |
| Ду 400 | 426.0 | 10.0 / 16.0 / 20.0 | 210.0 | 28.50 / 44.50 / 55.00 |
| Ду 500 | 530.0 | 12.0 / 18.0 / 24.0 | 260.0 | 48.00 / 71.00 / 93.00 |
Наряду с заглушками при формировании фасонных узлов трубопроводов проектировщики закладывают отводы стальные крутоизогнутые ГОСТ 17375-2001 для изменения направления трассы и тройники стальные ГОСТ 17376-2001 для выполнения технологических ответвлений.
Рабочее давление и предельные эксплуатационные параметры
Бесшовные эллиптические заглушки рассчитаны на номинальное условное давление (Ру / PN) до 16 МПа (160 кгс/см²), что делает их самым надежным запорным элементом в сравнении с плоскими приварными донышками.
Фактическое допустимое рабочее давление рассчитывается исходя из диаметра, толщины стенки, марки стали и температуры транспортируемой среды в соответствии с нормами ГОСТ 356-80.
- При температурах до +200 °C заглушка из стали 20 выдерживает паспортное номинальное давление в полном объеме;
- При повышении температуры рабочей среды до +350...+400 °C предел текучести металла снижается, что требует пересчета запаса прочности по коэффициенту 0.7–0.8;
- Для временного глушения участков, подвергающихся периодической ревизии или промывке, вместо приварных заглушек используют съемные фланцы стальные ГОСТ 33259-2015 с глухими заглушками (АТК 24.200.02-90).
Технология приварки и требования к монтажу
Монтаж эллиптической заглушки выполняется методом ручной дуговой сварки (РДС) покрытыми электродами либо полуавтоматической сваркой в защитных газах (GMAW).
Для обеспечения качественного провара корня шва и соблюдения соосности с трубой необходимо строго следовать регламенту подготовки кромок.
- Подготовка и зачистка: торцы трубы и фаску заглушки зачищают до металлического блеска на ширину не менее 20 мм от кромки, удаляя ржавчину, окалину и технологическую консервацию;
- Контроль разделки кромок: угол скоса кромки заглушки должен составлять 30–35°, а размер притупления — 1.5–2.5 мм в соответствии с ГОСТ 16037-80;
- Сборка стыка и прихватка: деталь центрируют относительно оси трубы, обеспечивая равномерный монтажный зазор величиной 2.0–3.0 мм, после чего накладывают 2–4 равномерно распределенные прихватки;
- Сварочные работы: сварка выполняется в 2–3 слоя в зависимости от толщины стенки; каждый проход тщательно очищается от шлака перед наложением следующего валика;
- Неразрушающий контроль: на ответственных объектах сварной шов подвергается 100% визуально-измерительному контролю (ВИК) и ультразвуковой или радиографической дефектоскопии (УЗК/РК).
Если диаметр заглушки временно не совпадает с магистральной веткой при реконструкции, переход на нужный размер предварительно выполняют через стальные переходы ГОСТ 17378-2001 с последующей установкой заглушки соответствующего условного прохода.
Чек-лист входного контроля заглушек для снабженцев
Закупка некачественных штампованных заглушек со скрытыми дефектами приводит к разрушению стыка при гидравлических испытаниях объекта. Перед приемкой партии на склад или объект проведите проверку по следующим пунктам:
- Заводская маркировка: на наружной поверхности каждой заглушки методом ударного клеймения или несмываемой краской должны быть нанесены наружный диаметр, толщина стенки, марка стали, номер стандарта и товарный знак завода;
- Паспорт и сертификат 3.1: проверьте соответствие номера плавки на изделии и в сертификате завода-изготовителя с указанием механических свойств и химического состава стали;
- Геометрия цилиндрического пояска: высота цилиндрической отбортовки должна соответствовать стандарту, без овальности и отклонений по соосности более 1.5 мм;
- Отсутствие расслоений и трещин: на кромках под сварку недопустимы надрывы, риски, заковы, расслоения металла и раковины;
- Антикоррозионная защита: детали должны иметь временное консервационное покрытие (масляное или лаковое) для предотвращения коррозии при транспортировке.
Компания АТЛАНТ МЕТАЛЛ поставляет сертифицированные бесшовные детали трубопроводов со склада в Алматы с доставкой по всему Казахстану, обеспечивая полную комплектацию объектов сертифицированной трубной арматурой, отводами, заглушками и переходами заводского качества.
FAQ: частые вопросы по эллиптическим заглушкам
Чем эллиптическая заглушка лучше плоской приварной пластины?
Плоская пластина работает на изгиб, что создает концентраторы напряжений в угловом сварном шве и резко снижает несущую способность узла. Эллиптическая заглушка благодаря плавной торосферической геометрии распределяет гидродинамические нагрузки равномерно, выдерживая давление до 16 МПа без деформации.
Можно ли использовать заглушку со стенкой толще, чем у привариваемой трубы?
Да, допускается применение заглушки с большей толщиной стенки. Однако если разница толщин превышает 2 мм, на внутренней кромке заглушки необходимо выполнить плавную проточку (фаску) под углом 15° для выравнивания толщин в зоне сварного шва по ГОСТ 16037-80.
Как определить, какое исполнение заглушки требуется — 1 или 2?
В Казахстане и странах СНГ подавляющее большинство стальных труб выпускается по ГОСТ 8732-78, ГОСТ 8734-75 и ГОСТ 10704-91. К ним подходит Исполнение 2 (например, наружные диаметры 57, 76, 89, 108, 159, 219 мм). Исполнение 1 применяется исключительно для импортных труб по стандартам DIN, EN и ISO (с наружными диаметрами 21.3, 26.9, 48.3, 60.3 мм и др.).
Подходят ли заглушки из стали 20 для работы в зимних условиях Алматы и Северного Казахстана?
Для подземных теплосетей и отапливаемых помещений сталь 20 полностью подходит (до -40 °C). Для наружных надземных технологических трубопроводов в регионах с расчетной температурой ниже -40 °C (Астана, Павлодар, Караганда, ВКО) строительные нормы РК требуют обязательного применения заглушек из хладостойкой стали 09Г2С.
Вывод
Бесшовные эллиптические заглушки ГОСТ 17379-2001 обеспечивают максимальный уровень эксплуатационной безопасности и герметичности торцевых участков трубопроводных магистралей.
При проектировании и закупке выбирайте марку стали и толщину стенки в строгом соответствии с параметрами сопрягаемой трубы, контролируйте заводские сертификаты и привлекайте аттестованных сварщиков для монтажа узлов под давлением.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000