


Разбираем эллиптические стальные приварные заглушки по ГОСТ 17379-2001: типоразмеры Ду 15–530, сопоставление толщины стенки с магистральной трубой, выбор марок стали Ст20 и 09Г2С для климата Казахстана, нюансы сварки и приемочного контроля.
Глушение тупиковых участков магистралей и емкостного оборудования требует максимальной надежности. Обычный плоский блин из листового металла при гидроударе выгибает и отрывает по сварному шву уже при 10–16 бар.
Для постоянного герметичного перекрытия трубопроводов с давлением до 16 МПа (160 кгс/см²) применяют бесшовные приварные эллиптические заглушки по ГОСТ 17379-2001 (ИСО 3419-81). Благодаря выпуклой форме рабочее давление распределяется равномерно по всей полусфере, исключая концентрацию напряжений в зоне сварного стыка.
Конструкция и геометрия эллиптических заглушек по ГОСТ 17379-2001
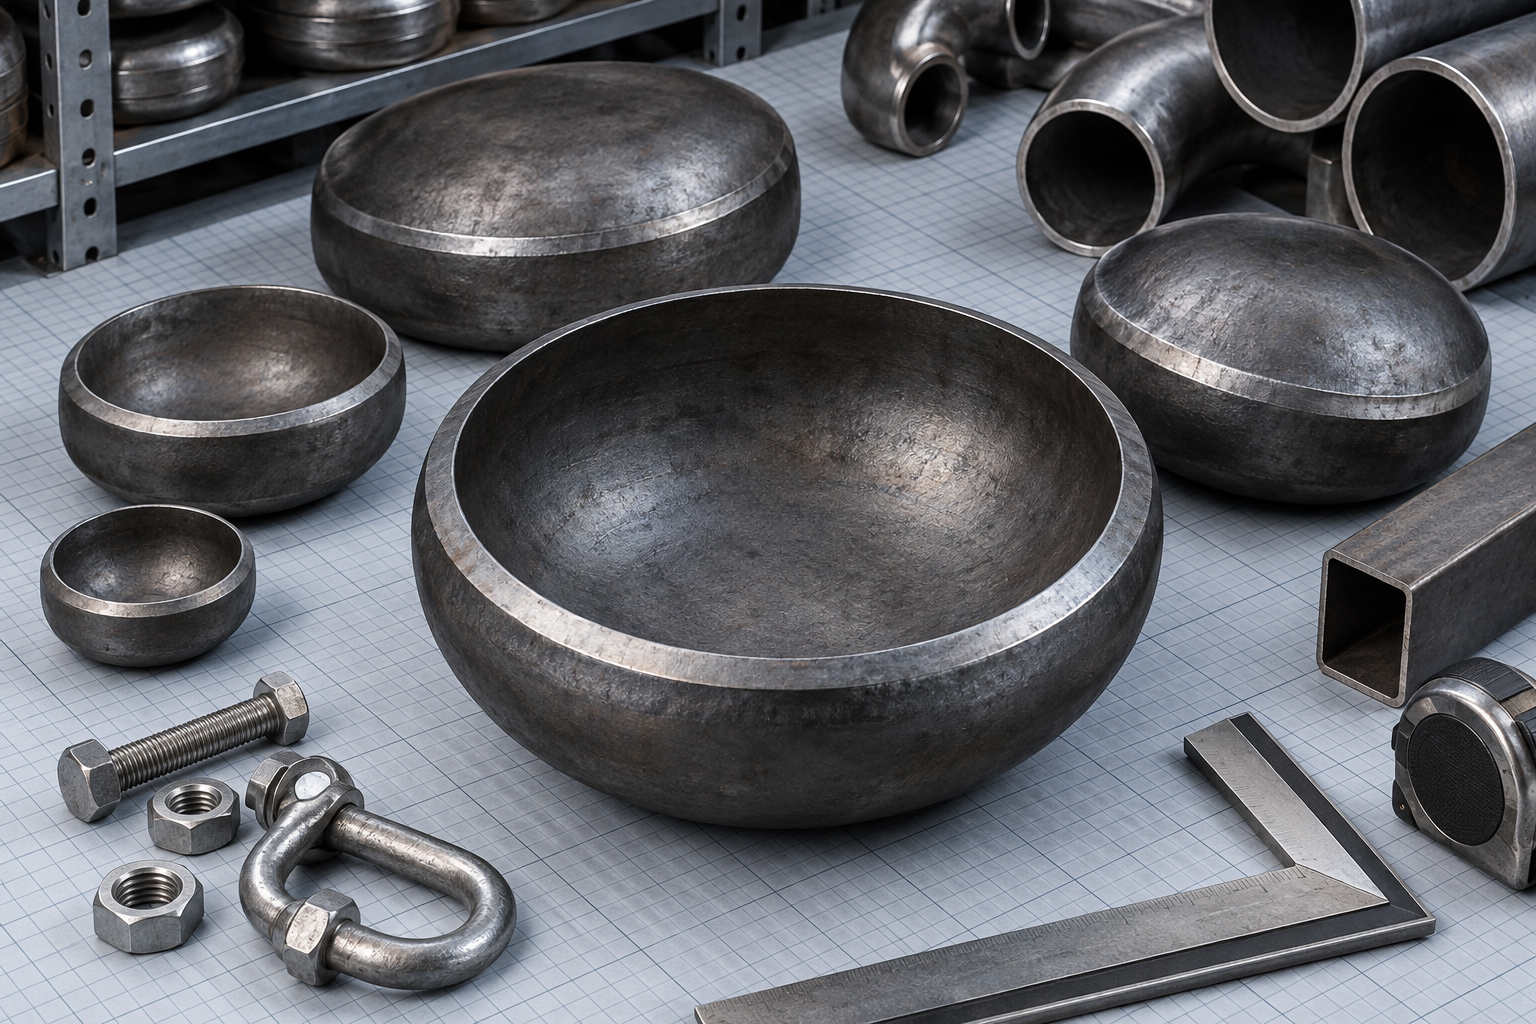
Эллиптическая заглушка представляет собой штампованную выпуклую деталь с цилиндрической отбортовкой под приварку встык. Она изготавливается методом горячей объемной штамповки или вытяжки из бесшовного листового проката без продольных швов.
ГОСТ 17379-2001 регламентирует два исполнения деталей:
- Исполнение 1 — базируется на международных стандартах DIN/EN/ISO (наружные диаметры согласованы с европейской трубной линейкой);
- Исполнение 2 — основной стандарт для трубопроводных систем Казахстана и стран СНГ, полностью унифицированный с трубами по ГОСТ 8732-78, ГОСТ 8734-75 и ГОСТ 10704-91.
Ключевыми геометрическими параметрами детали являются наружный диаметр торца $D$, толщина стенки $T$ и внутренняя высота эллиптической части $H$. Высота выпуклости строго пропорциональна диаметру (примерно 0.25 от внешнего диаметра), что обеспечивает расчетное распределение радиальных и осевых сил.
Таблица типоразмеров и массы эллиптических заглушек (Исполнение 2)
При подборе заглушки толщину ее стенки выбирают равной или слегка превышающей толщину стенки сопрягаемой трубы. Это исключает ступеньку внутри потока и гарантирует равнопрочность сварного шва.
| Условный проход (Ду / DN), мм | Наружный диаметр ($D$), мм | Толщина стенки ($T$), мм | Высота ($H$), мм | Ориентировочная масса 1 шт., кг | Рабочее давление ($P_y$), МПа |
|---|---|---|---|---|---|
| Ду 25 | 32.0 / 38.0 | 2.0 – 3.5 | 18 – 22 | 0.08 – 0.12 | до 16.0 |
| Ду 32 | 38.0 / 45.0 | 2.5 – 4.0 | 20 – 25 | 0.12 – 0.18 | до 16.0 |
| Ду 40 | 45.0 / 48.3 | 2.5 – 4.0 | 25 – 30 | 0.18 – 0.25 | до 16.0 |
| Ду 50 | 57.0 | 3.0 – 5.0 | 33 | 0.30 – 0.45 | до 16.0 |
| Ду 65 | 76.0 | 3.5 – 6.0 | 40 | 0.50 – 0.85 | до 16.0 |
| Ду 80 | 89.0 | 3.5 – 6.0 | 48 | 0.70 – 1.20 | до 16.0 |
| Ду 100 | 108.0 | 4.0 – 8.0 | 58 | 1.20 – 2.10 | до 16.0 |
| Ду 125 | 133.0 | 4.0 – 8.0 | 68 | 1.80 – 3.20 | до 16.0 |
| Ду 150 | 159.0 | 4.5 – 10.0 | 80 | 2.80 – 5.80 | до 16.0 |
| Ду 200 | 219.0 | 6.0 – 12.0 | 105 | 6.10 – 11.5 | до 14.0 |
| Ду 250 | 273.0 | 7.0 – 14.0 | 130 | 10.5 – 19.8 | до 12.5 |
| Ду 300 | 325.0 | 8.0 – 16.0 | 150 | 16.0 – 29.5 | до 10.0 |
| Ду 400 | 426.0 | 9.0 – 18.0 | 190 | 31.0 – 56.0 | до 10.0 |
| Ду 500 | 530.0 | 10.0 – 22.0 | 230 | 52.0 – 105.0 | до 10.0 |
Марки стали: Ст20 против 09Г2С в условиях Казахстана
Выбор марки стали заглушки должен строго соответствовать марке стали привариваемой трубы во избежание образования гальванических микропар и внутренних напряжений при остывании шва.
На строительных и промышленных объектах РК используются две базовые марки:
- Сталь 20 (углеродистая качественная): стандартный выбор для тепловых сетей, систем ГВС/ХВС, технологических трубопроводов с температурой рабочей среды от -20 °C до +425 °C. Применяется в закрытых помещениях, котельных, ИТП и в южных регионах Казахстана;
- Сталь 09Г2С (низколегированная кремнемарганцевая): обязательна для наружных сетей, газопроводов и нефтепроводов в северных, центральных и восточных областях (Астана, Караганда, Павлодар, ВКО), где расчетная температура зимнего воздуха опускается ниже -30 °C. Работает в диапазоне от -70 °C до +450 °C под давлением.
Запрещается ставить заглушки из Ст20 на открытые надземные участки в климатических зонах с холодным климатом — при резком промерзании углеродистая сталь испытывает хладноломкость и может треснуть по сварочному стыку при пусковом гидроударе.
Сравнение: эллиптическая заглушка, плоская заглушка и глухой фланец
При комплектации узлов трубопровода снабженцы часто выбирают между тремя типами перекрытия магистрали. У каждого решения есть строго свое назначение:
| Тип заглушки | Максимальное давление | Тип соединения | Возможность ревизии | Сфера применения |
|---|---|---|---|---|
| Эллиптическая (ГОСТ 17379-2001) | до 16 МПа (160 атм) | Сварка встык (неразъемное) | Нет (только срезка) | Капитальное глушение тупиков, резервуары, теплотрассы, коллекторы |
| Плоская приварная с ребрами | до 1.6–2.5 МПа | Сварка угловым швом | Нет | Безнапорные емкости, вентиляционные каналы, временные сливы |
| Фланцевая глухая (АТК 24.200.02-90) | до 10–16 МПа | Болтовое / шпилечное (разъемное) | Да (демонтаж болтов) | Периодическая прочистка, байпасы, консервация участков перед расширением |
Если в будущем потребуется регулярная промывка или продление ветки, рекомендуется монтировать стальные плоские или воротниковые фланцы с глухим ответным фланцем. Если глушение проектное и постоянное — применяют исключительно эллиптическую деталь.
Технология монтажа и сварки: правила для монтажных бригад
Надежность узла зависит от чистоты подготовки кромок и соблюдения режимов сварки. Перед сборкой стыка обязательно выполняют следующие шаги:
- Осмотр и зачистка: торец трубы и цилиндрический борт заглушки зачищают до металлического блеска на ширину не менее 20 мм от кромки, удаляя окалину, ржавчину и транспортировочный грунт;
- Проверка разделки кромок: детали с толщиной стенки более 4 мм должны иметь заводской скос кромки под углом 30–35° с притуплением 1–2 мм;
- Центровка и зазор: детали стыкуют специальным центратором с выставлением монтажного зазора 1.5–3.0 мм по всему периметру для качественного провара корня;
- Сборка на прихватки: ставят 2–4 прихватки (в зависимости от Ду) электродами того же класса, что и основной шов;
- Сварка: многопроходную сварку ведут ручной дуговой (электроды УОНИ-13/55) или полуавтоматической сваркой в среде защитных газов. На трубах диаметром от 219 мм обязательно заваривают корень, затем заполняющие и облицовочные валики.
В единой системе с заглушками часто монтируют и другие фасонные элементы: стальные крутоизогнутые отводы для изменения направления, равнопроходные тройники для врезки отводов и концентрические переходы для сужения диаметра трассы.
Чек-лист входного контроля заглушек при закупке
Чтобы исключить поставку брака на стройплощадку, снабженцу и инженеру технадзора важно проверить партию по 5 ключевым критериям:
- Паспорт качества завода-изготовителя: в документе должны быть указаны номер партии, марка стали, результаты механических испытаний и гидравлического контроля;
- Заводская маркировка: на внешней поверхности заглушки методом клеймения или несмываемой краской наносится обозначение: например, Заглушка 108х4 Ст20 ГОСТ 17379-2001;
- Отсутствие утонения в куполе: при штамповке верхняя точка эллипса не должна быть тоньше предельных допусков ГОСТа (проверяется ультразвуковым толщиномером);
- Геометрия торца: проверяют овальность цилиндрической части и отсутствие замятий на фаске;
- Целостность металла: на поверхности не допускаются трещины, плены, раковины и расслоения.
FAQ: частые вопросы по эллиптическим заглушкам
Можно ли использовать заглушку из стали Ст20 для наружного монтажа в Астане?
Для надземных открытых трубопроводов в Астане и северных регионах РК сталь 20 не рекомендуется из-за зимних морозов ниже -30 °C. По нормативам СН РК необходимо закладывать низколегированную хладостойкую сталь 09Г2С.
Чем отличается заглушка ГОСТ 17379-2001 от днища ГОСТ 6533-78?
Заглушки по ГОСТ 17379-2001 рассчитаны на трубопроводы и имеют стандартные наружные диаметры до 530 мм с высокими рабочими давлениями. Днища по ГОСТ 6533-78 предназначены для крупногабаритных резервуаров, бойлеров и емкостей диаметром от 133 до 4500 мм с индивидуальной высотой отбортовки.
Разрешено ли приваривать плоский стальной лист вместо эллиптической заглушки?
Плоский лист допускается только на безнапорных линиях самотечного слива или временной вентиляции с давлением до 1–2 атм. На напорных трубопроводах плоский блин без ребер жесткости выдавливает давлением, что приводит к авариям.
Как подобрать заглушку, если наружный диаметр трубы 159 мм, а стенка 6 мм?
Вам требуется бесшовная эллиптическая заглушка исполнения 2 с обозначением 159х6.0 по ГОСТ 17379-2001 из стали Ст20 или 09Г2С (в зависимости от рабочей температуры и среды).
Вывод
Стальные эллиптические приварные заглушки ГОСТ 17379-2001 обеспечивают абсолютную герметичность и выдерживают высокие гидравлические нагрузки в напорных сетях тепло- и водоснабжения, технологических магистралях и котельных.
Компания АТЛАНТ МЕТАЛЛ поставляет полный сортамент деталей трубопроводов со склада в Алматы с доставкой по всему Казахстану. В наличии заглушки эллиптические Ду 15–530 мм из сталей Ст20 и 09Г2С с заводскими паспортами и сертификатами соответствия РК.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000