


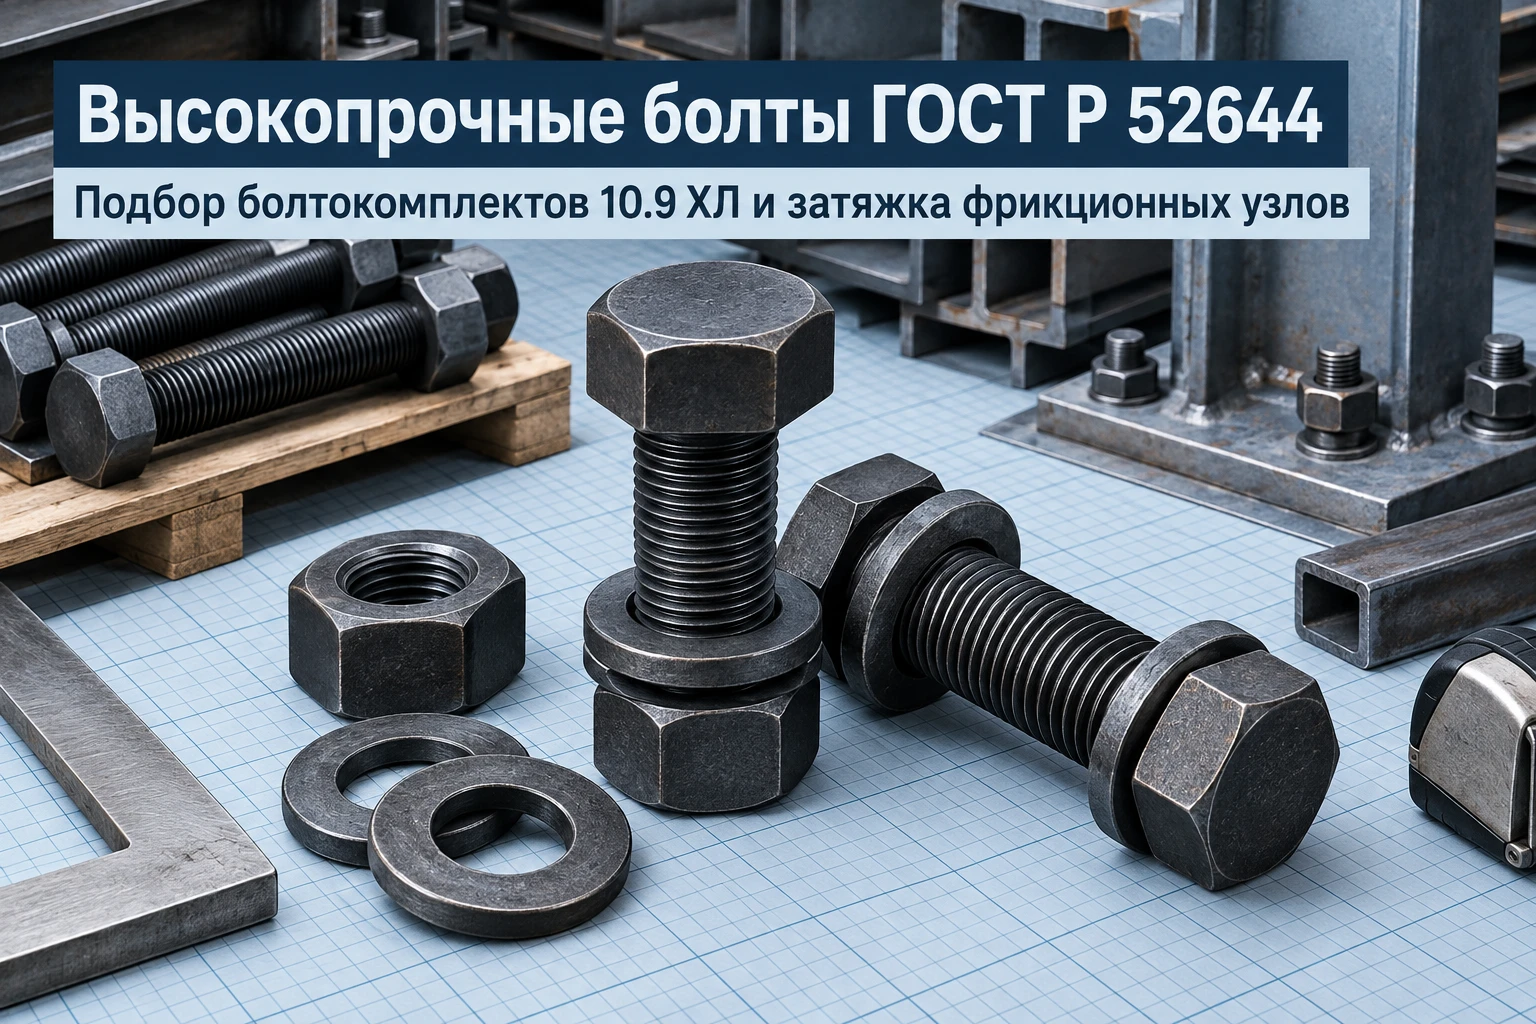
Разбираем подбор высокопрочных болтокомплектов ГОСТ Р 52644-2006 и ГОСТ 32484 (классы 8.8, 10.9 ХЛ, 12.9) для ответственных строительных металлоконструкций. Таблица параметров, расчет момента затяжки, требования норм сейсмостойкости СП РК и правила входного контроля на объектах в Казахстане.
Сборка несущих каркасов зданий, мостовых пролетов, логистических хабов и промышленных цехов в сейсмических районах Казахстана не допускает применения стандартных болтов общего назначения. Для фрикционных и срезных узлов металлоконструкций применяют специализированные высокопрочные болтокомплекты.
В отличие от классического машиностроительного крепежа, высокопрочный болт работает в паре со специальной термообработанной гайкой и двумя закаленными шайбами, обеспечивая строго контролируемое натяжение стержня.
Отличие строительных болтов ГОСТ Р 52644-2006 (ГОСТ 32484) от стандартных DIN 933/931
Частая ошибка при закупке — замена проектного высокопрочного болта ГОСТ Р 52644-2006 (или ГОСТ 22353-77) на обычный шестигранный болт DIN 933 класса 8.8 или 10.9.
Строительный высокопрочный крепеж для металлоконструкций имеет конструктивные отличия:
- Увеличенный размер головки под ключ (S): снижает удельное давление на соединяемый стальной пакет и исключает продавливание фасонных элементов;
- Контролируемый коэффициент закручивания: гарантирует точную передачу усилия преднатяжения при затягивании тарированным ключом;
- Специальные марки стали: применение термообработанных сталей 40Х «Селект», 40ХФА, 30Х3МФ с обязательными испытаниями на ударную вязкость при отрицательных температурах (исполнение ХЛ для климата Северного и Центрального Казахстана);
- Комплектность системы: болты поставляются и монтируются исключительно с высокопрочными гайками ГОСТ Р 52645 и двумя толстыми шайбами ГОСТ Р 52646 твердостью 35–45 HRC (под головку и под гайку).
Таблица параметров высокопрочных болтокомплектов (ГОСТ Р 52644-2006 / ГОСТ 32484.3)
Ниже представлены основные типоразмеры высокопрочных строительных болтов, размеры под ключ и нормативные усилия предварительного натяжения.
| Номинальный диаметр резьбы (d) | Шаг резьбы (крупный), мм | Размер под ключ (S), мм | Высота головки (k), мм | Усилие натяжения стержня (P), кН (для 10.9) | Расчетный крутящий момент (M), Н·м (коэфф. 0.14–0.17) |
|---|---|---|---|---|---|
| М16 | 2.0 | 27 | 10.0 | 98.5 | 220 – 270 |
| М20 | 2.5 | 34 | 12.5 | 154.0 | 430 – 520 |
| М22 | 2.5 | 36 | 14.0 | 191.0 | 590 – 710 |
| М24 | 3.0 | 41 | 15.0 | 221.0 | 740 – 900 |
| М27 | 3.0 | 46 | 17.0 | 288.0 | 1090 – 1320 |
| М30 | 3.5 | 50 | 19.0 | 353.0 | 1480 – 1800 |
Классы прочности и климатические исполнения (У и ХЛ)
Для строительных объектов Казахстана проектная документация строго регламентирует марку исполнения крепежа с учетом температурных минимумов региона:
- Исполнение У (умеренный климат): эксплуатация при температуре до -40 °C (Алматы, Шымкент, Жамбылская и Туркестанская области);
- Исполнение ХЛ (хладостойкое): гарантированная ударная вязкость KCU при температуре до -60 °C (Астана, Караганда, Павлодар, ВКО, Актобе, Костанай). На торце головки болта и гайки обязательно выбивается клеймо «ХЛ»;
- Класс прочности 10.9: предел прочности на растяжение не менее 1000 МПа, предел текучести 900 МПа. Это базовый стандарт для фрикционных стыков колонн и ферм;
- Класс прочности 12.9: используется в тяжелых мостовых конструкциях и крановых эстакадах с динамическими знакопеременными нагрузками.
Правила монтажа и контроля натяжения фрикционных соединений
Во фрикционном соединении сдвигающие нагрузки воспринимаются силами трения между соприкасающимися поверхностями проката, а не срезом тела болта. Чтобы соединение работало надежно, соблюдают строгий технологический регламент:
- Подготовка контактных поверхностей: дробеструйная, пескоструйная очистка или обработка стальными щетками до металлического блеска без масляных пятен, окалины и ржавчины;
- Установка шайб: обязательно устанавливаются две закаленные шайбы — одна под головку болта, вторая под навинчиваемую гайку. Запрещается ставить более одной шайбы под одну сторону;
- Затяжка от центра к краям: болты затягивают последовательно в два прохода (первый проход — до 50–70% расчетного усилия, второй — до 100%);
- Контроль момента: затяжка выполняется динамометрическим ключом с точностью тарировки ±5% или методом поворота гайки на заданный проектом угол;
- Герметизация: после контроля и приемки стыка головки болтов, гайки и выступающую резьбу покрывают антикоррозийным грунтом и эмалью.
Ошибки при заказе и монтаже высокопрочного крепежа
На строительных площадках регулярно фиксируются нарушения, ведущие к предписаниям технадзора и остановке монтажа:
- Использование сырых шайб ГОСТ 11371 (DIN 125): мягкая шайба сминается под нагрузкой 10.9, что приводит к резкой потере преднатяжения болта;
- Смешивание крепежа от разных партий: коэффициент закручивания варьируется от партии к партии, поэтому тарировка ключа должна производиться для каждого болтокомплекта отдельно;
- Повторное использование болтов: высокопрочные болты, затянутые на проектное усилие, после демонтажа подлежат утилизации;
- Затяжка простым ударным гайковертом «на глаз»: приводит либо к недотяжке (риск сдвига стыка при ветровых и сейсмических нагрузках), либо к обрыву резьбы от перенапряжения стержня.
Если проект предусматривает комбинированные фланцевые узлы технологических трубопроводов или резервуаров, используйте специализированные фланцы стальные воротниковые, а для стандартных ненагруженных узлов подойдут шестигранные болты DIN 933 и шестигранные гайки DIN 934.
FAQ (Часто задаваемые вопросы)
Сколько витков резьбы должно выступать из гайки после затяжки?
По нормам СП РК и строительным регламентам над гайкой высокопрочного болта после окончательного натяжения должно выступать не менее 1 и не более 5 полных ниток резьбы (обычно 2–3 витка).
Чем болты ГОСТ Р 52644-2006 отличаются от ГОСТ 22353-77?
ГОСТ Р 52644-2006 гармонизирован с международным стандартом EN 14399 (система HR) и охватывает расширенный диапазон диаметров (до М36) и классов прочности (8.8, 10.9, 12.9) с повышенными требованиями к точности геометрических размеров головки и подголовочной галтели.
Можно ли смазывать высокопрочные болты перед затяжкой?
Смазка крепежа на стройплощадке не допускается, если это не предусмотрено технологической картой партии. Болтокомплекты поставляются в заводской консервации с паспортом, где уже указан фактический коэффициент закручивания. Дополнительная смазка меняет коэффициент трения и приводит к перегрузке стержня болта.
Как подтверждается качество болтокомплектов при приемке в РК?
Каждая партия высокопрочного крепежа должна сопровождаться паспортом-сертификатом завода-изготовителя с указанием номера плавки, марки стали, результатов испытаний на разрыв, ударную вязкость при отрицательной температуре и коэффициента закручивания.
Вывод
Надежность металлических каркасов в сейсмических зонах Казахстана напрямую зависит от качества высокопрочных болтокомплектов и строгого контроля крутящего момента.
Компания «АТЛАНТ МЕТАЛЛ» поставляет сертифицированные высокопрочные болты ГОСТ Р 52644-2006, гайки ГОСТ Р 52645 и шайбы ГОСТ Р 52646 классов 8.8 и 10.9 (У / ХЛ) со склада в Алматы. Мы комплектуем заказы полным пакетом заводских паспортов и организуем оперативную доставку по всем регионам Казахстана.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Рым-болт 36 оцинк. (13шт) арт.1182428
Рым-болт 36 оцинк. (1шт) арт.1210931
Рым-болт 30 оцинк. (5шт) арт.1182427