


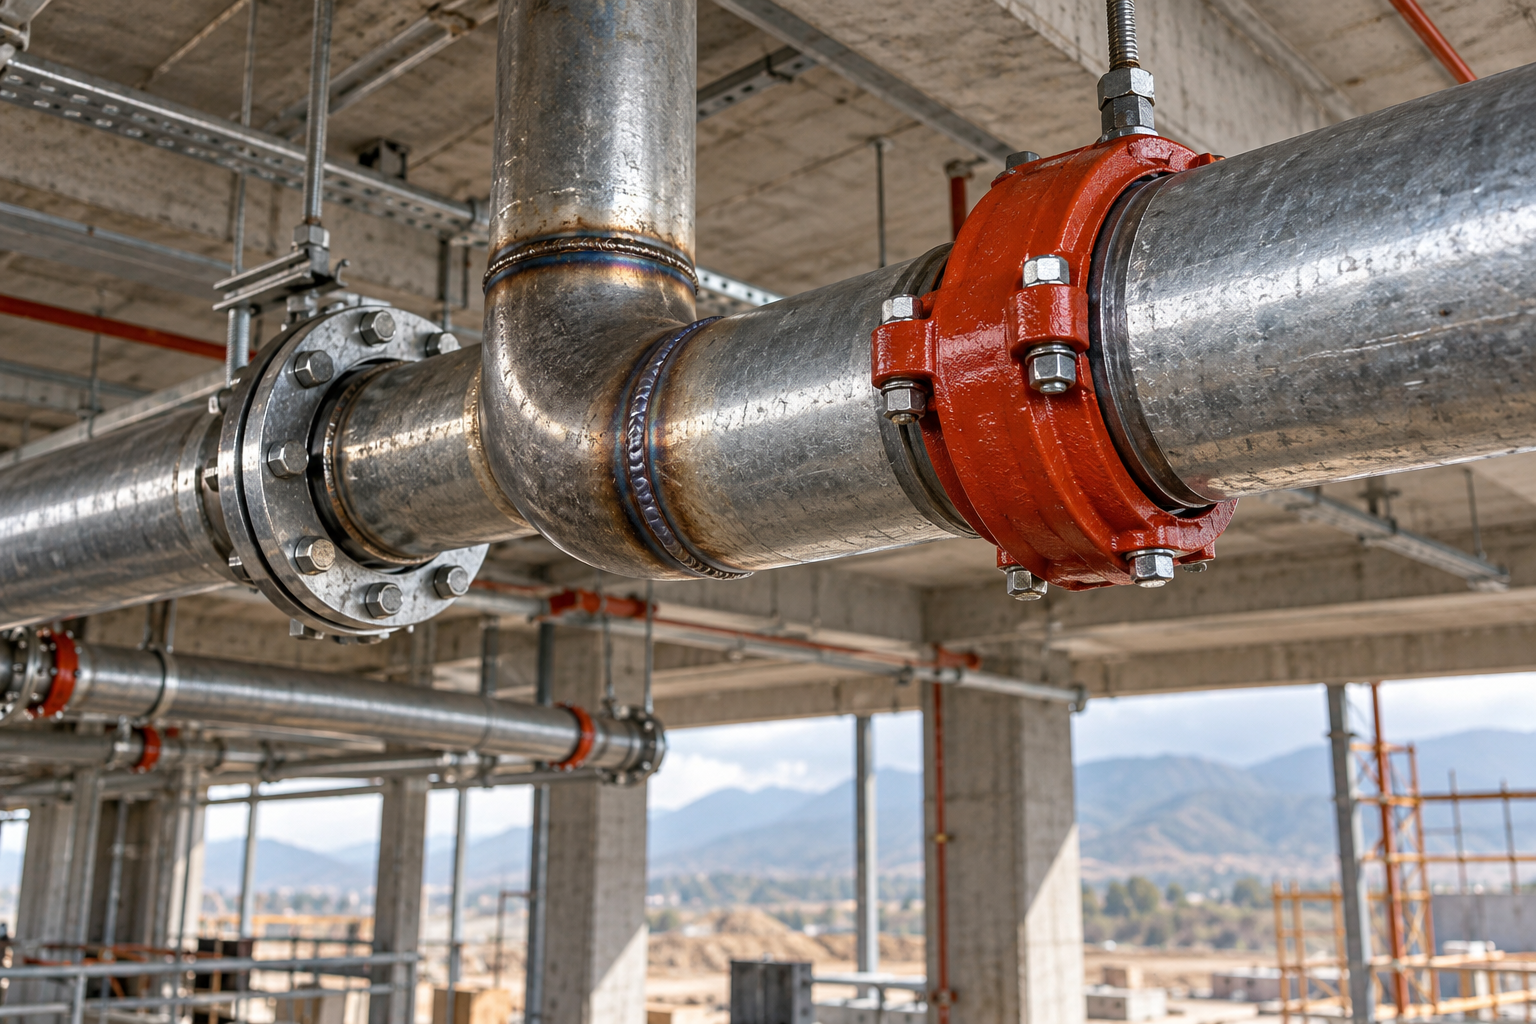
Разбираем ключевые методы соединения водогазопроводных стальных труб (ВГП) при прокладке внутренних инженерных систем: от классической электродуговой сварки и резьбы до современных фланцевых и пазовых (грувлок) систем.
Надежность инженерных сетей водоснабжения, отопления и пожаротушения напрямую зависит от правильного выбора метода стыковки труб. Водогазопроводные трубы по ГОСТ 3262-75 рассчитаны на значительные механические нагрузки и гидравлическое давление, однако каждый тип монтажного узла имеет свои ограничения по давлению, трудоемкости и обслуживаемости.
В условиях строительных площадок Алматы и регионов Казахстана монтажникам приходится выбирать между скоростью сборки, пожарной безопасностью и долговечностью соединений. Рассмотрим технологические особенности каждого способа монтажа ВГП труб.
Основные методы соединения водогазопроводных труб
Выбор технологии соединения определяется назначением магистрали, проектным давлением, диаметром условного прохода (Ду) и требованиями пожарной безопасности на объекте.
- Электродуговая и газовая сварка: неразъемный способ, обеспечивающий максимальную герметичность и прочность на прямых участках и ответвлениях;
- Цилиндрическая трубная резьба (G): разъемный метод с применением муфт, сгонов и резьбовых фитингов для труб малых диаметров (Ду 15–50);
- Фланцевые соединения: применение плоских и воротниковых стальных фланцев для подключения запорно-регулирующей арматуры и насосных групп;
- Пазовые бессварные муфты (система Victaulic / Грувлок): монтаж на накатанный или нарезанный кольцевой желоб без проведения огневых работ.
Сравнение технологий соединения стальных ВГП труб
Ниже приведена таблица сравнения основных монтажных узлов для водогазопроводных трубопроводов с учетом трудоемкости и сферы применения.
| Тип соединения | Диапазон диаметров (Ду) | Максимальное рабочее давление | Требование к огневым работам | Возможность быстрого демонтажа | Основная сфера применения |
|---|---|---|---|---|---|
| Электродуговая сварка | Ду 15 – 100+ мм | До 2,5–3,2 МПа (зависит от серии) | Да, оформление наряда-допуска | Нет (только срезка) | Магистральные сети отопления, котельные, технологические линии |
| Резьбовое муфтовое | Ду 15 – 50 мм | До 1,6 МПа | Нет | Да (при наличии сгонов/американок) | Квартирные стояки, подводка к приборам, газовые разводки |
| Фланцевое соединение | Ду 25 – 100+ мм | До 1,6–2,5 МПа (Ру 16 / Ру 25) | Да (приварка фланца к трубе) | Да (полная разборка на болтах) | Узлы учета, насосные станции, элеваторные узлы, задвижки |
| Пазовое (грувлок) | Ду 25 – 100+ мм | До 2,0–2,5 МПа | Нет (полностью бессварной метод) | Да (быстроразъемный хомут) | Системы спринклерного пожаротушения, паркинги, ТРЦ |
Особенности сварки черных и оцинкованных ВГП труб
При сварке не оцинкованных труб из углеродистой стали (Ст2сп, Ст3сп, сталь 10, сталь 20) применяются электроды с рутиловым или основным покрытием (типа Э42, Э46). Важно выполнять качественную разделку кромок под углом 30–35° при толщине стенки более 3,2 мм.
Для оцинкованных труб сварка требует обязательной предварительной зачистки цинкового слоя на расстоянии не менее 20–30 мм от торца. Выгорание цинка не только создает поры в сварочной ванне, но и выделяет токсичные пары оксида цинка. После сварки сварной шов подлежит обязательной антикоррозийной обработке цинконаполненными грунтами.
Бессварной монтаж: резьба и система грувлок
Резьбовые соединения выполняются короткой или длинной трубной цилиндрической резьбой по ГОСТ 6357-81. В качестве герметика используется сантехнический лен с уплотнительной пастой или анаэробный гель-герметик для стальных резьб.
Пазовые соединения грувлок становятся стандартом для систем автоматического водяного пожаротушения в паркингах и коммерческих объектах Казахстана. Желоб накатывается специальным желобонакатчиком без снятия металла, что сохраняет прочность стенки трубы. Муфта с EPDM-манжетой стягивается двумя болтами, сокращая время монтажа в 3–4 раза по сравнению со сваркой.
Типичные ошибки при монтаже и как их избежать
- Сварка оцинковки без снятия цинка: приводит к сквозным порам и микротрещинам в корне шва, которые дают течь при гидравлических испытаниях;
- Чрезмерная затяжка конических резьб: вызывает продольный разрыв муфты или деформацию стенки легкой серии ВГП трубы;
- Отсутствие соосности фланцев: затяжка болтами несоосных фланцев создает постоянное изгибающее напряжение в трубе, приводящее к авариям;
- Недостаточная глубина канавки грувлока: приводит к срыву муфты при опрессовке рабочим давлением.
На складах АТЛАНТ МЕТАЛЛ в Алматы представлен полный сортамент водогазопроводных черных и оцинкованных труб по ГОСТ 3262-75 легкой, обыкновенной и усиленной серий. Мы осуществляем оперативную резку металлопроката в размер и комплектацию заказов с доставкой по городу и регионам Казахстана.
Часто задаваемые вопросы (FAQ)
Можно ли использовать тонкостенные (легкие) ВГП трубы под нарезку резьбы?
Для нарезки резьбы на объекте рекомендуется использовать трубы обыкновенной или усиленной серии. Нарезание резьбы на легкой серии истончает стенку в зоне впадины витка, что снижает допустимое давление и стойкость к коррозии.
Какое давление выдерживает качественный сварной шов на ВГП трубе?
При соблюдении технологии сварки и сплошном проваре корня шва прочность соединения не уступает прочности тела трубы. Испытательное гидравлическое давление для обыкновенных труб составляет 2,4 МПа (25 кгс/см²), для усиленных — 3,1 МПа (32 кгс/см²).
Разрешено ли сваривать газовые трубопроводы из ВГП труб муфтами?
Согласно строительным нормам Республики Казахстан, внутренние и наружные газопроводы из стальных труб соединяются преимущественно неразъемной электродуговой или газовой сваркой. Резьбовые и фланцевые соединения допускаются только в местах установки запорной арматуры и приборов учета.
Нужно ли красить оцинкованную ВГП трубу после монтажа?
Само цинковое покрытие обеспечивает надежную защиту от коррозии. Однако места повреждения цинка, сварные швы, а также участки резьбы, выходящие из муфты, требуют обязательной зачистки и окраски антикоррозийным грунтом с содержанием цинка не менее 90%.
Рекомендации для надежного монтажа
Перед началом монтажных работ проверьте сертификаты качества на поставленную партию труб и визуально оцените состояние фасок и отсутствие расслоений на торцах. Грамотное сочетание сварных магистралей и быстроразъемных сервисных узлов обеспечивает безаварийную эксплуатацию трубопроводных сетей на десятилетия.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции