Услуги
  • Резка металла в размер
  • Штамповка металла
  • Рубка листа гильотиной
  • ВУС изоляция труб на заказ
  • Гибка и вальцовка металла
  • Гибка профильной трубы
  • Гидроабразивная резка металла
  • Доставка металлопроката
  • Изготовление металлических кессонов и ёмкостей
  • Изоляция труб антикоррозийными материалами
  • Лазерная резка металла
  • Оцинкование металла
  • Перфорация металла
  • Пескоструйная обработка
  • Плазменная резка с ЧПУ
  • ППУ изоляция
  • Сварка металла
Компания
  • О компании
  • Отзывы
Блог
Реквизиты
Контакты
Партнеры
Доставка и оплата
Видеоблог
    +7 (706) 640 99 01
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (747) 219 93 69Милана
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    Заказать звонок
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Сортовой прокат
      Сортовой прокат
    • Листовой прокат
      Листовой прокат
    • Трубный прокат
      Трубный прокат
    • Цветные металлы
      Цветные металлы
    • Нержавеющая сталь
      Нержавеющая сталь
    • Метизы
      Метизы
    • Качественные стали
      Качественные стали
    • Инженерные системы
      Инженерные системы
    • Сталь Гадфильда
      Сталь Гадфильда
    • Судовая сталь
      Судовая сталь
    • Электроинструменты
      Электроинструменты
    •  Рулонная листовая сталь
      Рулонная листовая сталь
    • Асбестоцементный лист
      Асбестоцементный лист
    • Гофрированные ПВХ-трубы
      Гофрированные ПВХ-трубы
    • Дренажные трубы
      Дренажные трубы
    • Металлический сайдинг
      Металлический сайдинг
    • Профиль для гипсокартона
      Профиль для гипсокартона
    • Сэндвич панели
      Сэндвич панели
    • Трубы ВУС
      Трубы ВУС
    • Трубы ПНД
      Трубы ПНД
    • Трубы ППУ
      Трубы ППУ
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Трубы Сортовой прокат Листовой прокат Цветные металлы Нержавеющая сталь Метизы
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Корзина
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    0
    Металлопрокат и строительные материалы в Казахстане | AtlantMarket
    • Кабинет
    • 0 Корзина
    • +7 (747) 219 93 69 Милана
      • Назад
      • Телефоны
      • +7 (747) 219 93 69 Милана
      • Заказать звонок
    • info@ametall.kz
    • Офис: г. Алматы, проспект Рыскулова 94A

      Цех: г. Алматы, улица Остроумова 30
    • Работаем понедельник - пятница с 9:00 до 17:00
      Выходные: суббота, воскресенье
    Главная
    –
    Блог о металлопрокате
    –
    Металлопрокат
    –Водогазопроводные стальные трубы (ВГП): холодная и горячая гибка, расчет радиусов и контроль сварного шва

    Водогазопроводные стальные трубы (ВГП): холодная и горячая гибка, расчет радиусов и контроль сварного шва

    Главная Блог Металлопрокат

    Водогазопроводные трубы (ВГП): технология гибки, минимальные радиусы, положение шва и предотвращение заломов в Казахстане

    Металлопрокат 8 октября 2026 6 мин чтения 1 просмотров
    WhatsApp
    0%
    Главы статьи
    1 Особенности структуры трубы ВГП при деформации 2 Минимальные радиусы гибки стальных труб ВГП 3 Методы гибки водогазопроводных труб на объекте 4 Ошибки при гибке и как их избежать 5 Практический чек-лист контроля качества изогнутой трубы 6 FAQ: Часто задаваемые вопросы 7 Вывод
    Водогазопроводные трубы (ВГП): технология гибки, минимальные радиусы, положение шва и предотвращение заломов в Казахстане
    Главное за 30 секунд для специалистов и снабженцев

    Разбираем технологию гибки водогазопроводных стальных труб ГОСТ 3262-75: допустимые радиусы поворота, правильное положение продольного шва в гибочном башмаке и методы предотвращения овальности без потери прочности стенки.

    Стандарт: ГОСТ / СП РК с сертификатами завода-изготовителя
    Наличие в Алматы: на складе с резкой в размер и погрузкой краном
    Гарантия: 100% соответствие геометрических размеров и химсостава

    Содержание статьи

    • Особенности структуры трубы ВГП при деформации
    • Минимальные радиусы гибки стальных труб ВГП
    • Методы гибки водогазопроводных труб на объекте
    • Ошибки при гибке и как их избежать
    • Практический чек-лист контроля качества изогнутой трубы
    • FAQ: Часто задаваемые вопросы
    • Вывод

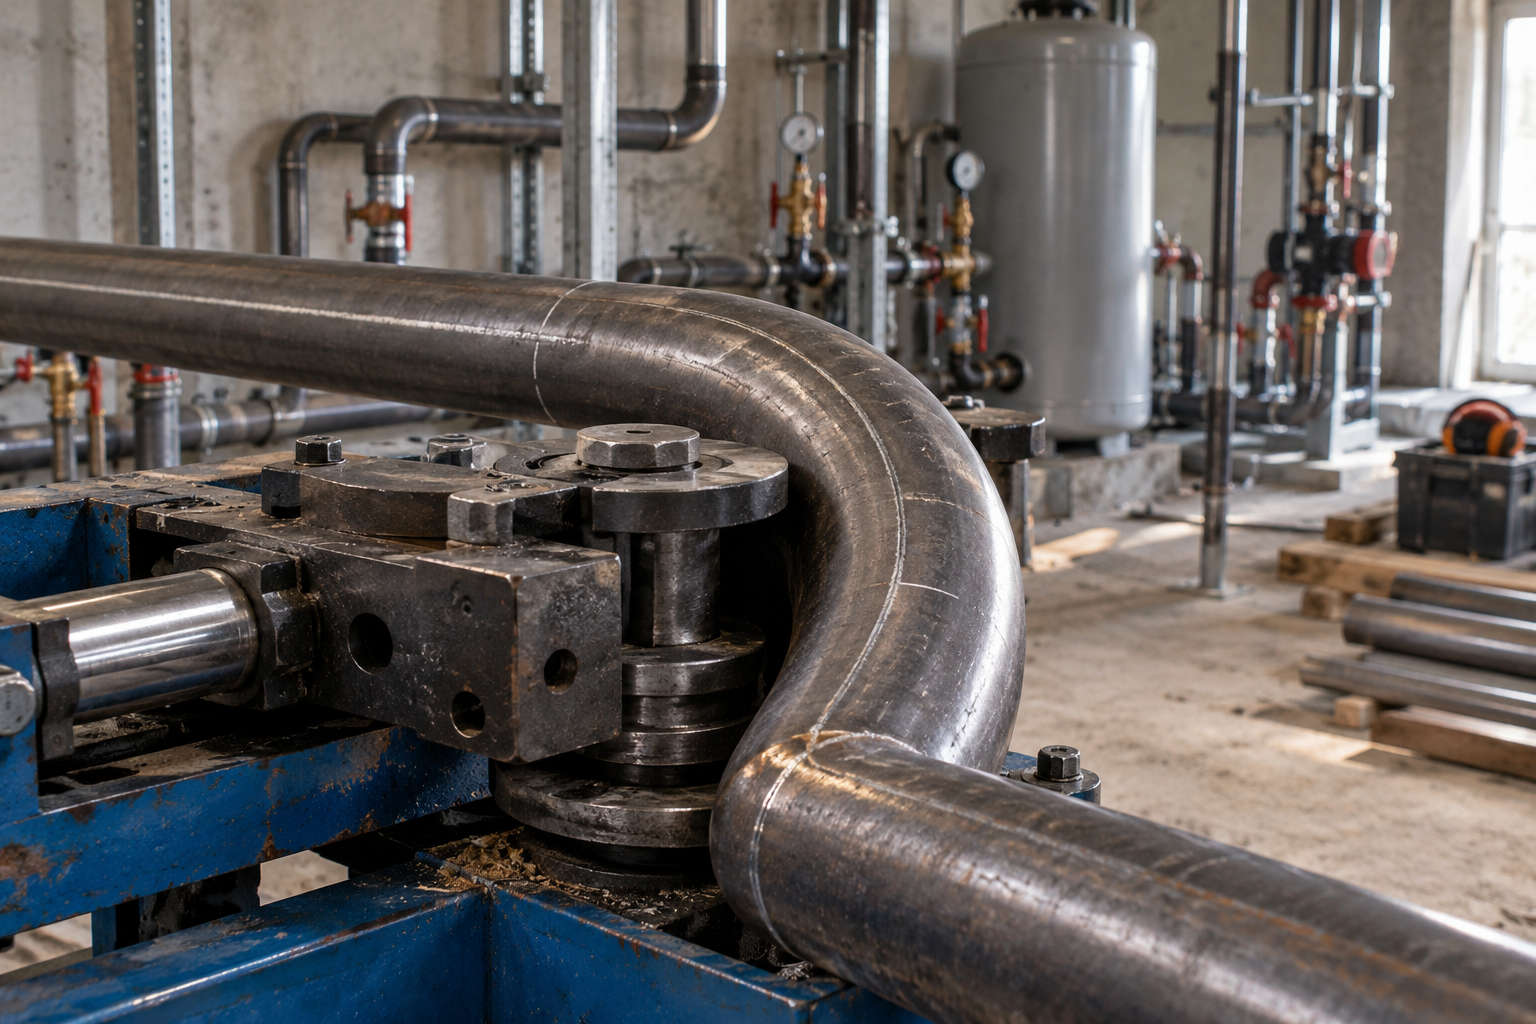
    При монтаже систем отопления, газопроводов и обвязки котельного оборудования гибка водогазопроводных труб позволяет отказаться от лишних сварных стыков и резьбовых уголков. Это снижает гидравлическое сопротивление контура, экономит фитинги и исключает потенциальные места протечек.

    Однако труба ВГП имеет продольный сварной шов и разную пластичность в зависимости от толщины стенки. Ошибки при гибке приводят к трещинам по шву, сплющиванию сечения и образованию гофры на внутреннем радиусе.

    Особенности структуры трубы ВГП при деформации

    Трубы по ГОСТ 3262-75 изготавливаются методом формовки штрипса из углеродистой стали с последующей сваркой токами высокой частоты. При изгибе внешняя стенка трубы растягивается и утончается, а внутренняя сжимается с риском потери устойчивости.

    Критическим фактором является ориентация прямого сварного шва. Если расположить шов в зоне максимального растяжения (по внешней образующей) или в зоне сжатия, возрастает риск разрыва металла или раскрытия шва.

    • Шов должен находиться строго в нейтральной плоскости: сбоку относительно плоскости изгиба под углом 90° к оси деформации.
    • Серия стенки: легкие тонкостенные трубы требуют обязательного применения дорна или плотного наполнителя во избежание сплющивания.
    • Овальность в месте гиба: по строительным нормативам РК отклонение диаметра от круглого не должно превышать 8–10% от исходного Ду.

    Минимальные радиусы гибки стальных труб ВГП

    Минимальный радиус поворота оси трубы ($R$) зависит от наружного диаметра ($D_н$), толщины стенки и выбранного способа деформации (в холодном или нагретом состоянии).

    Попытка согнуть трубу малого диаметра на радиус менее $3 D_н$ в холодном состоянии без внутренней поддержки неизбежно вызовет критическое утонение стенки более чем на 15%.

    Условный проход (Ду / DN) Наружный диаметр, мм Мин. радиус холодной гибки на станке ($R_{min}$) Мин. радиус гибки с песком / нагревом Допустимое утонение стенки, не более
    Ду 15 (1/2") 21,3 65–70 мм ($\approx 3,0 D$) 45–50 мм ($\approx 2,0 D$) 12%
    Ду 20 (3/4") 26,8 80–90 мм ($\approx 3,0 D$) 55–60 мм ($\approx 2,0 D$) 12%
    Ду 25 (1") 33,5 100–120 мм ($\approx 3,5 D$) 70–80 мм ($\approx 2,2 D$) 15%
    Ду 32 (1 1/4") 42,3 150–170 мм ($\approx 4,0 D$) 100–110 мм ($\approx 2,5 D$) 15%
    Ду 40 (1 1/2") 48,0 190–200 мм ($\approx 4,0 D$) 120–130 мм ($\approx 2,5 D$) 15%
    Ду 50 (2") 60,0 250–300 мм ($\approx 5,0 D$) 150–180 мм ($\approx 3,0 D$) 15%

    Методы гибки водогазопроводных труб на объекте

    Выбор оборудования и методики зависит от диаметра трубы, доступного инструмента и требований к эстетике открытых инженерных сетей.

    Для качественного монтажа рекомендуем учитывать параметры различных подходов:

    • Гидравлические арбалетные трубогибы: популярный инструмент для диаметров Ду 15–50 на стройплощадках Алматы. Требуют строгого соответствия сменных башмаков наружному диаметру трубы, иначе боковые стенки заминаются.
    • Дорновые полуавтоматические станки: применяются в цехах предварительной заготовки узлов. Дорн заходит внутрь трубы и поддерживает стенку изнутри в точке деформации, обеспечивая идеальную геометрию сечения.
    • Горячая гибка с набивкой сухим кварцевым песком: классический метод для сложных пространственных отводов и больших диаметров. Песок утрамбовывается деревянными пробками, участок прогревается резаком до вишнево-красного цвета (850–900 °C) и плавно гнется по шаблону.

    Для стабильного результата важно использовать прокат с равномерной геометрией. Ознакомьтесь с материалом про допуски, овальность и критерии отбраковки труб ВГП перед началом масштабных заготовительных работ.

    Ошибки при гибке и как их избежать

    Нарушение регламента приводит к скрытым дефектам, которые проявляются во время гидравлических испытаний или в процессе зимней эксплуатации отопления.

    1. Попадание сварного шва в наружный радиус: шов испытывает максимальное растяжение, в результате чего возникают микротрещины. Всегда визуально контролируйте ориентацию шва перед нажатием рычага гидравлики.
    2. Использование универсальных башмаков не по размеру: если радиус ручья башмака больше наружного диаметра трубы, заготовка сплющивается, образуя недопустимую овальность.
    3. Гибка оцинкованных труб с нагревом газовым резаком: нагрев выше 420 °C приводит к выгоранию цинкового слоя, выделению токсичных паров и потере коррозионной стойкости. Оцинкованный прокат гнут исключительно холодным методом.
    4. Слишком высокая скорость деформации: при резком усилии на штоке металл не успевает перераспределить напряжения, что провоцирует образование волн («гофры») на внутреннем радиусе.

    Если проект предусматривает комбинированный монтаж с резьбовыми участками, изучите рекомендации по нарезке и накатке трубной резьбы на трубах ВГП, чтобы правильно рассчитать прямые отрезки под плашку до и после изгиба.

    Практический чек-лист контроля качества изогнутой трубы

    Перед установкой гнутого отвода в магистраль или котельную выполните быструю проверку:

    • Измерьте диаметр в зоне изгиба штангенциркулем в двух перпендикулярных плоскостях для расчета коэффициента овальности;
    • Осмотрите наружную поверхность на отсутствие надрывов, чешуйчатости и микротрещин вдоль шва;
    • Проверьте внутренний радиус на отсутствие волнообразных складок;
    • Убедитесь в сохранении соосности прямых участков с помощью угольника или монтажного шаблона.

    Компания «АТЛАНТ МЕТАЛЛ» поставляет сертифицированные водогазопроводные трубы стандартной и усиленной серии со склада в Алматы. Мы осуществляем точную резку в размер и оперативную доставку по всей территории Казахстана.

    FAQ: Часто задаваемые вопросы

    Можно ли гнуть оцинкованную трубу ВГП на гидравлическом трубогибе?

    Да, но только холодным методом с плавным приложением усилия. Радиус изгиба для оцинкованных труб рекомендуется принимать не менее 4–5 наружных диаметров, чтобы предотвратить отслаивание и растрескивание защитного цинкового покрытия.

    Почему образуется гофра на внутренней стороне изгиба?

    Гофра появляется из-за потери устойчивости тонкой стенки при сжатии. Причины: недостаточная толщина стенки для выбранного радиуса, отсутствие внутренней поддержки (дорна/песка) или слишком малый радиус гибочного упора.

    Как определить положение шва на окрашенной или темной трубе ВГП?

    Продольный сварной шов легко определяется визуально по небольшому внутреннему грату на торце трубы либо зачисткой наружной поверхности наждачной бумагой. После определения шов маркируют мелом по всей длине заготовки.

    Что лучше при монтаже обвязки: готовые крутоизогнутые отводы под сварку или гибка трубы?

    Для диаметров Ду 15–32 гибка цельной трубы быстрее и надежнее, так как исключает два сварных шва на каждый угол. Для диаметров от Ду 50 и выше на объектах чаще применяют приварные стальные отводы, так как холодная гибка толстостенных труб большого диаметра требует мощных цеховых станков.

    Вывод

    Качественная гибка водогазопроводных труб позволяет создавать компактные, надежные и долговечные трубопроводные контуры без избыточных сварных стыков. Соблюдение минимальных радиусов, правильная ориентация сварного шва в нейтральной плоскости и выбор качественного проката гарантируют герметичность и проектную пропускную способность инженерных систем.

    Экспресс-калькулятор спецификации для заказа
    Мгновенный расчет веса и фасовки перед запросом счета со склада в Алматы
    Теоретический вес по ГОСТ: 380 кг
    Труб (хлыстов по 12 м): 9 шт
    Запросить оптовую цену со скидкой

    Был ли этот разбор полезен для вашей задачи?

    Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

    Данияр
    Об авторе материала
    Данияр
    Менеджер отдела трубного проката · АТЛАНТ МЕТАЛЛ

    Консультирует по подбору толщины стенок, диаметрам и комплектации инженерных сетей фасонными элементами в Алматы и РК.

    Специализация: Водогазопроводные, электросварные, профильные и бесшовные трубы по ГОСТ
    Спросить Данияр: +7 (706) 690 40 09 Написать в WhatsApp
    Отдел продаж АТЛАНТ МЕТАЛЛ: все технические расчеты, формулы нагрузок и таблицы теоретического веса сверены со строительными нормами Республики Казахстан (СП РК) и действующими ГОСТами.

    Металлопрокат из статьи в наличии на складе в Алматы

    Склад Рыскулова 94А · Резка и погрузка
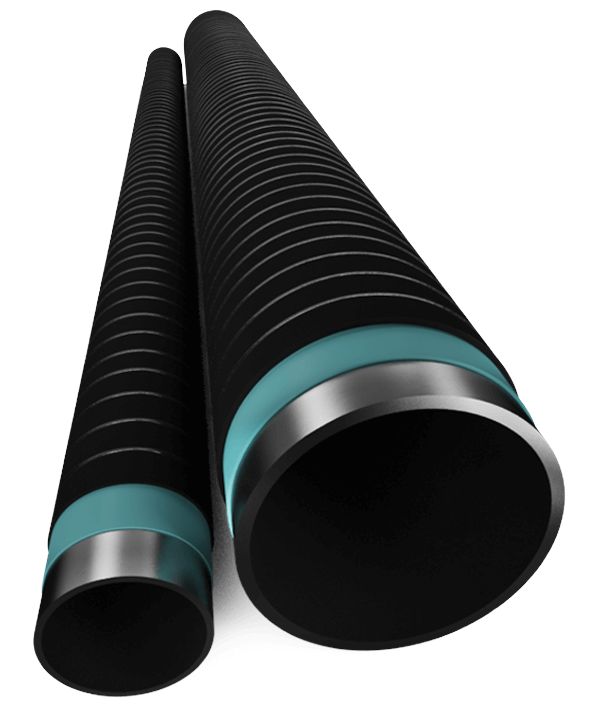
    Труба вгп ду 50×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 50×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 50×3 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3,5 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3,5 мм в вус изоляции

    По запросу
    Заказать
    Труба вгп ду 40×3 мм в вус изоляции
    В наличии на складе

    Труба вгп ду 40×3 мм в вус изоляции

    По запросу
    Заказать
    Предыдущая статья Водогазопроводные трубы (ВГП) в обвязке приточной вентиляции и калориферов в Казахстане: подбор диаметров, смесительные узлы и защита от замерзания Следующая статья Виды металлопроката и их применение: полное руководство

    Навигация по главам

    Особенности структуры трубы ВГП при деформации Минимальные радиусы гибки стальных труб ВГП Методы гибки водогазопроводных труб на объекте Ошибки при гибке и как их избежать Практический чек-лист контроля качества изогнутой трубы FAQ: Часто задаваемые вопросы Вывод
    ОТДЕЛ ПРОДАЖ АТЛАНТ МЕТАЛЛ Менеджер на связи

    Нужен точный расчет или счет?

    Отправьте чертеж или список позиций. Бесплатно рассчитаем вес по ГОСТ, карту раскроя и доставку по Алматы за 15 минут.

    Данияр — менеджер АТЛАНТ МЕТАЛЛ
    Данияр
    Менеджер отдела продаж
    Ответ: 7–12 минут
    Тоннаж строго по ГОСТ — без переплаты за избыточный вес
    Оптимизация раскроя — резка в размер без лишних остатков
    Спеццена с базы — прямые оптовые поставки без посредников
    Смета в WhatsAppPDF, DWG, Excel или фото чертежа
    Прямая линия отдела продаж: +7 (706) 690 40 09
    Назад к списку
    Подписаться
    на новости и акции
    Интернет-магазин
    Каталог
    Акции
    Партнеры
    Услуги
    Компания
    О компании
    Отзывы
    Информация
    Реквизиты
    Контакты
    Помощь
    Условия доставки и оплаты
    Гарантия на товар
    Вопрос-ответ
    Обзоры
    Контакты
    +7 (706) 640 99 01
    ОТДЕЛ ПРОДАЖ
    Прямой звонок менеджеру по наличию и цене
    4
    Милана Милана +7 (747) 219 93 69 Данияр Данияр +7 (706) 690 40 09 Нургуль Нургуль +7 (747) 704 98 52 Асанали Асанали +7 (706) 640 99 01
    Контакты
    Сегодня на связи 9:00–17:00 · СБ–ВС выходные
    +7 (747) 219 93 69Милана
    Заказать звонок
    E-mail
    info@ametall.kz
    Адрес
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    Режим работы
    Работаем понедельник - пятница с 9:00 до 17:00
    Выходные: суббота, воскресенье
    info@ametall.kz
    Офис: г. Алматы, проспект Рыскулова 94A

    Цех: г. Алматы, улица Остроумова 30
    © 2026 АТЛАНТ МЕТАЛЛ
    Доработка и сопровождение сайта: smmbox.kz
    Конфиденциальность
    Главная Каталог Контакты Услуги Партнеры Отзывы Блог Обзоры Реквизиты Кабинет 0 Корзина Акции Компания Поиск