


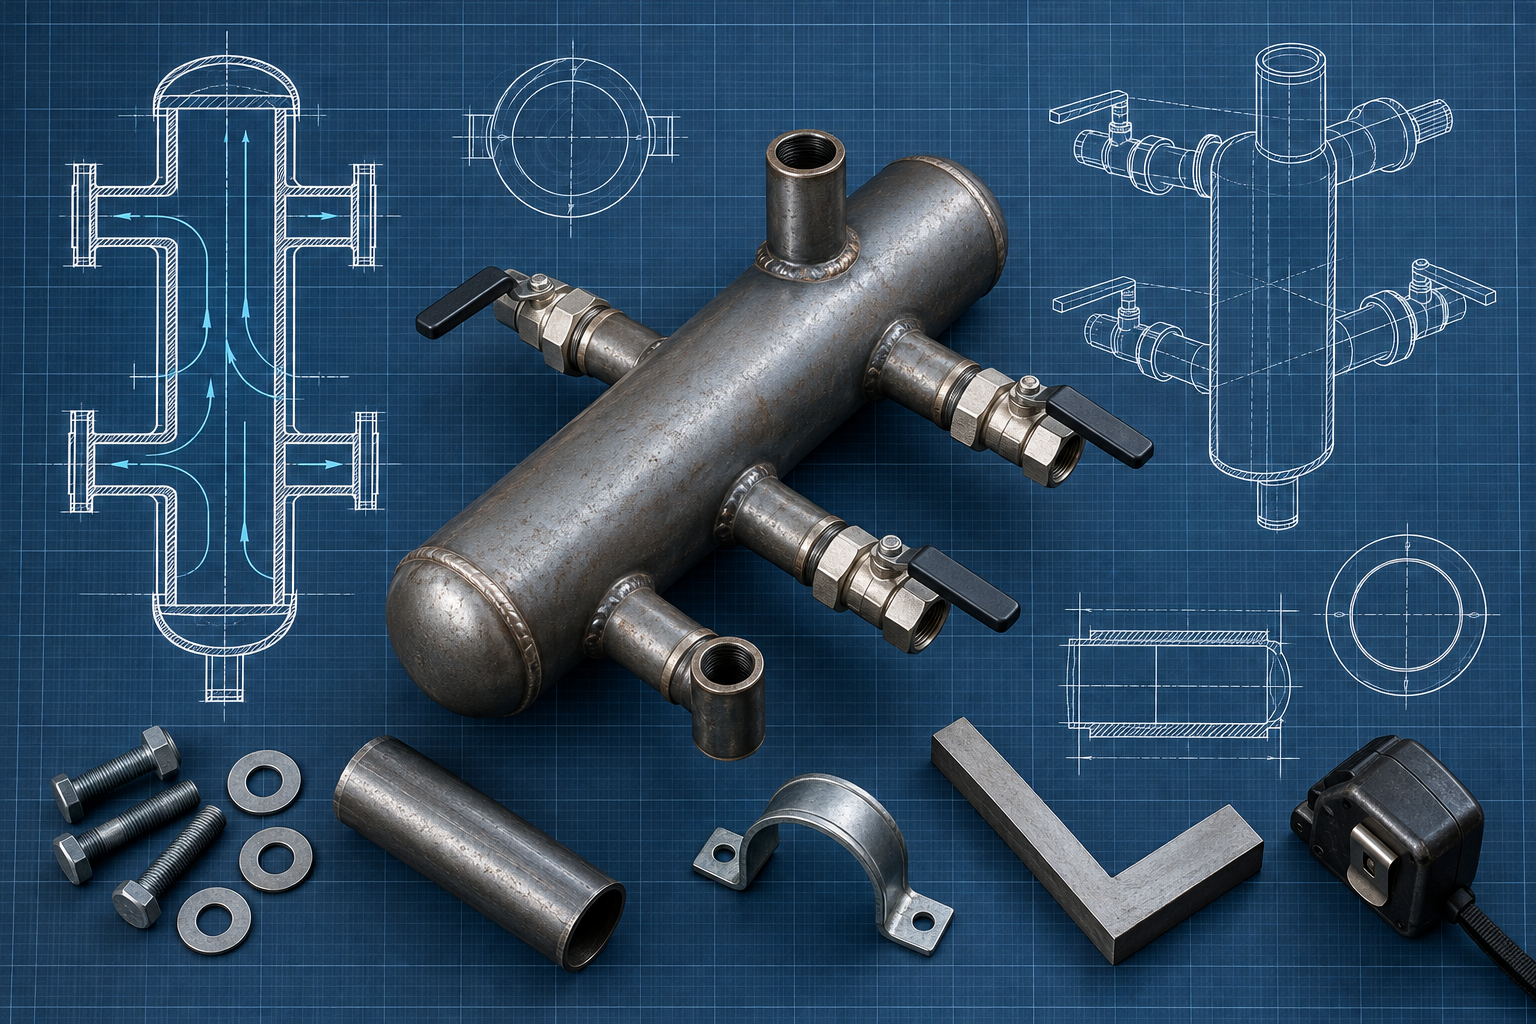
Гидравлический разделитель выравнивает перепады давления между котловым и отопительными контурами, защищая теплообменники от гидроударов и перегрева. Разбираем, какие водогазопроводные трубы (ВГП) подходят для корпуса и патрубков гидрострелки, как рассчитать геометрию по правилу 3D и смонтировать узел по нормативам Казахстана.
Гидравлический разделитель (гидрострелка) — ключевой балансировочный элемент в современных котельных и индивидуальных тепловых пунктах (ИТП). Он разделяет первичный котловой контур и вторичные контуры отопления, вентиляции и горячего водоснабжения.
Использование водогазопроводных стальных труб (ВГП) по ГОСТ 3262-75 позволяет сварить надежный разделитель точно под параметры объекта. Заводские гидрострелки часто имеют стандартные типоразмеры, которые не всегда вписываются в стесненные котельные Алматы или Астаны.
Зачем гидрострелке толстостенная ВГП труба
Корпус гидравлического разделителя постоянно испытывает воздействие горячего теплоносителя с температурой до 95-115 °C при рабочем давлении от 3 до 10 бар. Внутри сосуда происходит резкое падение скорости теплоносителя, что стимулирует выпадение шлама и выделение растворенного воздуха.
Для корпуса гидрострелок инженеры рекомендуют применять обыкновенные или усиленные трубы ВГП из углеродистых марок стали Ст2сп, Ст3сп по ГОСТ 3262-75:
- Устойчивость к аэрации и коррозии: постоянный контакт со свободным кислородом, поднимающимся к верхнему воздухоотводчику, требует запаса толщины стенки не менее 3,5–4,5 мм;
- Стойкость сварных врезок: в корпус врезается от 4 до 8 патрубков разного диаметра, создающих концентраторы механических напряжений;
- Демпфирование гидроударов: толстая стальная стенка эффективно гасит импульсы давления при включении циркуляционных насосов.
Расчет диаметра корпуса: правило 3D и скорость потока
Главный рабочий принцип гидравлического разделителя — снижение вертикальной скорости движения теплоносителя в корпусе до значений не выше 0,1–0,2 м/с. При такой скорости взвешенный шлам успевает оседать на дно, а пузырьки воздуха беспрепятственно поднимаются вверх.
Диаметр корпуса подбирается на основе суммарной мощности теплогенераторов либо максимального расхода в контурах. На практике монтажники и проектировщики Казахстана используют классическое эмпирическое правило 3D:
- Диаметр корпуса разделителя (D): принимается равным трем диаметрам подводящего патрубка котла (d), то есть D = 3 × d;
- Расстояние между патрубками: межосевые расстояния между подающими и обратными линиями также выдерживаются кратными величине d или 3d;
- Высота корпуса: общая рабочая высота цилиндрической части обычно составляет не менее 6D для создания зоны спокойного осаждения шлама.
| Тепловая мощность котельной (кВт) | Макс. расход теплоносителя (м³/ч) | Диаметр патрубков конура d (Ду / ВГП) | Рекомендуемый диаметр корпуса D (Ду / нар. диам.) | Толщина стенки корпуса ВГП (мм) |
|---|---|---|---|---|
| до 50 | до 2,2 | Ду 25 (труба 33,5 мм) | Ду 80 (нар. 88,5 мм) | 4,0 (обыкновенная) |
| 50 – 100 | 2,2 – 4,3 | Ду 32 (труба 42,3 мм) | Ду 100 (нар. 114,0 мм) | 4,0 – 4,5 (усиленная) |
| 100 – 180 | 4,3 – 7,8 | Ду 40 (труба 48,0 мм) | Ду 125 (нар. 140,0 мм) | 4,5 (усиленная) |
| 180 – 300 | 7,8 – 13,0 | Ду 50 (труба 60,0 мм) | Ду 150 (нар. 165,0 мм) | 4,5 – 5,0 (усиленная) |
Особенности изготовления и сварки гидрострелки
При сборке гидравлического разделителя в цеховых условиях или на стройплощадке особое внимание уделяют качеству торцевых заглушек и сварных врезок. В качестве доньев используют эллиптические штампованные заглушки по ГОСТ 17379-2001, совпадающие по толщине со стенкой трубы.
Отверстия под штуцеры вырезают плазморезом или корончатыми сверлами, предотвращая затекание грата внутрь трубы. Внутренний грат способен оторваться и повредить крыльчатки насосов.
- Сварочные материалы: сборка выполняется электродами с основным покрытием типа УОНИ-13/55 или полуавтоматической сваркой в среде смеси аргона и CO₂ проволокой Св-08Г2С;
- Сепарационные элементы: внутри корпуса полезно установить сетчатые перфорированные перегородки из нержавеющей стали или пакеты колец Рашига для улучшения деаэрации;
- Сервисные патрубки: в верхнюю заглушку вваривается муфта Ду 15–20 под автоматический воздухоотводчик, в нижнюю — шаровой кран Ду 20–25 для дренажа и промывки от шлама.
Сейсмостойкий монтаж и гидравлические испытания в РК
В предгорных районах Алматы и на юге Казахстана действует норматив СП РК 2.03-30-2017 по проектированию в сейсмических зонах. Котельное оборудование, включая тяжелые гидрострелки, наполненные водой, запрещено крепить исключительно к патрубкам подключенных трубопроводов.
Разделитель устанавливают на жесткую напольную опорную стойку из швеллера или профильной трубы, анкеруемую в железобетонный фундамент. К стенам гидрострелку фиксируют через демпфирующие хомуты с виброгасящими резиновыми вставками.
Перед запуском и нанесением термоизоляции готовое изделие подвергают гидравлическим испытаниям давлением 1,5 от рабочего (не менее 1,0 МПа) с выдержкой не менее 15 минут. В компании АТЛАНТ МЕТАЛЛ в Алматы можно подобрать сертифицированные трубы ВГП мерной длины с заводской ультразвуковой проверкой шва и заказать резку в размер.
FAQ
Можно ли использовать тонкостенную электросварную трубу вместо ВГП для гидрострелки?
Не рекомендуется. В гидрострелке концентрируются растворенный кислород и шлам. Тонкостенная труба (со стенкой 1,5–2 мм) подвержена ускоренной язвенной коррозии и проржавеет за 3–5 лет, тогда как ВГП труба со стенкой 4–4,5 мм служит более 20–25 лет.
Как расположить патрубки котлового и отопительного контуров?
Патрубок подачи от котла врезают в верхней трети корпуса, а патрубок подачи в систему отопления — строго напротив или со смещением на 50–100 мм вниз. Обратные линии врезают в нижней трети корпуса с аналогичным интервалом, оставляя нижнюю часть корпуса свободной для накопления шлама.
Требуется ли антикоррозийная обработка корпуса изнутри?
В закрытых системах отопления с подготовленным теплоносителем кислород быстро выходит через деаэратор, поэтому внутреннюю поверхность оставляют без покрытия. Снаружи гидрострелку обязательно грунтуют ГФ-021 и красят термостойкой эмалью, после чего укрывают базальтовым утеплителем в кожухе.
Где купить трубы ВГП нужного диаметра для сборки гидрострелки в Алматы?
На складах АТЛАНТ МЕТАЛЛ в наличии полный сортамент водогазопроводных труб ГОСТ 3262-75 от Ду 15 до Ду 100 и прямошовных электросварных труб большего диаметра с сертификатами качества и быстрой доставкой по Алматы и регионам РК.
Вывод
Самостоятельное изготовление гидрострелки из водогазопроводных труб ВГП — надежное решение, позволяющее точно подогнать патрубки под геометрию конкретной котельной. Соблюдение правила 3D, выбор усиленной толщины стенки и аккуратная сварка гарантируют безаварийную балансировку системы отопления на десятилетия.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Труба вгп ду 50×3,5 мм в вус изоляции
Труба вгп ду 50×3 мм в вус изоляции
Труба вгп ду 40×3,5 мм в вус изоляции