


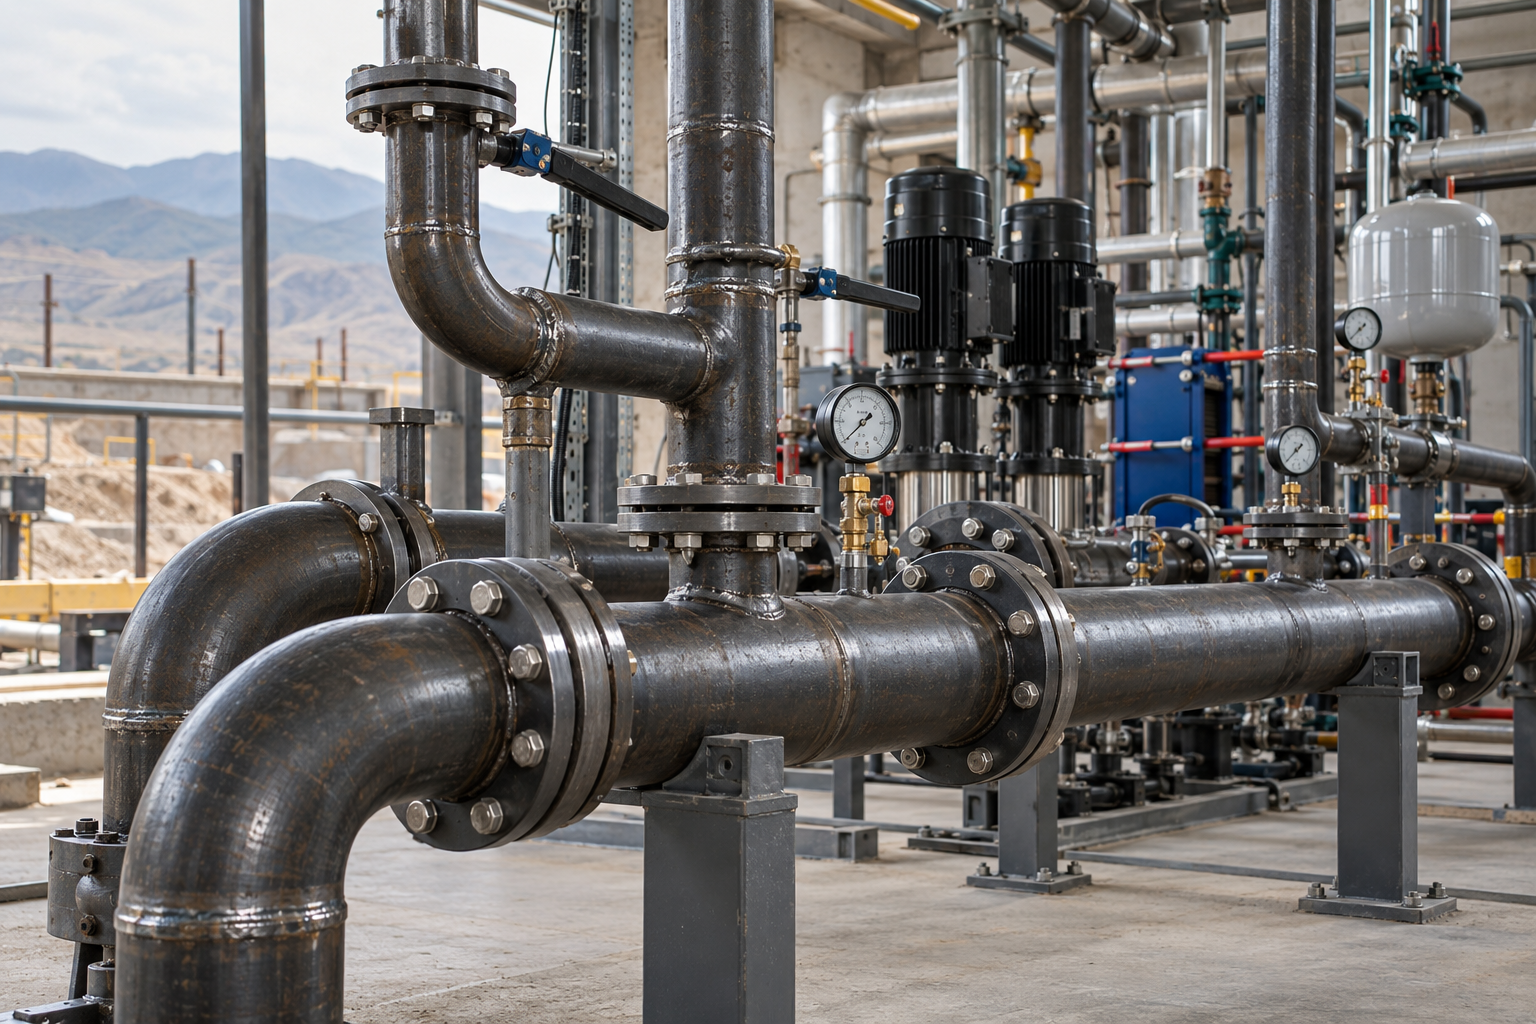
Разбираем нюансы применения водогазопроводных стальных труб (ВГП) при обвязке узлов ввода, индивидуальных тепловых пунктов (ИТП) и котельных в условиях климатических нагрузок Казахстана. Практические формулы расчета температурных удлинений, правила подбора серий стенки и защиты сварных стыков.
Обвязка индивидуальных тепловых пунктов (ИТП), элеваторных узлов и модульных котельных предъявляет жесткие требования к прочности трубопроводов. В этих узлах теплоноситель циркулирует под высоким давлением и при температурах до 115–150 °C.
Стальные водогазопроводные трубы (ВГП по ГОСТ 3262-75) остаются базовым материалом для обвязки котлов и коллекторов. Они отлично выдерживают гидроудары, линейные напряжения и механические вибрации от насосных групп.
Почему в тепловых узлах выбирают именно трубы ВГП
Полимерные и композитные материалы имеют ограничения по температуре размягчения и высокому коэффициенту линейного расширения. При аварийном росте температуры теплоносителя свыше 95 °C пластик теряет несущую способность.
Стальная труба ВГП обеспечивает полную безопасность узла при любых перепадах давления в центральной теплосети Алматы или автономной котельной:
- Жесткость конструкции: трубы сохраняют соосность арматуры и насосов без провисания;
- Высокий предел прочности: разрушающее давление для обыкновенных и усиленных труб превышает 100–150 бар;
- Малое тепловое удлинение: коэффициент расширения углеродистой стали в 10–12 раз ниже, чем у сшитого полиэтилена (PEX) или полипропилена (PPR).
Выбор серии стенки ВГП под рабочие параметры узла
ГОСТ 3262-75 делит водогазопроводные трубы на три серии: легкую, обыкновенную и усиленную. Выбор серии напрямую зависит от расположения участка в технологической схеме ИТП.
Для напорных коллекторов, подающих линий от теплообменников и узлов смешения применяют обыкновенную или усиленную серию. Легкую серию допускается монтировать на дренажных и безнапорных сбросных линиях.
| Условный проход (Ду / DN) | Наружный диаметр (мм) | Легкая серия, стенка (мм) | Обыкновенная серия, стенка (мм) | Усиленная серия, стенка (мм) | Рекомендуемая зона применения |
|---|---|---|---|---|---|
| Ду 20 (3/4") | 26.8 | 2.5 | 2.8 | 3.2 | Обвязка контрольно-измерительных приборов, манометров, воздухоотводчиков |
| Ду 25 (1") | 33.5 | 2.8 | 3.2 | 4.0 | Подключение расширительных баков, циркуляционных насосов ГВС |
| Ду 32 (1 1/4") | 42.3 | 2.8 | 3.2 | 4.0 | Контуры радиаторного отопления и тепловентиляторов |
| Ду 40 (1 1/2") | 48.0 | 3.0 | 3.5 | 4.0 | Распределительные гребенки, модули подмеса ИТП |
| Ду 50 (2") | 60.0 | 3.0 | 3.5 | 4.5 | Главные подающие и обратные стояки, выходы с котлов |
| Ду 65 (2 1/2") | 75.5 | 3.2 | 4.0 | 4.5 | Центральные коллекторы тепловых пунктов жилых комплексов |
| Ду 80 – 100 | 88.5 – 114.0 | 3.5 – 4.0 | 4.0 – 4.5 | 4.5 – 5.0 | Вводные узлы теплосети, межквартальные узлы учета |
Температурные расширения: расчет удлинения и расстановка компенсаторов
При прогреве теплоносителя от 10 °C до 95 °C каждый метр стального трубопровода увеличивается в длине примерно на 1.0–1.1 мм. На прямом участке длиной 20 метров удлинение составит более 20 мм.
Если не предусмотреть компенсацию, температурные напряжения деформируют фланцы задвижек и создадут критические изгибающие моменты на патрубках котлов.
Для компенсации удлинений используют проверенные решения:
- П-образные и Г-образные компенсаторы: естественная гибкость поворотов трассы с применением крутоизогнутых отводов;
- Сильфонные осевые компенсаторы: компактные устройства для прямых жестко зафиксированных участков;
- Правильная комбинация опор: чередование неподвижных (мертвых) точек крепления и скользящих хомутов.
Специалисты часто комбинируют трубы ВГП с качественными фитингами. Например, для правильного монтажа ответвлений применяют надежные тройники стальные ГОСТ 17376-2001, выдерживающие равные с трубой нагрузки.
Особенности сварки и сборки обвязочных узлов
Сварка ВГП труб в котельных и тепловых узлах выполняется электродуговым методом или аргонодуговой сваркой корня шва. Для диаметров Ду 15–50 толщина стенки позволяет варить в 1–2 прохода с разделкой кромок при стенке от 3.5 мм.
Критически важно соблюдать технологию:
- Зазор между торцами труб при сборке под сварку должен составлять 1.5–2.5 мм;
- Приварка фланцев выполняется строго перпендикулярно оси трубы с контролем угольником во избежание перекоса прокладок;
- Для присоединения запорной арматуры используются ответные фланцы стальные ГОСТ 12820-80 и 33259-2015 соответствующего давления Ру 16 или Ру 25;
- После завершения сварочных работ внутренние гратообразующие наплывы не должны заужать проходное сечение.
На участках поворотов для снижения гидравлического сопротивления запрещается сваривать трубы «на косой рез» — монтируются заводские отводы стальные крутоизогнутые ГОСТ 17375-2001 с радиусом изгиба R=1.5DN.
Антикоррозионная защита и теплоизоляция стальных узлов
Температурные перепады в помещении котельной вызывают образование конденсата на трубах подпитки и холодной воды. Это приводит к ускоренной наружной коррозии металла.
Для защиты стальных трубопроводов выполняют комплексную обработку:
- Механическая зачистка поверхности трубы от окалины и ржавчины до степени Sa 2 или St 2;
- Грунтование термостойкими составами (ГФ-021 или эпоксидными грунтами) в два слоя;
- Окраска термостойкой эмалью или нанесение битумно-полимерных мастик для участков ввода;
- Монтаж негорючей минераловатной или цилиндрической базальтовой теплоизоляции с фольгированным слоем.
Трубопроводы надежно фиксируют к несущим стенам и конструкциям здания. Для компенсации вибраций используют специальные сантехнические хомуты с термостойкими прокладками.
Чек-лист входного контроля и приемки труб ВГП на объекте
Перед началом монтажа котельного узла инженеры и прорабы проводят входной контроль трубной продукции:
- Сертификат соответствия завода: проверка марки стали (обычно Ст2сп, Ст3сп, 10 или 20) и номера плавки;
- Контроль овальности и геометрии: торцы труб должны быть обрезаны под углом 90 градусов без замятий;
- Качество сварного шва: продольный шов трубы должен быть ровным, без пор, свищей и несплавлений;
- Толщина стенки: фактический замер микрометром или ультразвуковым толщиномером;
- Гидравлические испытания: опрессовка собранного узла давлением 1.25–1.5 от рабочего давления системы (не менее 10–16 бар).
Компания АТЛАНТ МЕТАЛЛ поставляет сертифицированные водогазопроводные трубы всех серий по ГОСТ 3262-75 со склада в Алматы с оперативной доставкой по строительным объектам Казахстана и возможностью предварительной резки в размер.
FAQ
Можно ли использовать оцинкованную трубу ВГП на сварных котельных узлах?
Да, однако в зоне сварного шва цинковое покрытие выгорает, выделяя вредные пары и образуя поры в металле шва. Перед сваркой цинк на концах труб зачищают на 20–30 мм, а готовый сварной стык после остывания восстанавливают цинконаполненным грунтом (холодное цинкование).
Чем труба ВГП отличается от обычной электросварной прямошовной трубы ГОСТ 10704-91?
Трубы ВГП по ГОСТ 3262-75 рассчитываются на внутреннее давление воды и газа, нормируются по условному проходу (Ду) и имеют усиленный продольный шов с обязательным испытанием на сплющивание и гидростатическое давление. Электросварные трубы ГОСТ 10704 нормируются по наружному диаметру и толщине стенки.
Какой шаг опор необходим для горизонтальных труб ВГП в котельной?
Шаг опор зависит от диаметра трубы: для Ду 20 — 1.5–2.0 м, для Ду 25–32 — 2.0–2.5 м, для Ду 40–50 — 3.0 м, для Ду 65–100 — 3.5–4.5 м. Возле тяжелой арматуры и насосов обязательно устанавливаются дополнительные разгрузочные опоры.
Какое давление выдерживает обыкновенная труба ВГП при опрессовке?
По стандарту ГОСТ 3262-75 обыкновенные трубы гарантированно выдерживают гидравлическое испытательное давление 2.4 МПа (25 кгс/см² или ~25 бар), а усиленные — 3.1 МПа (32 кгс/см²), что с запасом перекрывает рабочие параметры большинства котельных РК.
Вывод
Качественный монтаж котельных узлов и ИТП строится на грамотном подборе диаметра и толщины стенки водогазопроводных труб, учете температурных удлинений и соблюдении сварочных норм. Использование заводских труб ВГП с подтвержденными сертификатами гарантирует безаварийную службу теплового пункта на протяжении десятилетий.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000