


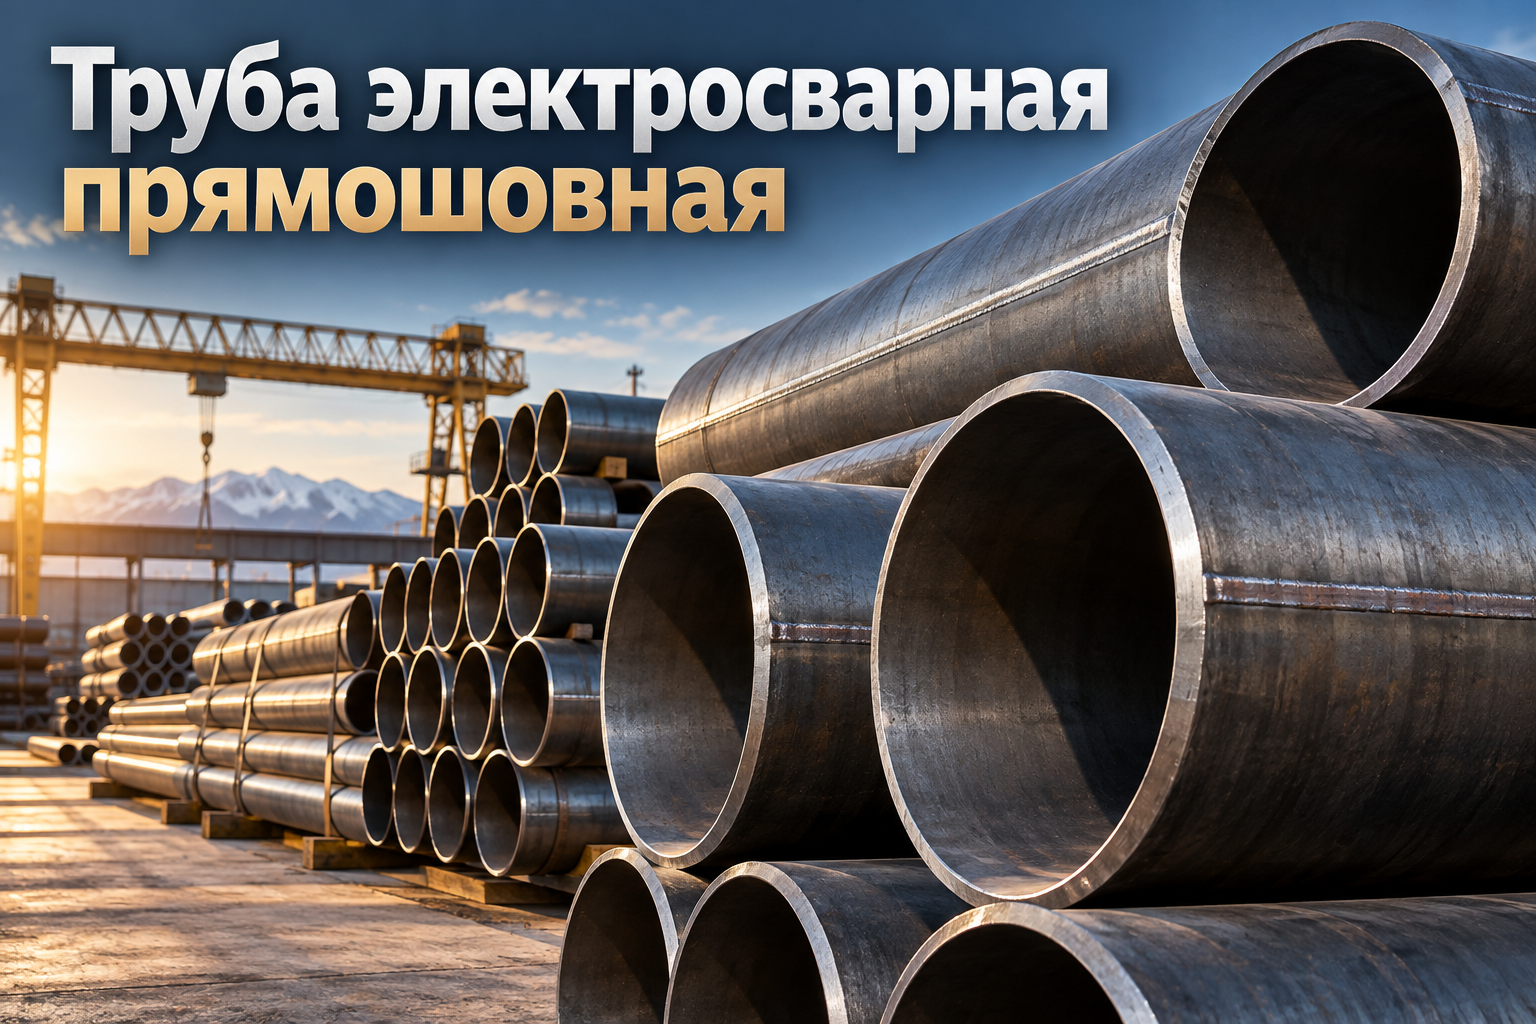
Стальная электросварная прямошовная труба по ГОСТ 10704-91 и ГОСТ 10705-80 — базовый материал для магистральных теплотрасс, водоводов, технологических трубопроводов и несущих металлоконструкций в Казахстане. В материале приводим детальный сортамент от 57 до 530 мм, формулы расчета веса, критерии подбора марок стали под сейсмические и климатические нагрузки РК, а также чек-лист входного контроля сварного шва.
Электросварные прямошовные круглые трубы (ГОСТ 10704-91 — сортамент, ГОСТ 10705-80 — технические условия) составляют основу наружных инженерных сетей, технологических обвязок и строительных металлоконструкций в Казахстане. В отличие от водогазопроводных (ВГП) труб малых диаметров, прямошовный прокат перекрывает диапазон наружных диаметров от 10 до 530 мм (и выше по ГОСТ 10706-76) при широкой линейке толщин стенок.
При проектировании и снабжении строительных объектов в Алматы и других регионах РК важно точно понимать класс прочности трубы, группу поставки, метод неразрушающего контроля продольного шва и соответствие стали температурным условиям эксплуатации.
Стандарты и группы качества: ГОСТ 10704-91 против ГОСТ 10705-80
Часто в проектных спецификациях указывают оба ГОСТа одновременно. Это связано с разделением геометрических параметров и технических требований к прокату:
- ГОСТ 10704-91 регламентирует сортамент: наружные диаметры, толщину стенок, теоретическую массу одного погонного метра и предельные отклонения по геометрии.
- ГОСТ 10705-80 определяет химический состав, механические свойства основного металла и сварного шва, испытательное гидравлическое давление и нормы термообработки для диаметров от 10 до 530 мм.
По ГОСТ 10705-80 трубы подразделяются на четыре ключевые группы качества в зависимости от нормируемых параметров:
- Группа А — нормируются только механические свойства (предел текучести, временное сопротивление, относительное удлинение) из сталей марок Ст2сп, Ст3сп, Ст3пс. Применяется преимущественно для металлоконструкций, опор и ограждений.
- Группа Б — нормируется только химический состав спокойных, полуспокойных и кипящих сталей по ГОСТ 380 и ГОСТ 1050.
- Группа В — нормируются одновременно химический состав и механические показатели. Это основной стандарт для напорных водопроводов, теплосетей и технологических трубопроводов с повышенными требованиями к надежности.
- Группа Д — нормируются показатели гидравлического испытательного давления (обязательно для напорных магистралей).
Сортамент, диаметры и таблица теоретического веса 1 метра
Теоретическая масса электросварной прямошовной трубы рассчитывается по формуле: М = (D - S) * S * 0,0246615, где D — наружный диаметр в мм, S — толщина стенки в мм. Для снабженцев и инженеров ПТО критично сверять теоретический вес с фактическим взвешиванием пачек при приемке на складе.
| Наружный диаметр (D), мм | Толщина стенки (S), мм | Теоретический вес 1 м, кг | Метров в 1 тонне (приблиз.) | Основная сфера применения |
|---|---|---|---|---|
| 57 | 3,0 / 3,5 | 4,00 / 4,62 | 250 / 216 | Распределительные тепловые сети, стояки, стойки |
| 76 | 3,0 / 3,5 / 4,0 | 5,40 / 6,26 / 7,10 | 185 / 160 / 141 | Внутриквартальное отопление, технологические линии |
| 89 | 3,5 / 4,0 | 7,38 / 8,38 | 135 / 119 | Магистрали водоснабжения, опоры навесов |
| 108 | 3,5 / 4,0 / 4,5 | 9,02 / 10,26 / 11,49 | 111 / 97 / 87 | Теплотрассы, обвязка котельных, коллекторы ИТП |
| 133 | 4,0 / 4,5 / 5,0 | 12,73 / 14,26 / 15,78 | 78 / 70 / 63 | Промышленные трубопроводы, кожухи, гильзы |
| 159 | 4,5 / 5,0 / 6,0 | 17,15 / 18,99 / 22,64 | 58 / 53 / 44 | Магистральные сети водо- и теплоснабжения |
| 219 | 5,0 / 6,0 / 7,0 | 26,39 / 31,52 / 36,60 | 38 / 32 / 27 | Городские тепломагистрали, несущие колонны |
| 273 | 6,0 / 7,0 / 8,0 | 39,51 / 45,92 / 52,28 | 25 / 22 / 19 | Магистральные водоводы, свайные трубы, шпунты |
| 325 | 6,0 / 7,0 / 8,0 | 47,20 / 54,90 / 62,54 | 21 / 18 / 16 | Магистральные сети высокого давления, резервуары |
| 426 | 7,0 / 8,0 / 9,0 | 72,33 / 82,47 / 92,55 | 14 / 12 / 11 | Тепломагистрали, защитные футляры под дорогами |
| 530 | 8,0 / 9,0 / 10,0 | 102,99 / 115,64 / 128,24 | 9,7 / 8,6 / 7,8 | Главные тепловые коллекторы, технологические каналы |
Выбор марки стали: Ст3сп, Сталь 20 или 09Г2С?
Правильный подбор марки стали исключает аварийные порывы и хрупкое разрушение сварного шва при перепадах температур и давления. В условиях климата Казахстана (от +45 °C на юге летом до -40 °C на севере и востоке зимой) выбор марки критичен:
- Ст3сп / Ст3пс (ГОСТ 380-2005) — универсальная углеродистая сталь для систем холодного и горячего водоснабжения с рабочим давлением до 1,6 МПа и температурой теплоносителя до +115 °C. Отлично сваривается без предварительного подогрева стандартной сварочной проволокой.
- Сталь 20 (ГОСТ 1050-88) — качественная конструкционная углеродистая сталь. Обладает повышенной пластичностью и стабильностью механических свойств при циклических нагрузках. Стандартное решение для тепловых сетей с перегретым паром до +350 °C и давлением до 2,5–4,0 МПа.
- 09Г2С (ГОСТ 19281-2014) — низколегированная кремнемарганцевая сталь повышенной прочности. Сохраняет ударную вязкость при экстремально низких температурах до -70 °C. Обязательна к применению в северных регионах РК (Астана, Костанай, Павлодар), а также на ответственных переходах под автодорогами и железнодорожными путями.
Особенности сварки и сопряжения с деталями трубопроводов
Качественный монтаж прямошовных труб требует строгого соблюдения технологии стыковки и подбора совместимых фасонных элементов:
- Смещение продольных швов: при сварке двух труб в плеть смежные продольные заводские швы должны быть разнесены по окружности не менее чем на 100 мм друг от друга. Запрещено собирать стыки «шов в шов».
- Подготовка кромок: для труб с толщиной стенки более 4 мм выполняется обязательная разделка кромок под углом 30–35° с притуплением 1–2 мм. Это гарантирует 100% провар корня шва.
- Стыковка с трубопроводной арматурой: электросварные трубы идеально сопрягаются со стальными приварными элементами — для изменения направления трассы используются отводы стальные крутоизогнутые ГОСТ 17375-2001, для подключения задвижек и расходомеров — фланцы стальные воротниковые и плоские, а для участков малого диаметра под резьбу — трубы стальные ВГП ГОСТ 3262-75.
- Сварочные материалы: при механизированной сварке в защитных газах на монтаже каркасов и коллекторов рекомендуется использовать проверенную омедненную проволоку СВ-08Г2С.
Чек-лист входного контроля труб на объекте
Перед подписанием товарно-транспортных накладных и подачей трубы в монтаж представитель службы снабжения или технадзора обязан выполнить следующие проверки:
- Сертификат завода-изготовителя: проверка номера плавки, марки стали, результатов гидроиспытаний и ультразвукового контроля (УЗК) продольного шва;
- Замер толщины стенки: ультразвуковым толщиномером или микрометром на торцах в 4 диаметрально противоположных точках;
- Геометрия торцов: проверка овальности (не более 1% от наружного диаметра) и перпендикулярности реза к продольной оси трубы;
- Состояние сварного шва: отсутствие трещин, свищей, несплавлений, резких перепадов высоты валика усиления шва и глубоких забоин на теле трубы;
- Заводская термообработка: наличие отметки о локальной термообработке шва или объемной термообработке всего тела трубы (для групп В и Д).
FAQ: Ответы на частые вопросы снабженцев и монтажников
Чем электросварная труба ГОСТ 10704-91 отличается от трубы ВГП ГОСТ 3262-75?
Главное отличие — в сортаменте и маркировке. Трубы ВГП выпускаются малыми диаметрами (до Ду 100 мм), маркируются по условному внутреннему проходу (Ду) и рассчитаны на нарезку цилиндрической трубной резьбы (имеют утолщенную стенку). Электросварные трубы ГОСТ 10704-91 маркируются по точному наружному диаметру в мм (от 10 до 530 мм), имеют значительно больший выбор толщин стенок и оптимизированы под стыковую электродуговую сварку.
Какое давление выдерживают прямошовные электросварные трубы?
В зависимости от диаметра, толщины стенки и группы поставки рабочее давление составляет от 1,6 МПа (16 атм) до 6,4 МПа (64 атм). На заводе трубы групп В и Д проходят обязательные гидроиспытания давлением до 3,0–6,0 МПа либо 100% неразрушающий контроль шва (УЗК/токовихревой).
Какой длины поставляются электросварные трубы со склада в Алматы?
Трубы диаметром до 70 мм поставляются мерной и немерной длиной от 5 до 9 метров. Трубы диаметром от 76 до 530 мм стандартно отгружаются заводскими хлыстами длиной 11,7–12,0 метров. На металлобазе компании АТЛАНТ МЕТАЛЛ доступна резка хлыстов газом или ленточнопильным станком под габариты автотранспорта заказчика.
Можно ли использовать прямошовную трубу вместо профильной в каркасах зданий?
Да, круглая труба обладает равномерным моментом инерции во всех плоскостях, что делает её идеальным элементом для центрально-сжатых колонн, пространственных ферм, факельных вышек и опор навесов, особенно в зонах с высокой ветровой и снеговой нагрузкой.
Вывод
Стальная электросварная прямошовная труба ГОСТ 10704-91 / 10705-80 — надежный, технологичный и экономически выгодный прокат для инженерных коммуникаций и строительных каркасов. Безотказная служба трубопровода напрямую зависит от грамотного сопоставления марки стали (Ст3сп, Ст20 или 09Г2С) с условиями среды и строгого контроля качества сварного шва.
Компания «АТЛАНТ МЕТАЛЛ» осуществляет оптовые и розничные поставки сертифицированных прямошовных труб со склада в Алматы с оперативной доставкой длинномерами и манипуляторами по всему Казахстану. Менеджеры помогут рассчитать тоннаж, подобрать фасонные детали и организовать резку в проектный размер.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000