


Разбираем подбор кованых рым-болтов DIN 580 и рым-гаек DIN 582: диапазон резьб от М6 до М36, падение грузоподъемности при строповке под углом 45°, требования к резьбовым гнездам и правила безопасного подъема грузов на объектах Казахстана.
Подъем тяжелого технологического оборудования, силовых трансформаторов, блочно-модульных котельных и металлоконструкций не прощает ошибок в такелажном крепеже. Обычный болт при боковом рывке работает на срез и изгиб, что приводит к деформации и внезапному обрыву груза.
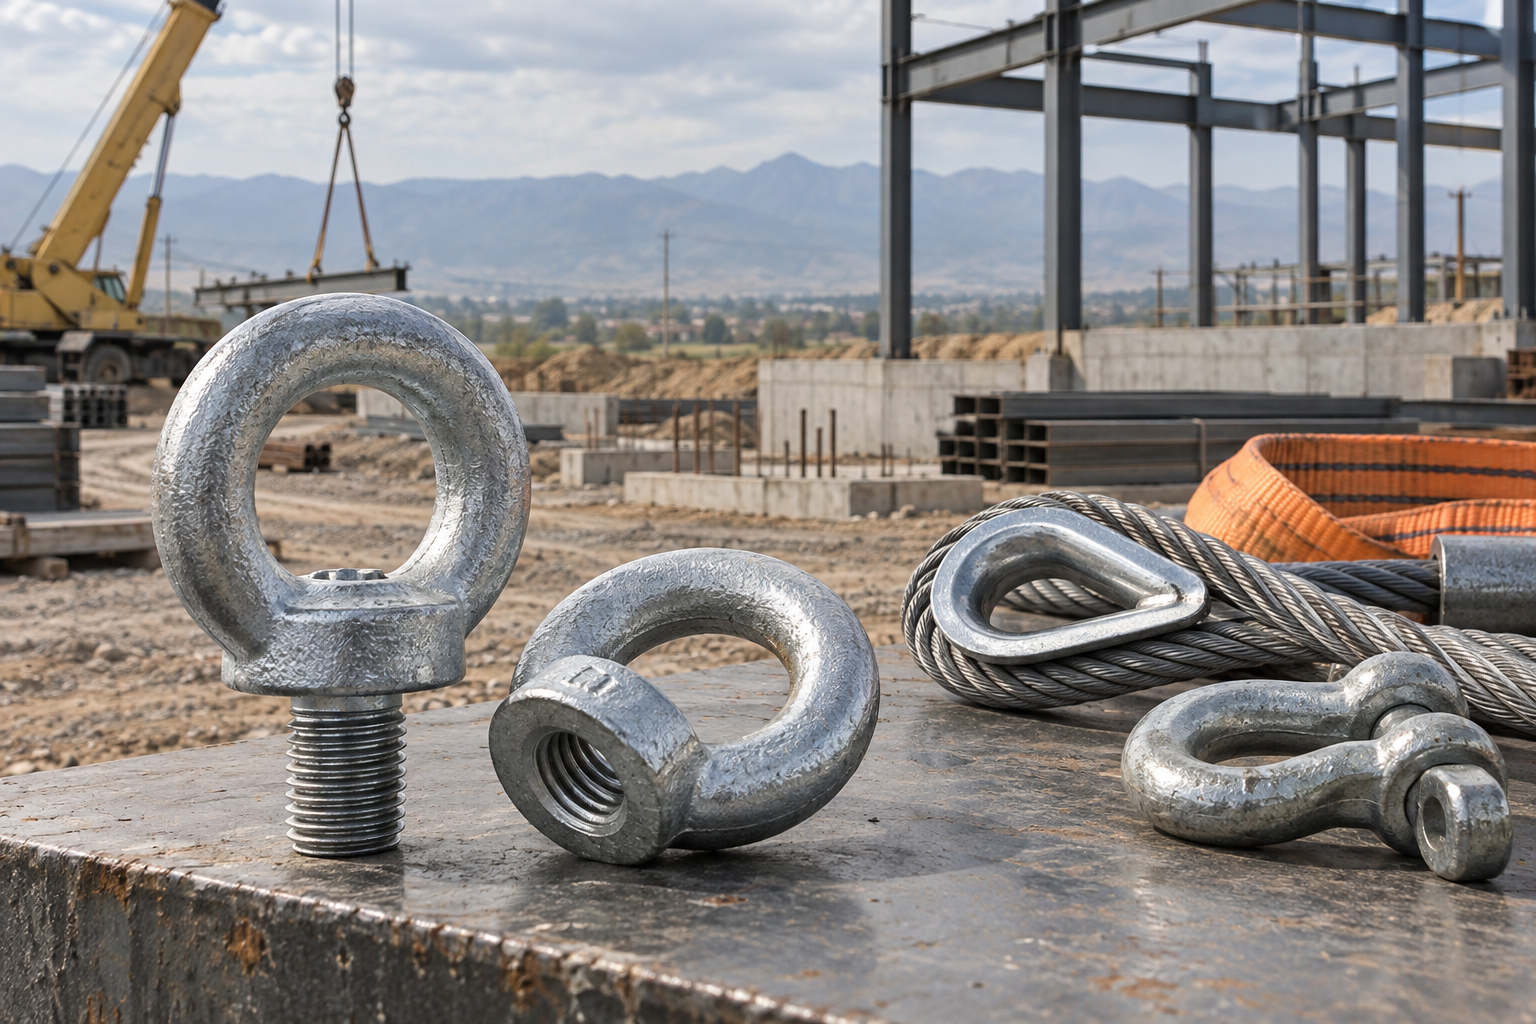
Для создания надежных грузоподъемных точек на корпусах агрегатов применяют стандартную связку: рым-болт DIN 580 (ГОСТ 4751-73) с резьбовым стержнем и рым-гайку DIN 582 с внутренней резьбой. Прочный кованый буртик и литое кольцо рассчитаны на многократные подъемные операции при соблюдении регламентов строповки.
Конструктивные особенности и маркировка DIN 580 / DIN 582
Качественные рым-болты и рым-гайки изготавливаются методом объемной горячей штамповки (ковки) из углеродистой стали марки C15E (аналог стали Ст20 или Ст25) с последующей нормализацией. Литье без ковки для грузового крепежа категорически запрещено нормами промышленной безопасности РК.
Для защиты от коррозии на открытых стройплощадках Алматы и промышленных объектах крепеж покрывается белым цинком методом гальванического или горячего цинкования слоем 8–15 мкм.
- Маркировка на кольце: обязательно содержит диаметр резьбы (например, M16), стрелку направления нагрузки или прямое указание грузоподъемности (WLL), клеймо производителя и знак соответствия стандарту CE/DIN.
- Контактный буртик: плоская опорная площадка в основании кольца, которая обязана плотно прилегать к телу поднимаемой детали без зазоров.
- Шаг резьбы: стандартный крупный метрический шаг, обеспечивающий равномерную передачу усилия в резьбовом зацеплении.
Таблица размеров и рабочих нагрузок DIN 580 / DIN 582
Грузоподъемность рым-крепежа резко падает при отклонении угла стропа от вертикальной оси. При подъеме двух- или четырехветвевыми стропами угол наклона стропа к вертикали не должен превышать 45°, иначе допустимая нагрузка снижается более чем на 70%.
| Обозначение резьбы | Шаг резьбы, мм | Длина резьбовой части (DIN 580), мм | Диаметр буртика, мм | Осевая нагрузка (0° к вертикали), кг | Боковая нагрузка под углом 45°, кг | Ориентировочный вес 1 шт. DIN 580 / DIN 582, кг |
|---|---|---|---|---|---|---|
| М6 | 1.0 | 11.0 | 17 | 75 | 50 | 0.06 / 0.05 |
| М8 | 1.25 | 13.0 | 20 | 140 | 100 | 0.06 / 0.05 |
| М10 | 1.5 | 17.0 | 25 | 230 | 170 | 0.11 / 0.09 |
| М12 | 1.75 | 20.5 | 30 | 340 | 240 | 0.18 / 0.16 |
| М16 | 2.0 | 27.0 | 35 | 700 | 500 | 0.28 / 0.24 |
| М20 | 2.5 | 30.0 | 40 | 1 200 | 860 | 0.45 / 0.36 |
| М24 | 3.0 | 36.0 | 50 | 1 800 | 1 290 | 0.74 / 0.60 |
| М30 | 3.5 | 45.0 | 65 | 3 200 | 2 300 | 1.66 / 1.32 |
| М36 | 4.0 | 54.0 | 75 | 4 600 | 3 300 | 2.65 / 2.08 |
Правила строповки и подбора схемы строп
При организации погрузочно-разгрузочных работ в цехах или на монтажных горизонтах важно учитывать количество точек зацепления и тип используемой оснастки:
- Одиночный подъем по оси: усилие направлено строго перпендикулярно базовой плоскости детали. Допускается 100% табличной осевой нагрузки.
- Подъем двумя стропами (2СК): кольца обоих рым-болтов должны находиться строго в одной плоскости натяжения ветвей. При развороте плоскости кольца поперек линии натяжения возникает критический изгибающий момент.
- Использование переходных элементов: крюк крана или стропа запрещено продевать напрямую в кольцо рым-болта, если толщина крюка мешает его свободному самоустановлению. Соединение выполняется через такелажные скобы или оцинкованный стальной трос по DIN 3055 с правильно опрессованным коушем.
- Фиксация троса: при формировании петель на канатах применяйте сертифицированные зажимы для троса DIN 741 с соблюдением нормативного шага установки.
Технические требования к монтажу в посадочные отверстия
Надежность соединения зависит не только от прочности рым-болта, но и от материала ответной детали (чугун, сталь Ст3, алюминий):
Глубина резьбового отверстия в теле оборудования должна быть не менее 1.0 от номинального диаметра резьбы для стали, 1.25 для чугуна и не менее 2.0 для легких сплавов. Опорная поверхность вокруг отверстия фрезеруется или зачищается до идеальной плоскости диаметром не меньше диаметра опорного буртика.
При монтаже рым-гайки DIN 582 со шпильками или крепежом класса 8.8 (подробнее о параметрах высокопрочных стержней читайте в статье про болты DIN 933 и DIN 931) резьбовой конец болта обязан полностью пройти сквозь рым-гайку и выступать минимум на 2–3 полных витка.
Топ-5 критических ошибок при использовании рым-крепежа
- Неполное вкручивание: если между буртиком и деталью остался зазор хотя бы в 1 мм, рым-болт мгновенно согнется у основания при натяжении стропа. Запрещается подкладывать случайные шайбы.
- Подъем под углом свыше 45°: при угле строповки 60° и более боковые усилия ломают штампованное кольцо.
- Затягивание ломом или трубой: рым-болт затягивается от руки до упора буртика. Допускается легкая дотяжка монтажным штырем без деформации кольца. Чрезмерный момент срывает витки в теле чугунной детали.
- Сварочные работы и нагрев: категорически запрещено приваривать рым-болты DIN 580 к металлоконструкциям или прогревать их горелкой. Термообработка разрушает структуру нормализованной стали C15E, превращая ее в хрупкий металл.
- Использование непарных талрепов для натяжки: если рым-болт используется в стационарных вантовых растяжках, натяжение регулируют через талрепы DIN 1480, исключая ударные динамические нагрузки.
Часто задаваемые вопросы (FAQ)
Можно ли использовать рым-болты DIN 580 для постоянных растяжек мачт и конструкций?
Да, рым-болты и рым-гайки часто монтируют в качестве анкерных проушин для тросовых растяжек заборов, мачт и навесов, но с обязательным запасом по рабочей нагрузке не менее 3-кратного от номинала из-за ветровых вибраций.
Чем отличается рым-болт DIN 580 от ГОСТ 4751-73?
Конструктивно и по рабочей грузоподъемности стандарты практически идентичны. Основное отличие — длина резьбовой части у некоторых типоразмеров и требования к обязательной маркировке CE по европейскому регламенту в стандарте DIN.
Какая допустимая температура эксплуатации рым-болтов в Казахстане?
Стандартные кованые рым-болты из углеродистой стали C15E сертифицированы для температурного диапазона от -20°C до +200°C. При работе в северных регионах Казахстана при морозах ниже -20°C паспортную грузоподъемность снижают на 25% из-за хладноломкости стали.
Как проверить рым-болт перед подъемом ответственного груза?
Необходимо провести визуальный осмотр: проверить отсутствие трещин на проушине и буртике, замятий резьбы, следов коррозии и искривления стержня. Износ внутреннего диаметра кольца в месте контакта с крюком не должен превышать 5% от первоначальной толщины.
Вывод
Грамотный выбор рым-болтов DIN 580 и рым-гаек DIN 582 гарантирует сохранность дорогостоящего оборудования и безопасность персонала на объекте. Всегда рассчитывайте запас по углу наклона строп и контролируйте плотную посадку опорного буртика в базовую плоскость детали.
Компания «АТЛАНТ МЕТАЛЛ» поставляет полный сортамент сертифицированного такелажа, канатов и метизов со склада в Алматы. Мы формируем сборные заказы, предоставляем заводские сертификаты и организуем оперативную доставку по всем регионам Казахстана.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает инженерам Атлант Металл готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Рым-болт 36 оцинк. (13шт) арт.1182428
Рым-болт 36 оцинк. (1шт) арт.1210931
Рым-болт 30 оцинк. (5шт) арт.1182427